


Корзина
Ваша корзина пуста!
Это никогда не поздно исправить :)


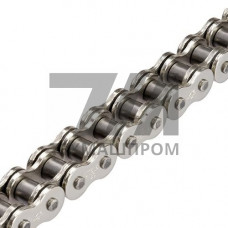
Цепи стальные ПН — приводные пластинчатые цепи с изогнутыми пластинами, изготавливаемые по ГОСТ 588-81. Аббревиатура «ПН» обозначает тип исполнения — пластинчатая нормальная, с шарнирами на валиках и втулках, работающими в открытых условиях без герметичного корпуса. Такие цепи передают тяговое усилие зацеплением со звёздочкой и применяются в качестве тягового органа конвейеров, а не для передачи крутящего момента между валами.
Конструктивно цепь ПН состоит из чередующихся внутренних и наружных звеньев: пластины с отверстиями соединяются валиками, втулки фиксируют шаг и воспринимают контактные нагрузки в шарнире. Изгибные пластины придают звену повышенную жёсткость в плоскости тяги. Разрушающая нагрузка для типоразмеров ПН составляет от 45 до 1000 кН в зависимости от шага и числа пластин в звене.
Цепи стальные ПН устанавливают в пластинчатых конвейерах металлургических цехов для транспортировки горячего проката, в разливочных машинах, в скребковых и ковшовых транспортёрах обогатительных фабрик. В цементной промышленности их применяют в цепных элеваторах и питателях клинкера, в деревообработке — в продольных транспортёрах пиломатериалов. В энергетике цепи ПН работают в системах шлакоудаления и топливоподачи котельных агрегатов.
Критичные условия эксплуатации — абразивная среда, ударные нагрузки при загрузке, повышенная запылённость. Ресурс определяется износом втулок и валиков в шарнире; при достижении предельного удлинения 2,5–3 % цепь подлежит замене. Смазка шарниров выполняется консистентными составами через маслёнки или автоматическими системами подачи.
| Типоразмер | Шаг, мм | Разрушающая нагрузка, кН | Масса 1 м, кг | Число пластин в звене |
|---|---|---|---|---|
| ПН-40 | 40 | 45 | 3,2 | 2 |
| ПН-63 | 63 | 112 | 6,8 | 2 |
| ПН-100 | 100 | 250 | 14,5 | 3 |
| ПН-125 | 125 | 400 | 22,0 | 3 |
| ПН-160 | 160 | 1000 | 38,5 | 4 |
Пластины цепей ПН штампуют из конструкционных и пружинных сталей. Сталь 45 и 40Х применяют для умеренных нагрузок, 65Г — для тяжёлых условий с ударным приложением усилия. Закалка пластин до 40–48 HRC повышает сопротивление износу в шарнирных отверстиях. Валики из стали 20Х и 18ХГТ цементуют на глубину 0,8–1,2 мм и закаливают ТВЧ до 56–62 HRC, что обеспечивает твёрдость поверхности при вязкой сердцевине.
Втулки изготавливают из стали 20 или 45 с последующей цементацией либо азотированием. Для агрессивных сред доступны исполнения из коррозионностойких сталей 12Х18Н10Т и 14Х17Н2. Шарнирное соединение собирают с натягом, обеспечивающим подвижность звена без люфта.
Цепь ПН — пластинчатая с изогнутыми пластинами и шарнирами на втулках, применяется как тяговый орган конвейеров. Цепь ПР — роликовая приводная, передаёт крутящий момент между валами через звёздочки.
При абразивной среде и регулярной смазке ресурс составляет 8000–12000 часов до предельного удлинения 2,5 %. Без смазки ресурс сокращается в 2–3 раза.
Да, до –40 C при использовании сталей 40Х и 65Г. Ниже этой температуры требуется применение хладостойких марок с ограничением ударных нагрузок.
Минимальное число зубьев — 7, оптимальное — 9–12. Меньшее число увеличивает износ шарнира, большее снижает тяговое усилие на единицу длины.