


Корзина
Ваша корзина пуста!
Это никогда не поздно исправить :)


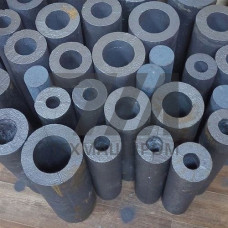
Чугунные втулки, изготовленные по ГОСТ 26645-85, представляют собой литые детали цилиндрической формы, предназначенные для работы в узлах трения скольжения, направляющих и опорных элементах промышленного оборудования. Регламентируемый стандартом комплекс требований к точности размеров, массе и припускам на механическую обработку обеспечивает стабильность геометрических параметров отливок и их пригодность для последующего точения, растачивания и шлифования в условиях серийного производства.
Ключевая особенность втулок по ГОСТ 26645-85 — нормируемые классы точности размеров (от 3-го до 11-го) и ряды припусков, которые назначаются в зависимости от способа литья и габаритных размеров детали. Для ответственных узлов, работающих при высоких удельных нагрузках, применяются отливки 3–5 классов точности, получаемые литьём в кокиль или центробежным способом. Такие втулки характеризуются минимальной разностенностью и повышенной плотностью материала, что критично при изготовлении гильз цилиндров, подшипников скольжения прокатных станов и направляющих втулок гидроцилиндров.
По ГОСТ 26645-85 отливаются втулки из серого (СЧ20, СЧ25), высокопрочного (ВЧ40, ВЧ50) и антифрикционного (АЧС-1, АЧС-2, АЧВ-1) чугуна. Выбор марки определяется условиями эксплуатации: серый чугун с пластинчатым графитом обеспечивает демпфирование вибраций и работает в паре с закалённой сталью при умеренных скоростях скольжения, тогда как высокопрочный чугун с шаровидным графитом выдерживает ударные нагрузки и повышенные контактные давления.
Структура металла отливки контролируется по твёрдости и микроструктуре. Для антифрикционных втулок нормируется содержание перлита не менее 90% и равномерное распределение графитных включений, что гарантирует стабильный коэффициент трения и низкий износ сопряжённой детали. Отливки, предназначенные для работы при температурах до 400 C, дополнительно подвергаются стабилизирующему отжигу для снятия внутренних напряжений.
ГОСТ 26645-85 устанавливает допуски на линейные размеры отливок, смещение стержней и отклонения формы. Для втулок, обрабатываемых по наружной и внутренней поверхности, назначаются двусторонние припуски, величина которых зависит от наибольшего габаритного размера и класса точности. Например, для втулки диаметром 100 мм 5-го класса точности припуск на сторону составляет 2,5–3,0 мм, что позволяет удалить поверхностный слой с литейными дефектами и обезуглероженной зоной.
| Класс точности | Способ литья | Допуск на диаметр, мм | Припуск на сторону, мм | Шероховатость после обработки, Ra |
|---|---|---|---|---|
| 3 | Центробежный | 0,4–0,6 | 1,5–2,0 | 0,8–1,6 |
| 5 | В кокиль | 0,6–1,0 | 2,0–3,0 | 1,6–3,2 |
| 7 | В песчаные формы | 1,2–1,8 | 3,0–4,5 | 3,2–6,3 |
Чугунные втулки по ГОСТ 26645-85 востребованы в узлах трения металлургического оборудования, насосных агрегатах, редукторах и шарнирных соединениях строительной техники. В зависимости от назначения втулки поставляются как с чистовой механической обработкой, так и с припуском под окончательное растачивание в сборе с корпусом. Центробежное литьё обеспечивает повышенную плотность наружного слоя, что увеличивает ресурс втулок, работающих в условиях абразивного изнашивания — например, в опорах скребковых конвейеров и роликах рольгангов.
Каждая партия отливок подвергается входному контролю по химическому составу, твёрдости и отсутствию литейных дефектов — раковин, трещин и спаев. Для втулок ответственного назначения проводится гидроиспытание на герметичность при давлении до 20 МПа, а также ультразвуковой контроль плотности материала. Допускается заварка дефектов с последующей термообработкой, однако количество исправлений регламентируется техническими условиями на конкретное изделие.
Стандарт предусматривает классы точности с 3-го по 11-й. Для втулок, работающих в узлах трения без дополнительной механической обработки, применяются 3–5 классы, для деталей с последующим точением — 5–7 классы.
Применяются серые чугуны СЧ20 и СЧ25 для умеренных нагрузок, высокопрочные ВЧ40 и ВЧ50 для ударных нагрузок, а также антифрикционные АЧС-1, АЧС-2 и АЧВ-1 для подшипников скольжения.
Центробежное литьё обеспечивает более плотную структуру и минимальную разностенность за счёт действия центробежных сил, что повышает ресурс втулок при абразивном изнашивании. Литьё в кокиль экономичнее для мелкосерийного производства.
Величина припуска зависит от класса точности и габаритов отливки. Для втулок диаметром 50–150 мм 5-го класса припуск на сторону составляет 2,0–3,0 мм, для 7-го класса — 3,0–4,5 мм.