


Корзина
Ваша корзина пуста!
Это никогда не поздно исправить :)


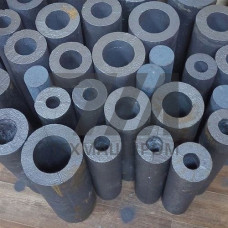
Чугунные втулки ВЧ50 — это детали вращения, изготовленные из высокопрочного чугуна с шаровидным графитом марки ВЧ50 по ГОСТ 7293-85. Основой структуры является металлическая матрица перлито-ферритного типа с включениями шаровидного графита, что обеспечивает сочетание прочности и антифрикционных свойств. Предел прочности при растяжении для данной марки составляет не менее 500 МПа, предел текучести — 320 МПа, относительное удлинение — 7%. Твёрдость в литом состоянии варьируется в диапазоне 170–241 HB в зависимости от толщины стенки отливки.
Шаровидная форма графитовых включений, получаемая при модифицировании расплава магнием или церием, снижает концентрацию напряжений в матрице по сравнению с пластинчатым графитом серого чугуна. Это определяет применимость втулок ВЧ50 в узлах, где одновременно действуют знакопеременные нагрузки и требуется демпфирующая способность. Коэффициент трения по стали без смазки составляет 0,12–0,18, при граничной смазке — 0,06–0,09.
| Параметр | Значение | Условия измерения | Единица | Стандарт |
|---|---|---|---|---|
| Предел прочности в | 500 | растяжение, 20 C | МПа | ГОСТ 1497 |
| Твёрдость | 170–241 | по Бринеллю, литое состояние | HB | ГОСТ 9012 |
| Плотность | 7,2–7,4 | 20 C | г/см | — |
| Модуль упругости | 160–180 | статическое нагружение | ГПа | — |
| Рабочая температура | –40…+350 | без окислительной среды | C | — |
Втулки из ВЧ50 выпускаются в виде цилиндрических вкладышей с наружным диаметром 20–300 мм, внутренним диаметром 10–250 мм и длиной 15–400 мм. Посадочные поверхности обрабатываются точением или шлифованием до квалитетов IT7–IT9. Для узлов с ограниченной подачей смазки предусматривают канавки, спиральные смазочные пазы или отверстия под пресс-маслёнку. Шероховатость рабочей поверхности после финишной обработки — Ra 0,8–1,6 мкм.
Отливки втулок получают литьём в песчано-глинистые формы, в оболочковые формы или по выплавляемым моделям. Модифицирование расплава проводится в ковше лигатурой FeSiMg или чистым магнием. Скорость кристаллизации контролируется для предотвращения образования пластинчатого графита и цементитной сетки. После литья отливки подвергают нормализации при 900–950 C с последующим охлаждением на воздухе для получения перлитной матрицы, либо отжигу при 720–760 C для повышения пластичности.
Механическая обработка включает черновое и чистовое точение, растачивание, сверление смазочных каналов и финишное шлифование. Для повышения износостойкости применяют поверхностное упрочнение: закалку ТВЧ на глубину 1,5–3 мм до твёрдости 45–52 HRC, азотирование или сульфоазотирование. Антифрикционные свойства улучшают пропиткой пористых зон маслом или нанесением покрытий на основе дисульфида молибдена.
ВЧ50 имеет шаровидный графит вместо пластинчатого, что повышает предел прочности при растяжении с 200 до 500 МПа и относительное удлинение с 0,5% до 7%. Это позволяет применять втулки ВЧ50 в узлах со знакопеременными и ударными нагрузками, где серый чугун склонен к хрупкому разрушению.
Допустимое контактное давление зависит от площади опорной поверхности и условий смазки. При граничной смазке и скорости скольжения до 1 м/с допускается удельное давление до 12–15 МПа. При сухом трении значение снижается до 3–5 МПа. Расчёт ведут по методике для подшипников скольжения с учётом фактической температуры узла.
В узлах с умеренными скоростями (до 2–3 м/с) и давлением до 10 МПа замена допустима при условии достаточной смазки. ВЧ50 уступает бронзе по теплопроводности и прирабатываемости, поэтому в высокоскоростных или работающих при температуре выше 300 C узлах замена нецелесообразна.
При токарной обработке достигается IT8–IT9, после шлифования — IT7–IT8. Для прецизионных узлов применяют хонингование внутренней поверхности, обеспечивающее IT6–IT7 и шероховатость Ra 0,4–0,8 мкм.