


Корзина
Ваша корзина пуста!
Это никогда не поздно исправить :)


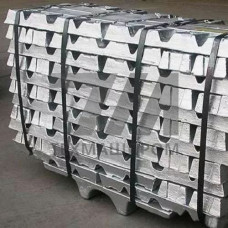
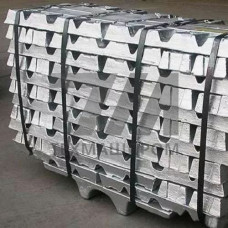
ЦАМ10-5 — литейный цинковый сплав системы Zn–Al–Cu–Mg, выпускаемый в виде чушек по ГОСТ 19424-97. Марка содержит 9,5–11,5 % алюминия, 4,5–5,5 % меди, 0,03–0,06 % магния, остальное — цинк. Сочетание эвтектической составляющей и интерметаллидных фаз AlCu обеспечивает высокую твёрдость и износостойкость в литом состоянии без дополнительной термической обработки. Чушки отливают массой 8–25 кг с чистотой поверхности, регламентированной по неметаллическим включениям и оксидным плёнкам.
Сплав ЦАМ10-5 относится к группе высокопрочных цинковых сплавов, применяемых преимущественно для горячекамерного литья под давлением. Температура плавления находится в диапазоне 380–400 C, температура заливки — 420–450 C. Усадка составляет 0,8–1,2 %, что требует учёта при проектировании пресс-форм. Плотность — 6,3 г/см, что на 40 % ниже, чем у бронзы БрО10Ф1, при сопоставимой антифрикционной стойкости.
| Параметр | Значение | Метод контроля | Условия эксплуатации | Примечание |
|---|---|---|---|---|
| Предел прочности в | 280–320 МПа | ГОСТ 1497 | 20 C | литьё под давлением |
| Относительное удлинение | 1–3 % | ГОСТ 1497 | 20 C | зависит от толщины стенки |
| Твёрдость HB | 100–125 | ГОСТ 9012 | 20 C | без ТО |
| Температура заливки | 420–450 C | термопара | литьё под давлением | горячая камера |
| Усадка линейная | 0,8–1,2 % | ГОСТ 20017 | пресс-форма 180–220 C | учёт в оснастке |
Сплав ЦАМ10-5 перерабатывается на машинах горячекамерного литья под давлением с усилием запирания от 100 до 400 т. Температура пресс-формы поддерживается в интервале 180–220 C, что обеспечивает заполнение тонкостенных полостей толщиной от 1,5 мм. Скорость впрыска — 30–50 м/с, давление прессования — 20–40 МПа. Для предотвращения горячих трещин рекомендуется применять литниковые системы с расширяющимися питателями и прибылями.
Чушки перед загрузкой в тигель очищают от оксидной плёнки и влаги. Перегрев расплава выше 480 C приводит к интенсивному угару цинка и насыщению ванны оксидами, что снижает механические свойства отливок. Рафинирование проводят хлористым аммонием или готовыми флюсами на основе NaCl–KCl.
Литой ЦАМ10-5 обрабатывается резанием без применения СОЖ на скоростях до 200 м/мин. Сверление, фрезерование и точение сопровождаются образованием мелкой стружки. Сплав не склонен к короблению при эксплуатации в интервале –40…+100 C. При контакте с влажной средой и хлоридами требуется защитное покрытие — хроматирование или лакокрасочное.
Антифрикционные свойства ЦАМ10-5 превосходят бронзу БрАЖ9-4 по критерию PV (давление–скорость) в узлах без подачи смазки. Коэффициент трения по стали 45 (HRC 45) — 0,08–0,12 при смазке И-20А. Износ вкладышей подшипников скольжения при нагрузке 10 МПа не превышает 0,5 мкм/ч.
Каждая партия чушек сопровождается сертификатом качества с указанием химического состава, твёрдости и результатов контроля макроструктуры. Маркировка наносится на торец чушки методом клеймения или краской.
ЦАМ10-5 содержит 9,5–11,5 % алюминия и 4,5–5,5 % меди, что обеспечивает более высокую твёрдость (100–125 HB) и прочность (280–320 МПа) по сравнению с ЦАМ4-1 (80–100 HB, 220–260 МПа). ЦАМ10-5 применяется для нагруженных антифрикционных узлов, ЦАМ4-1 — для менее ответственных деталей.
Сплав предназначен преимущественно для горячекамерного литья под давлением. Кокильное литьё возможно, но требует перегрева до 460–480 C и подогрева формы до 200–250 C, что увеличивает угар цинка и снижает стойкость оснастки. Для кокиля предпочтительны сплавы с меньшим содержанием алюминия.
Рекомендуются минеральные масла вязкостью 20–50 сСт при 40 C (И-20А, И-30А), литиевые смазки Литол-24, Фиол-2У. Не допускается применение смазок с активными сернистыми присадками, вызывающими коррозию цинковой матрицы.
Чушки хранят в закрытых сухих помещениях при относительной влажности не выше 70 % и температуре от –30 до +50 C, исключая контакт с кислотами, щелочами и хлоридсодержащими средами. Штабелирование — не более 1,5 м по высоте во избежание деформации.