


Корзина
Ваша корзина пуста!
Это никогда не поздно исправить :)


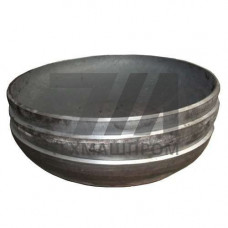
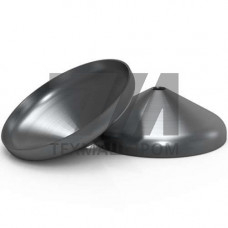
Днища трубопроводов, изготовленные из аустенитной нержавеющей стали 12Х18Н10Т, представляют собой штампованные или вальцованные элементы, предназначенные для герметичного перекрытия торцевых сечений трубопроводных систем, работающих в агрессивных средах. Данная марка стали относится к классу хромоникелевых сталей с титановой стабилизацией, что обеспечивает стойкость к межкристаллитной коррозии (МКК) в интервале температур сенсибилизации 450–800 C. Применение днищ из 12Х18Н10Т целесообразно на объектах химической, нефтегазоперерабатывающей и пищевой промышленности, где требуется сочетание коррозионной стойкости с технологичностью сварных соединений.
Днища трубопроводов из стали 12Х18Н10Т производятся методом холодной или горячей штамповки на гидравлических прессах, а также методом ротационной вытяжки (формовки) на специализированных станках. Для толстостенных исполнений применяется вальцовка с последующей сваркой продольного шва. Эллиптические днища по ГОСТ 17379-2001 и ГОСТ 17380-2001 характеризуются высотой выпуклой части, равной 0,25 наружного диаметра, что обеспечивает оптимальное распределение напряжений под действием внутреннего давления. Толщина стенки днища рассчитывается с учетом коэффициента ослабления, вызванного вытяжкой металла в зоне перехода цилиндрической части в эллиптическую.
Механические свойства стали 12Х18Н10Т в состоянии поставки после аустенизации при 1020–1100 C с последующим охлаждением в воде регламентируются ГОСТ 7350-77: временное сопротивление разрыву — не менее 530 МПа, предел текучести — не менее 216 МПа, относительное удлинение — не менее 38%. При температурах криогенного диапазона до –196 C аустенитная структура сохраняет вязкость, что допускает применение днищ в установках низкотемпературного разделения газов.
Легирование титаном (Ti 5C%) связывает углерод в стабильные карбиды TiC, предотвращая обеднение границ зерен хромом при сварке и последующем нагреве. Это делает днища из 12Х18Н10Т пригодными для эксплуатации в средах с содержанием азотной кислоты концентрацией до 68% при температурах до 80 C, растворах щелочей средней концентрации, а также в атмосферных условиях с промышленными загрязнениями. В средах с хлоридами (морская вода, рассолы) марка склонна к питтинговой коррозии, поэтому для таких условий требуется применение более легированных сталей.
Типовые сценарии использования днищ трубопроводов из 12Х18Н10Т:
Номенклатура днищ трубопроводов из стали 12Х18Н10Т охватывает диапазон наружных диаметров от 57 до 1020 мм при толщине стенки от 4 до 40 мм. Для трубопроводной арматуры и измерительных комплексов применяются днища малых диаметров с патрубками под приварку встык. Контроль геометрических параметров выполняется шаблонами и координатно-измерительными машинами; контроль герметичности сварных швов — радиографическим или ультразвуковым методом. Гидравлические испытания пробным давлением проводятся по ГОСТ 356-80 с выдержкой не менее 5 минут.
| Диаметр, мм | Толщина стенки, мм | Высота днища, мм | Масса, кг | Давление условное, МПа |
|---|---|---|---|---|
| 57 | 4 | 25 | 0,4 | 2,5 |
| 159 | 6 | 65 | 2,8 | 1,6 |
| 325 | 10 | 125 | 12,5 | 1,0 |
| 530 | 16 | 200 | 38,0 | 0,6 |
Приварка днищ из стали 12Х18Н10Т к трубопроводам выполняется электродами типа ЦЛ-11 или проволокой Св-04Х19Н11М3 в среде аргона. Термическая подготовка кромок не требуется, однако для предотвращения образования горячих трещин при толщине свыше 20 мм рекомендуется ограничение погонной энергии до 15 кДж/см. После сварки при необходимости стабилизирующего отжига при 870–900 C восстанавливается стойкость к МКК в зоне термического влияния. Днища, работающие под давлением свыше 1,6 МПа, подлежат индивидуальной маркировке с указанием марки стали, номера плавки и клейма ОТК.
Основные параметры и размеры эллиптических днищ установлены ГОСТ 17379-2001, для плоских — ГОСТ 17380-2001. Химический состав и механические свойства стали контролируются по ГОСТ 5632-72 и ГОСТ 7350-77.
При длительной работе свыше 450 C возможно выделение -фазы, снижающее ударную вязкость. Для высокотемпературных сред рекомендуется применять стали типа 10Х23Н18 или 20Х25Н20С2.
Повышенное содержание углерода (до 0,12%) в 12Х18Н10Т обеспечивает более высокие прочностные характеристики при комнатной температуре, однако снижает стойкость к МКК после сварки без стабилизирующего отжига.
Проводится контроль толщины стенки ультразвуковым толщиномером в зоне максимальной вытяжки, проверка твердости по Бринеллю и гидравлические испытания пробным давлением, превышающим рабочее в 1,25–1,5 раза.