


Корзина
Ваша корзина пуста!
Это никогда не поздно исправить :)


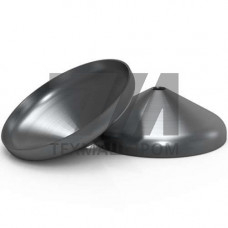
ГОСТ 12619-78 распространяется на стальные днища трубопроводов и сосудов, работающих под избыточным давлением, и устанавливает форму, размеры, предельные отклонения и требования к изготовлению. Стандарт охватывает днища эллиптические отбортованные с наружными базовыми диаметрами от 133 до 3600 мм, изготовляемые горячей штамповкой или холодным формообразованием из листового проката. Днища по данному стандарту применяются в качестве замыкающих и переходных элементов трубопроводных систем, аппаратов колонного типа, теплообменников и ёмкостного оборудования нефтегазовой, химической и энергетической отраслей.
Эллиптическое днище по ГОСТ 12619-78 имеет отбортовку цилиндрической формы и эллиптическую центральную часть с отношением высоты к диаметру, обеспечивающим равномерное распределение напряжений под внутренним давлением. Ключевые геометрические параметры:
Предельные отклонения по наружному диаметру не должны превышать 0,5 % от номинального значения, по высоте отбортовки — 5 мм. Косина торца отбортовки относительно образующей цилиндрической части ограничивается величиной 0,02D, но не более 5 мм. Отклонение от эллиптичности центральной части — не более 1 % от диаметра.
Днища трубопроводов по ГОСТ 12619-78 изготовляют из углеродистых, низколегированных и легированных сталей, выбор которых определяется рабочим давлением, температурой среды и агрессивностью транспортируемого продукта. Наиболее распространённые марки:
Заготовки для штамповки поставляются в виде листового проката по ГОСТ 19903, ГОСТ 19281 или ГОСТ 5582 (для нержавеющих марок). Механические свойства готовых днищ после формообразования должны соответствовать требованиям к исходному материалу с учётом возможного упрочнения при холодной деформации.
Производство днищ включает резку заготовки, нагрев до температуры 950–1150 C (для горячей штамповки), формообразование на гидравлических или механических прессах, обрезку технологического припуска и калибровку отбортовки. Для холодного формообразования применяют ротационную вытяжку или обкатку роликами с последующей термообработкой для снятия внутренних напряжений.
Контроль качества готовых днищ по ГОСТ 12619-78 предусматривает:
| Наружный диаметр D, мм | Толщина стенки s, мм | Высота h, мм | Радиус r, мм | Масса, кг |
|---|---|---|---|---|
| 219 | 6 | 40 | 40 | 4,2 |
| 426 | 10 | 50 | 80 | 22,5 |
| 720 | 14 | 60 | 130 | 78,0 |
| 1020 | 16 | 60 | 180 | 148,0 |
| 1420 | 20 | 80 | 250 | 310,0 |
| 2020 | 24 | 80 | 360 | 680,0 |
Днища трубопроводов по ГОСТ 12619-78 устанавливаются в качестве замыкающих элементов на прямых участках трубопроводов, входах и выходах аппаратов, а также в составе сборочных единиц сосудов, работающих под давлением. Конкретные области:
При монтаже днища привариваются к обечайке стыковым швом с полным проплавлением. Тип разделки кромок и параметры сварки назначаются в соответствии с ГОСТ 5264 или ГОСТ 14771 в зависимости от толщины стенки и марки стали. Для нержавеющих марок применяется аргонодуговая сварка неплавящимся электродом с защитой корня шва аргоном.
Для эксплуатации при температуре до –60 C применяются низколегированные стали 09Г2С, 10Г2С1 в термообработанном состоянии, а также аустенитные стали 12Х18Н10Т и 08Х18Н10 при более низких температурах. Углеродистая сталь 20 допускается только до –40 C.
ГОСТ 12619-78 устанавливает наружные базовые диаметры до 3600 мм включительно. Днища большего диаметра изготовляются по специальным техническим условиям или по ГОСТ 6533 для аппаратов.
ГОСТ 12619-78 ориентирован на трубопроводы и сосуды с наружными базовыми диаметрами от 133 до 3600 мм, тогда как ГОСТ 6533 охватывает более широкий диапазон диаметров и толщин для аппаратов, работающих под давлением, с иными предельными отклонениями и формой отбортовки.
Да, для углеродистых и низколегированных сталей при степени деформации выше 5 % назначается нормализация или высокий отпуск. Для аустенитных сталей — аустенизация при 1050–1100 C с охлаждением в воде или на воздухе.