


Корзина
Ваша корзина пуста!
Это никогда не поздно исправить :)


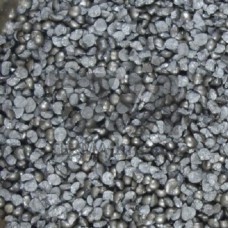
Дробь чугунная колотая улучшенная ГОСТ 11964-81 — абразивный материал, получаемый дроблением отбеленного чугуна с последующей термической обработкой и отсевом по фракциям. В отличие от литой дроби, колотая дробь имеет остроугольную форму зерен с выраженными режущими кромками, что обеспечивает высокую интенсивность съема металла и формирование требуемого профиля шероховатости. Улучшенная модификация отличается повышенной твердостью и однородностью гранулометрического состава, что достигается дополнительной сепарацией и контролем микроструктуры.
Материал изготавливается из чугуна с содержанием углерода 3,2–3,6% и хрома до 1,5%, что обеспечивает твердость по шкале HRC в диапазоне 50–58. Термическая обработка — закалка и низкий отпуск — формирует структуру мартенсита с включениями цементита, исключающую хрупкое разрушение зерен при ударных нагрузках. Насыпная плотность дроби составляет 3,6–4,2 г/см, что выше, чем у стальной дроби, и обеспечивает более высокую кинетическую энергию каждой частицы при одинаковой скорости метания.
ГОСТ 11964-81 регламентирует выпуск дроби колотой улучшенной в диапазоне номеров от 0,5 до 5,0 мм. Каждая фракция контролируется по остатку на контрольных ситах, допустимому содержанию зерен смежных фракций и отсутствию зерен крупнее верхнего предела. Для улучшенной дроби нормируется также коэффициент формы зерен — отношение максимального размера к минимальному не должно превышать 1,8.
| Номер дроби | Размер зерна, мм | Твердость, HRC | Насыпная плотность, г/см | Содержание зерен основной фракции, % |
|---|---|---|---|---|
| 0,5 | 0,5–1,0 | 50–55 | 3,8 | 85 |
| 1,0 | 1,0–1,5 | 52–56 | 3,9 | 85 |
| 2,0 | 2,0–2,5 | 53–57 | 4,0 | 80 |
| 3,0 | 3,0–3,5 | 54–58 | 4,1 | 80 |
Остроугольная геометрия зерен делает дробь чугунную колотую улучшенную предпочтительным материалом для операций, требующих агрессивного абразивного воздействия:
В дробеметных установках непрерывного действия дробь колотая улучшенная демонстрирует стабильный расход 8–12 кг на тонну обрабатываемой поверхности при давлении метания 0,5–0,7 МПа. Для дробеструйных аппаратов с воздушным транспортированием рабочее давление составляет 0,4–0,6 МПа, расход воздуха — 6–10 м/мин в зависимости от диаметра сопла. Рекомендуемая дистанция обработки — 150–300 мм, угол атаки — 60–90 для максимальной производительности.
Расход дроби колотой улучшенной на 15–20% ниже по сравнению с обычной колотой дробью той же фракции благодаря повышенной твердости и сниженной склонности к раскалыванию при ударе. Однако при обработке мягких цветных металлов — алюминиевых сплавов, латуни, меди — следует учитывать риск внедрения частиц чугуна в поверхность, что может потребовать последующей химической пассивации. Для нержавеющих сталей применение чугунной дроби не рекомендуется из-за опасности переноса свободного углерода и образования коррозионных очагов.
Хранение дроби должно исключать контакт с влагой: гигроскопичность материала приводит к комкованию и нарушению равномерности подачи в дробеметный аппарат. Рекомендуется складское хранение в сухих помещениях при относительной влажности не более 60% в закрытой таре. Перед загрузкой в бункер дробеметной установки материал должен быть просушен до остаточной влажности не более 0,5%.
Улучшенная модификация проходит дополнительную термическую обработку и сепарацию, что обеспечивает твердость 50–58 HRC против 40–48 HRC у обычной дроби, а также более узкий разброс размеров зерен в пределах одной фракции.
Для удаления плотной окалины с горячекатаного проката применяют дробь № 1,5–2,5. Для тонколистового проката толщиной до 3 мм используют фракции 0,5–1,0 мм, чтобы избежать деформации поверхности.
Да, в дробеметных установках с системой сепарации дробь может использоваться многократно. Критерием замены служит снижение производительности очистки более чем на 20% и увеличение доли зерен неправильной формы свыше 15%.
В зависимости от фракции и режимов обработки формируется профиль шероховатости Rz 20–80 мкм. Более крупные фракции дают больший параметр шероховатости, что важно учитывать при выборе режима под конкретное покрытие.