


Корзина
Ваша корзина пуста!
Это никогда не поздно исправить :)


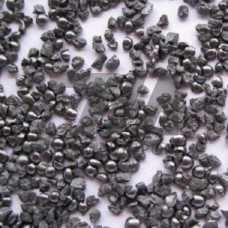
Дробь чугунная колотая ГОСТ 11964-81 — абразивный материал, получаемый дроблением отбеленного чугуна с последующей сортировкой по фракциям. В отличие от литой дроби, колотая продукция характеризуется остроугольной формой частиц с режущими кромками, что обеспечивает высокую интенсивность съема металла и развитый рельеф обработанной поверхности. Нормируемые показатели твердости, насыпной плотности и гранулометрического состава регламентируются требованиями ГОСТ 11964-81, что гарантирует стабильность технологического процесса обработки.
Материал изготавливается из отбеленного чугуна с содержанием карбидной фазы, обеспечивающей высокую абразивную способность. Твердость частиц по шкале HRC находится в диапазоне 40–55, что позволяет эффективно обрабатывать поверхности из углеродистых и низколегированных сталей. Дробь колотая ГОСТ 11964-81 разделяется на номера по крупности зерна — от № 0,5 до № 5, где номер соответствует размеру ячейки контрольного сита в миллиметрах.
Ключевые параметры, контролируемые при поставке:
Остроугольная геометрия частиц дроби колотой обеспечивает режущий механизм воздействия на обрабатываемую поверхность. При скорости метания 60–90 м/с в дробеметных аппаратах формируется равномерный профиль очистки с шероховатостью Ra 6,3–25 мкм, что соответствует требованиям к подготовке поверхности перед нанесением лакокрасочных покрытий класса Sa 2,5 по ISO 8501-1. В отличие от стальной литой дроби, чугунная колотая демонстрирует более высокий коэффициент съема при обработке твердых окалин и литейных пригаров.
Расход абразива зависит от твердости обрабатываемого материала и режимов работы оборудования. При дробеметной очистке стального проката удельный расход составляет 8–15 кг/т обрабатываемой поверхности, при дробеструйной обработке в камерах периодического действия — 20–40 кг/м. Материал пригоден для многократного использования в системах с сепарацией и регенерацией абразива.
Дробь чугунная колотая ГОСТ 11964-81 востребована в технологических процессах, требующих агрессивного съема загрязнений и формирования развитого микрорельефа:
Оборудование, применяемое для обработки данным абразивом, включает дробеметные барабаны, проходные дробеметные камеры, тупиковые камеры с ручным управлением и автоматизированные дробеструйные установки с сопловым аппаратом. Выбор фракции определяется толщиной удаляемого слоя и требуемой шероховатостью: для грубой очистки применяют номера № 2–5, для финишной обработки — № 0,5–1.
| Номер дроби | Размер зерна, мм | Твердость, HRC | Насыпная плотность, т/м | Область применения |
|---|---|---|---|---|
| № 0,5 | 0,5–1,0 | 44–51 | 3,8–4,0 | Финишная обработка, удаление тонких оксидных пленок |
| № 1 | 1,0–1,5 | 44–51 | 3,7–3,9 | Очистка литья, подготовка под окраску |
| № 2 | 1,5–2,5 | 40–48 | 3,6–3,8 | Удаление прокатной окалины, грубая очистка |
| № 3 | 2,5–3,5 | 40–48 | 3,6–3,7 | Обработка крупного литья, тяжелых загрязнений |
Дробь чугунная колотая ГОСТ 11964-81 поставляется в мешках или мягких контейнерах типа биг-бэг. Хранение осуществляется в закрытых складских помещениях при относительной влажности не более 75 %. При использовании в дробеметных установках необходимо контролировать степень износа частиц: при потере остроты граней и округлении формы абразив подлежит замене, так как эффективность очистки снижается на 30–50 %. Рекомендуемая периодичность досыпки свежего материала в рабочую камеру — после каждых 40–60 часов работы оборудования.
Колотая дробь имеет остроугольную форму с режущими кромками, что обеспечивает более агрессивный съем материала и формирование развитого рельефа поверхности. Литая дробь характеризуется сферической формой и применяется для упрочнения и мягкой очистки без повреждения основы.
Для удаления плотной прокатной окалины с поверхности углеродистой стали применяют дробь № 2–3 с размером зерна 1,5–3,5 мм. Мелкие фракции № 0,5–1 используются для финишной обработки и удаления тонких оксидных слоев.
Да, материал пригоден для многократного применения в системах замкнутого цикла с пневматической или механической сепарацией. При потере режущих свойств и округлении частиц абразив заменяют свежим.
В зависимости от фракции и режимов обработки формируется шероховатость Ra 6,3–25 мкм. Более крупные номера дроби обеспечивают больший профиль поверхности, что важно для адгезии толстослойных покрытий.