


Корзина
Ваша корзина пуста!
Это никогда не поздно исправить :)


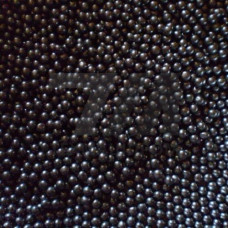
Дробь чугунная литая улучшенная ГОСТ 11964-81 — абразивный материал, получаемый распылением расплавленного чугуна с последующей термообработкой и сортировкой по фракциям. Ключевое отличие улучшенной дроби от обычной литой — повышенная твердость и структурная однородность, достигаемые за счет контролируемого режима отжига, обеспечивающего формирование структуры сорбита или троостита в теле частицы.
В отличие от колотой дроби, литая улучшенная дробь характеризуется сферической геометрией частиц, что минимизирует износ направляющих аппаратов дробеметных машин и обеспечивает стабильный профиль обработки. Отсутствие внутренних трещин и раковин, характерных для некачественного литья, гарантирует предсказуемый расход абразива при длительных циклах работы.
Стандарт регламентирует гранулометрический состав, твердость и микроструктуру. Твердость улучшенной дроби нормируется в диапазоне 40–51 HRC (по Роквеллу, шкала C) для фракций от 0,5 до 3,0 мм. Для более мелких фракций допускается нижний предел 38 HRC. Микроструктура должна содержать не менее 80% сорбитообразного перлита, остальное — феррит и цементит в допустимых пределах.
Гранулометрический состав контролируется ситовым анализом. Остаток на контрольном сите не должен превышать 10%, а проход через нижнее сито — не более 5%. Номинальные размеры фракций устанавливаются от 0,2 до 5,0 мм в зависимости от номера дроби.
| Номер дроби | Номинальный размер, мм | Твердость, HRC | Насыпная плотность, г/см | Рекомендуемое давление, МПа |
|---|---|---|---|---|
| ДЧЛУ 0,5 | 0,5 | 40–48 | 4,2–4,6 | 0,3–0,5 |
| ДЧЛУ 1,0 | 1,0 | 42–50 | 4,3–4,7 | 0,4–0,6 |
| ДЧЛУ 2,0 | 2,0 | 44–51 | 4,4–4,8 | 0,5–0,7 |
Улучшенная термическая обработка повышает усталостную прочность частиц: ресурс дроби до разрушения увеличивается в 1,5–2 раза по сравнению с обычной литой дробью той же твердости. Это снижает удельный расход абразива на квадратный метр обработанной поверхности и уменьшает запыленность рабочей зоны дробеметной камеры.
Сферическая форма обеспечивает равномерное распределение ударной нагрузки по обрабатываемой поверхности. При дробеструйной обработке достигается степень очистки Sa 2,5–Sa 3 по ISO 8501-1 без формирования чрезмерного шероховатого рельефа. Параметр шероховатости Rz после обработки фракцией 1,0 мм составляет 30–60 мкм, что соответствует требованиям к подготовке поверхности под нанесение антикоррозионных покрытий.
Дробь чугунная литая улучшенная ГОСТ 11964-81 применяется в дробеметных и дробеструйных установках непрерывного и периодического действия. Основные области использования:
Для дробеметных аппаратов с центробежным ускорителем (турбин) рекомендуется применять фракции 1,0–3,0 мм. Для пневматических дробеструйных пистолетов с соплом Вентури оптимальны фракции 0,3–1,0 мм при давлении сжатого воздуха 0,4–0,7 МПа. Расход абразива при типовых режимах составляет 0,5–2,5 кг на квадратный метр обработанной поверхности в зависимости от исходного состояния металла.
Улучшенная дробь проходит дополнительный контролируемый отжиг, формирующий сорбитную структуру. Это повышает твердость до 40–51 HRC и увеличивает сопротивление раскалыванию в 1,5–2 раза, снижая расход абразива при дробеметной обработке.
Для деталей с толщиной стенки до 5 мм применяют фракции 0,3–0,8 мм при давлении 0,3–0,4 МПа. Более крупная дробь может вызвать деформацию тонкостенных элементов и повышенный износ оборудования.
Да, дробь можно использовать многократно. Перед повторной подачей в аппарат необходима сепарация для удаления разрушенных частиц и пыли. Эффективность сепарации должна обеспечивать содержание дробленых частиц не более 5% от рабочей загрузки.
При использовании фракции 1,0 мм параметр Rz составляет 30–60 мкм, фракции 2,0 мм — 60–100 мкм. Точное значение зависит от твердости обрабатываемого материала, угла атаки струи и продолжительности цикла.