


Корзина
Ваша корзина пуста!
Это никогда не поздно исправить :)


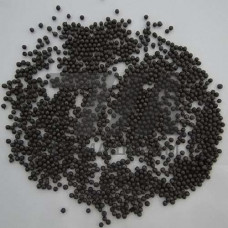
Дробь чугунная литая ДЧЛ — абразивный материал, получаемый методом распыления расплавленного чугуна с последующей термической обработкой. В отличие от рубленой или колотой дроби, литая дробь ДЧЛ имеет сферическую форму, что обеспечивает стабильную кинетику удара и равномерную обработку поверхности. Материал производится по ГОСТ 11964-81 и классифицируется по твердости, фракционному составу и насыпной плотности.
Основной эксплуатационный показатель дроби чугунной литой ДЧЛ — твердость по шкале HRC. В зависимости от режима термической обработки выделяют три группы твердости: нормальную (40–50 HRC), повышенную (50–58 HRC) и высокую (58–64 HRC). Твердость определяет интенсивность съема металла, стойкость абразива к разрушению и характер формируемого рельефа поверхности.
Фракционный состав дроби ДЧЛ регламентируется диапазоном номинальных размеров частиц — от 0,2 до 5,0 мм. Для каждой фракции нормируется содержание зерен основного размера (не менее 70%) и допускается наличие сопутствующих фракций. Геометрическая форма частиц контролируется коэффициентом формы — отношением максимального и минимального диаметров, который не должен превышать 1,2.
Насыпная плотность дроби ДЧЛ составляет 3,6–4,2 г/см, что выше, чем у стальной дроби, и обеспечивает более высокую энергию удара при одинаковой скорости метания. Микроструктура материала — ледебурит с включениями цементита и графита — придает частицам хрупкость, что делает дробь ДЧЛ эффективной для обработки твердых поверхностей, но ограничивает ее применение в циклах с высокой кратностью использования.
Дробь чугунная литая ДЧЛ применяется в дробеметных и дробеструйных установках с центробежным или пневматическим принципом метания. Оптимальная скорость подачи абразива — 60–90 м/с для дробеметных аппаратов и 0,4–0,6 МПа давления воздуха для дробеструйных пистолетов. При выборе фракции учитывают исходную шероховатость поверхности и требуемый класс чистоты: для грубой обдирки используют фракции 2,0–5,0 мм, для финишной обработки — 0,2–1,0 мм.
Расход дроби ДЧЛ зависит от твердости обрабатываемого материала и интенсивности циркуляции в системе. В замкнутых дробеметных контурах с сепарацией и классификацией абразива износ частиц компенсируется досыпкой, что позволяет поддерживать стабильный гранулометрический состав рабочей смеси. Для повышения ресурса дроби рекомендуется использовать сепараторы с магнитной очисткой, удаляющие продукты износа и окалину.
| Фракция, мм | Твердость, HRC | Насыпная плотность, г/см | Рекомендуемое давление, МПа | Тип обработки |
|---|---|---|---|---|
| 0,2–0,5 | 50–58 | 3,8–4,0 | 0,4–0,5 | Финишная очистка |
| 0,8–1,5 | 50–58 | 3,7–4,1 | 0,5–0,6 | Удаление окалины |
| 2,0–3,5 | 40–50 | 3,6–4,0 | 0,5–0,7 | Обдирка литья |
Дробь чугунная литая ДЧЛ востребована в литейных цехах для очистки отливок из серого и ковкого чугуна, а также стальных отливок от пригара, формовочной смеси и окалины. В машиностроении материал применяется для дробеметного упрочнения деталей ходовой части, рессор, пружин и шестерен, работающих в условиях циклических нагрузок. Обработка дробью ДЧЛ повышает усталостную прочность деталей на 15–30% за счет создания сжимающих остаточных напряжений в поверхностном слое.
В судостроении и мостостроении дробь ДЧЛ используется для подготовки металлоконструкций под нанесение лакокрасочных покрытий. Получаемая шероховатость поверхности Ra 12,5–25 мкм обеспечивает надежную адгезию грунтовочных составов и антикоррозионных систем. В вагоностроении и производстве железнодорожной техники материал применяется для очистки рам тележек, автосцепных устройств и элементов тормозной системы перед сваркой и окраской.
Для дробеструйной обработки крупногабаритных конструкций — корпусов насосов, задвижек, арматуры — используют дробь ДЧЛ фракций 1,5–3,0 мм в камерных установках с рекуперацией абразива. В авиастроении материал ограниченно применяется для очистки титановых и алюминиевых сплавов, где требуется исключить ферромагнитное загрязнение поверхности.
Дробь чугунная литая ДЧЛ имеет более высокую твердость (до 64 HRC) и хрупкость по сравнению со стальной дробью. Это обеспечивает интенсивный съем материала при первом цикле, но снижает ресурс абразива — стальная дробь выдерживает больше циклов циркуляции в дробеметной установке.
Фракцию подбирают исходя из требуемой шероховатости и типа загрязнений. Для удаления толстого слоя окалины и пригара применяют фракции 2,0–5,0 мм, для очистки сварных швов — 1,0–2,0 мм, для финишной обработки и удаления легких загрязнений — 0,2–1,0 мм.
Да, дробь ДЧЛ допускается использовать многократно в системах с сепарацией. Однако из-за хрупкости чугунных частиц ресурс ограничен — после 5–10 циклов циркуляции требуется досыпка свежего абразива для поддержания фракционного состава.
Для дробеметного упрочнения деталей из конструкционных сталей рекомендуется дробь твердостью 50–58 HRC. Более мягкая дробь (40–50 HRC) применяется для очистки, более твердая (58–64 HRC) — для обработки закаленных поверхностей.