


Корзина
Ваша корзина пуста!
Это никогда не поздно исправить :)


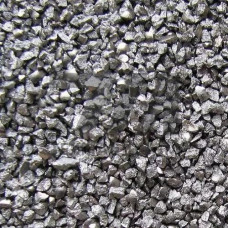
Дробь стальная колотая ГОСТ 11964-81 — абразивный материал, получаемый дроблением стальной проволоки или чушек на фракции с последующим скруглением острых кромок. В отличие от литой дроби, колотая дробь имеет осколочную форму с выраженными режущими гранями, что обеспечивает более высокую скорость съёма металла и интенсивное удаление плотных загрязнений. Нормирование по ГОСТ 11964-81 регламентирует химический состав, твёрдость, насыпную плотность и гранулометрический состав, что делает материал пригодным для ответственных операций дробеструйной обработки.
Колотая дробь изготавливается из низкоуглеродистой и легированной стали. Химический состав контролируется по содержанию углерода (0,08–0,15% для мягкой группы), марганца, кремния и серы. Твёрдость по ГОСТ 11964-81 нормируется в диапазоне 38–52 HRC для нормальной группы и до 58 HRC для повышенной твёрдости. Форма частиц — полиэдрическая, с отношением длины к ширине не более 2:1, что обеспечивает стабильную режущую способность при сохранении умеренного износа оборудования.
Насыпная плотность колотой дроби составляет 3,8–4,2 г/см, что выше, чем у кварцевого песка, и сопоставимо с литой стальной дробью. Угловатая геометрия частиц увеличивает площадь контакта с обрабатываемой поверхностью, сокращая время обработки на 20–30% по сравнению с круглой дробью аналогичного размера.
ГОСТ 11964-81 устанавливает несколько номеров дроби, различающихся размером частиц. Основные фракции — от № 0,5 (0,5–1,0 мм) до № 5 (4,0–5,0 мм). Для каждой фракции нормируется процентное содержание частиц основного размера (не менее 70–80%) и допустимое количество примесей других фракций.
| Номер дроби | Размер частиц, мм | Твёрдость, HRC | Насыпная плотность, г/см | Рекомендуемое давление, бар |
|---|---|---|---|---|
| № 0,5 | 0,5–1,0 | 38–45 | 3,9–4,1 | 3–5 |
| № 1 | 1,0–1,5 | 40–48 | 3,8–4,0 | 4–6 |
| № 2 | 1,5–2,5 | 42–50 | 3,8–4,0 | 5–7 |
| № 3 | 2,5–3,5 | 45–52 | 3,7–3,9 | 6–8 |
Колотая дробь применяется в пневматических и турбинных дробемётных установках. Для пневматической обработки оптимальное давление сжатого воздуха — 4–8 бар, при этом скорость частиц достигает 60–80 м/с. В турбинных аппаратах окружная скорость ротора составляет 50–90 м/с, что обеспечивает кинетическую энергию, достаточную для удаления окалины, ржавчины и старых лакокрасочных покрытий толщиной до 200 мкм.
Расход дроби зависит от твёрдости обрабатываемого материала и требуемой степени очистки. Для удаления прокатной окалины с углеродистой стали расход составляет 10–15 кг/м, для очистки от ржавчины — 8–12 кг/м. При обработке нержавеющих сталей рекомендуется использовать дробь с твёрдостью не выше 45 HRC во избежание наклёпа поверхности.
Колотая дробь ГОСТ 11964-81 востребована в операциях, где требуется агрессивное удаление загрязнений с сохранением приемлемой шероховатости поверхности. Основные области использования:
Стойкость колотой дроби к разрушению ниже, чем у литой, из-за наличия острых кромок и внутренних напряжений после механического дробления. Средний ресурс одной загрузки в дробемётной камере составляет 150–300 циклов до полного истирания. Унос дроби в систему аспирации зависит от размера частиц: для фракции № 0,5 потери составляют 5–8%, для № 3 — 1–3%.
При выборе фракции необходимо учитывать, что мелкая дробь (№ 0,5–1) обеспечивает шероховатость поверхности Ra 3,2–6,3 мкм, средняя (№ 1,5–2,5) — Ra 6,3–12,5 мкм, крупная (№ 3–5) — Ra 12,5–25 мкм. Это позволяет подбирать режим обработки под требования последующего покрытия: для жидких красок достаточно Ra 6,3 мкм, для порошковой окраски рекомендуется Ra 6,3–12,5 мкм.
Колотая дробь имеет осколочную форму с острыми гранями, что обеспечивает более высокую скорость съёма металла и лучшее удаление плотных загрязнений. Литая дробь имеет сферическую форму и применяется для упрочнения поверхности и мягкой очистки.
Для удаления плотной прокатной окалины рекомендуется дробь № 2–3 (1,5–3,5 мм) с твёрдостью 42–50 HRC. При давлении 6–7 бар обеспечивается степень очистки Sa 2,5 по ISO 8501-1.
Да, дробь можно использовать многократно. После каждого цикла необходимо удалять металлическую пыль и осколки через сепаратор. При снижении производительности на 30% дробь подлежит замене.
Дробь хранят в сухих закрытых помещениях в таре производителя. Допускается хранение на открытых площадках под навесом при условии защиты от атмосферных осадков. Срок хранения не ограничен.