Корзина
Ваша корзина пуста!
Это никогда не поздно исправить :)


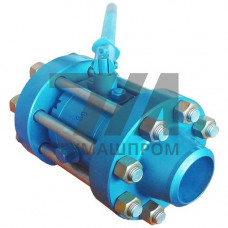
Дроссель 936-250-500-Ш — комплектующий элемент редукционно-охладительных установок (РОУ), предназначенный для ступенчатого снижения давления перегретого пара с одновременным его охлаждением. Исполнение 936-250-500-Ш относится к фланцевым дроссельным устройствам с условным проходом DN 250 и рабочим давлением до 500 кгс/см (50 МПа), что определяет его применение в энергетических трактах высокого давления.
Конструктивно дроссель 936-250-500-Ш представляет собой многоступенчатый дроссельный узел, в котором снижение давления пара происходит последовательно через ряд сужающих калиброванных отверстий. Такая схема исключает возникновение критических скоростей потока и связанных с ними эрозионных разрушений седла и запорной арматуры. Корпусные детали изготавливаются из жаропрочной легированной стали, стойкой к температурной ползучести при длительной эксплуатации.
Параметр «Ш» в обозначении указывает на наличие штуцерного присоединения для впрыска охлаждающей воды непосредственно в зону дросселирования. Это обеспечивает интенсивное испарение впрыскиваемой среды в турбулентном следе за сужающим устройством, что гарантирует получение пара заданной температуры на выходе из РОУ без попадания капельной влаги в паропровод.
Дроссели 936-250-500-Ш применяются в схемах РОУ, работающих на параметрах пара, соответствующих котлам высокого давления. Основные рабочие параметры устройства:
Материал корпуса и внутренних элементов подбирается по условиям прочности при высоких температурах. Для рабочих температур до 560 C применяются стали марок 15ХМ, 12Х1МФ, для более высоких параметров — стали аустенитного класса. Уплотнительные поверхности дроссельных элементов наплавляются стеллитом для обеспечения ресурса при многократных циклах регулирования.
В составе РОУ дроссель 936-250-500-Ш устанавливается на линии редуцирования пара до регулирующего клапана. Основная функция — предварительное снижение давления до величины, при которой регулирующий орган работает в оптимальном диапазоне расходных характеристик без кавитационных режимов и вибраций. Степень дросселирования определяется расчётным количеством ступеней и суммарным сечением калиброванных отверстий.
Впрыск охлаждающей воды через штуцер «Ш» осуществляется в зону пониженного давления за последней ступенью дросселирования. Такая организация впрыска исключает эрозионный износ корпуса каплями воды, движущимися с высокой скоростью, и обеспечивает полное испарение впрыскиваемой среды до входа в регулирующий клапан.
При монтаже дросселя необходимо обеспечить горизонтальную ориентацию оси штуцера впрыска (штуцер направлен вниз или под углом 45 к горизонту) для исключения застойных зон и равномерного распределения охлаждающей воды по сечению паропровода. Перед установкой обязательна протяжка фланцевых соединений с контролем усилия затяжки шпилек.
Дроссели 936-250-500-Ш используются в следующих типах оборудования и систем:
Выбор типоразмера дросселя определяется расходом пара через РОУ, начальными и конечными параметрами, а также допустимым уровнем шума и вибрации. Для типовых схем РОУ с расходом до 100 т/ч и перепадом давления до 300 кгс/см дроссель 936-250-500-Ш обеспечивает устойчивый режим редуцирования без помпажа и автоколебаний.
| Параметр | Значение для DN 250 | Методика расчёта | Ед. изм. | Примечание |
|---|---|---|---|---|
| Пропускная способность по пару | до 120 | по ГОСТ 356 | т/ч | при P = 300 кгс/см |
| Число ступеней дросселирования | 4–6 | по перепаду давления | шт. | определяется проектом |
| Диаметр калиброванных отверстий | 8–16 | по расходу пара | мм | сверление по кругу |
| Расход охлаждающей воды | до 25 | по тепловому балансу | т/ч | при t впрыска 104 C |
| Масса изделия | 320–480 | по чертежу | кг | зависит от материала |
Каждый дроссель 936-250-500-Ш проходит гидравлические испытания на прочность и плотность пробным давлением, превышающим рабочее в 1,5 раза. Контроль геометрических параметров калиброванных отверстий выполняется калибрами-пробками с допуском по 7-му квалитету. Сварные швы корпуса подвергаются ультразвуковому контролю на отсутствие дефектов сплошности.
Для ответственных энергетических объектов предусмотрена поставка дросселей с паспортом качества, удостоверяющим соответствие фактических характеристик проектным значениям. Допускается комплектация дросселя ответными фланцами, шпильками и прокладками по отдельному заказу.
Исполнение «Ш» предусматривает встроенный штуцер для впрыска охлаждающей воды непосредственно в зону дросселирования, что позволяет совместить функции редуцирования и охлаждения пара в одном корпусе без установки отдельного впрыскивающего устройства.
Для температур пара до 560 C применяются стали 15ХМ и 12Х1МФ, для более высоких параметров — стали аустенитного класса типа 12Х18Н10Т. Наплавка уплотнительных поверхностей выполняется стеллитом марки В3К.
Число ступеней рассчитывается исходя из максимального перепада давления на дросселе. Для перепадов до 100 кгс/см достаточно 2–3 ступеней, для перепадов 300–500 кгс/см требуется 5–6 ступеней для исключения эрозионного износа.
Да, допускается вертикальная установка при условии ориентации штуцера впрыска вниз по потоку. При горизонтальной установке штуцер должен быть направлен вниз или под углом 45 к горизонту для исключения застойных зон.