


Корзина
Ваша корзина пуста!
Это никогда не поздно исправить :)


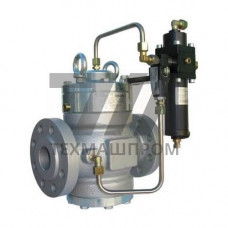
Дроссели трубопроводов ДРПМЭ 100–160 — регулирующие устройства диафрагменного типа, устанавливаемые на трубопроводах условным проходом DN 100–160 мм. Изделие предназначено для дросселирования потока рабочей среды, снижения избыточного давления и защиты запорно-регулирующей арматуры от гидроударов. Конструктивно дроссель представляет собой корпус с фланцевыми патрубками, внутри которого размещена сменная диафрагма с калиброванным проходным отверстием. Изменение степени дросселирования достигается заменой диафрагмы без демонтажа корпуса из трубопровода.
| Параметр | Значение | Параметр | Значение | Примечание |
|---|---|---|---|---|
| Условный проход DN | 100–160 мм | Условное давление PN | 1,6–4,0 МПа | по ГОСТ 33259 |
| Рабочая среда | вода, пар, газ | Температура среды | –40…+425 C | зависит от материала уплотнений |
| Материал корпуса | сталь 20, 09Г2С | Присоединение | фланцевое | исполнение 1 по ГОСТ 12815 |
| Диаметр отверстия диафрагмы | 8–60 мм | Степень дросселирования | до 1:20 | подбирается расчётом |
| Класс герметичности | A по ГОСТ 9544 | Ресурс | не менее 10 000 циклов | при номинальных параметрах |
Корпус дросселя ДРПМЭ 100–160 выполняется литым или сварным с фланцами под приварку либо под болтовое соединение. Проточная часть имеет конфузорно-диффузорный профиль, снижающий кавитационную эрозию при больших перепадах давления. Сменная диафрагма фиксируется между фланцами корпуса и уплотняется прокладками из паронита или спирально-навитой графитовой прокладкой. Для сред с абразивными включениями применяется диафрагма из нержавеющей стали 12Х18Н10Т с термоупрочнением.
Уплотнительные поверхности фланцев обрабатываются по уплотнительной поверхности типа «шип-паз» или «выступ-впадина», что исключает смещение прокладки при температурных деформациях трубопровода. Крепёж — шпильки из стали 35ХМ с гайками, обеспечивающими усилие затяжки, необходимое для герметичности класса A.
Дроссель устанавливается на прямолинейном участке трубопровода без изгибов на расстоянии не менее 5 DN до и 3 DN после устройства. Направление потока должно совпадать со стрелкой на корпусе. При монтаже не допускается перекос фланцев более 0,2 мм на 100 мм длины. Для контроля перепада давления предусматриваются штуцеры под манометры до и после дросселя. Периодичность осмотра — не реже одного раза в 12 месяцев с проверкой износа кромки диафрагмы.
Диаметр рассчитывается по формуле расхода с учётом перепада давления, плотности среды и коэффициента расхода. Для воды при перепаде 0,4 МПа и расходе 40 м/ч отверстие составляет ориентировочно 22–26 мм.
Да, при условии применения корпуса из стали 09Г2С и спирально-навитых прокладок с графитовым наполнителем. Предельная температура для такого исполнения — +425 C.
Стандартное исполнение соответствует классу A по ГОСТ 9544 — полная герметичность затвора при номинальном давлении.
Нет, замена диафрагмы производится при разборке фланцевого соединения. Корпус остаётся на трубопроводе, но требуется снятие усилия затяжки шпилек и демонтаж участка.