


Корзина
Ваша корзина пуста!
Это никогда не поздно исправить :)


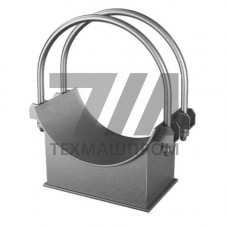
Двуххомутовые скользящие опоры из стали марки 40ХМФА — это неподвижные и подвижные узлы крепления трубопроводов, в которых несущий элемент выполнен в виде двух полухомутов, охватывающих трубу и передающих нагрузку на скользящую подушку. Марка 40ХМФА (хромомолибденованадиевая, тип 40ХМФА по ГОСТ 4543) применяется для изготовления ответственных деталей, работающих при температурах до 560–580 C, что делает такие опоры востребованными в тепловых схемах энергоблоков и технологических линиях с высокими параметрами пара.
Двуххомутовая схема отличается от одноветвевой тем, что усилие распределяется по двум разъёмным полукольцам, стянутым болтовыми соединениями. Это снижает локальные напряжения в стенке трубы и позволяет применять опоры на трубопроводах больших диаметров. Скользящая подушка обеспечивает продольное перемещение трубы при температурном удлинении, а нижняя плита передаёт вертикальную нагрузку на строительные конструкции или промежуточные траверсы.
Сталь 40ХМФА содержит 0,38–0,45 % углерода, 0,8–1,1 % хрома, 0,5–0,7 % молибдена и 0,1–0,2 % ванадия. Такое легирование обеспечивает высокую жаропрочность и сопротивление ползучести при длительной эксплуатации под нагрузкой. После закалки и высокого отпуска достигается сочетание прочности и пластичности, необходимое для восприятия знакопеременных усилий от температурных деформаций трубопровода.
| Параметр | Значение | Условия | Единица | Примечание |
|---|---|---|---|---|
| Предел текучести | 685 | 20 C | МПа | после термообработки |
| Предел прочности | 835 | 20 C | МПа | ГОСТ 4543 |
| Относительное удлинение | 12 | 20 C | % | |
| Рабочая температура | до 580 | длительно | C | без окалинообразования |
| Твёрдость | 241–285 | после отпуска | HB | по согласованию |
Двуххомутовые скользящие опоры 40ХМФА устанавливают на участках трубопроводов, где требуется компенсация продольных перемещений при сохранении жёсткого поперечного фиксирования. Типовые узлы — паропроводы высокого давления, горячие линии регенерации, трубопроводы перегретого пара на ТЭЦ и ГРЭС, а также технологические обвязки нефтехимических установок.
При установке опор 40ХМФА необходимо обеспечить соосность скользящей подушки и направляющих, а также нормированный зазор между полухомутами и поверхностью трубы. Сварные соединения полухомутов с трубой выполняют с предварительным и сопутствующим подогревом до 200–250 C, после чего проводят термообработку для снятия остаточных напряжений. Периодический контроль включает проверку затяжки болтовых соединений, состояния антифрикционных прокладок и отсутствия деформаций подушки.
Длительная рабочая температура достигает 560–580 C. Кратковременные перегревы выше 600 C не допускаются без пересчёта ресурса, так как интенсифицируется ползучесть.
Двуххомутовая схема распределяет нагрузку по двум полукольцам, снижая локальные напряжения в стенке трубы. Это предпочтительно для трубопроводов больших диаметров и высоких осевых усилий.
Используются болты и шпильки класса прочности 8.8–10.9 с термостойким покрытием. При рабочей температуре выше 400 C рекомендуется применять крепёж из жаропрочных сталей.
Да, для стали 40ХМФА обязательна термообработка сварных швов — высокий отпуск при 680–720 C. Это снижает остаточные напряжения и предотвращает образование холодных трещин.