


Корзина
Ваша корзина пуста!
Это никогда не поздно исправить :)


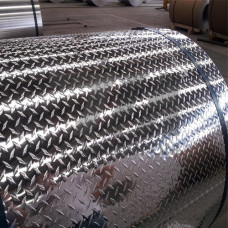
Дюралевый лист ВД1АНР — это плоский полуфабрикат из алюминиевого деформируемого сплава системы Al–Mg–Si, поставляемый в нагартованном состоянии с повышенной точностью прокатки. Обозначение ВД1АНР расшифровывается как: ВД1 — марка сплава (аналог АД31), А — нагартовка (упрочнение холодной деформацией), НР — нормальная прочность по толщине. Материал сочетает среднюю прочность с высокой пластичностью и хорошей коррозионной стойкостью, что делает его востребованным в узлах, где требуется сочетание малой массы и достаточной несущей способности.
Сплав ВД1АНР легирован магнием (0,4–0,9 %) и кремнием (0,3–0,7 %), которые формируют упрочняющую фазу MgSi. Нагартовка обеспечивает повышение предела текучести до 170–220 МПа без термической обработки, что отличает материал от отожжённых аналогов. Лист поставляется толщиной 0,5–10 мм, шириной 1000–1500 мм и длиной 2000–3000 мм. Контроль механических свойств проводится по ГОСТ 21631-76, химический состав — по ГОСТ 4784-2019.
Ключевые эксплуатационные параметры листа ВД1АНР:
В состоянии нагартовки лист ВД1АНР демонстрирует стабильное поведение при механической обработке: фрезеровании, сверлении и резке. Материал допускает гибку с радиусом не менее 2–3 толщин без образования трещин, что важно при изготовлении гнутых профилей и коробчатых конструкций. Сварка аргонодуговая (TIG) выполняется с присадочной проволокой СвАК5; при этом прочность сварного шва достигает 0,8 от основного металла. Для повышения коррозионной стойкости после сварки рекомендуется анодирование или нанесение лакокрасочных покрытий.
Лист ВД1АНР применяется в отраслях, где критичны удельная прочность и устойчивость к атмосферным воздействиям. Основные направления использования:
В отличие от отожжённого листа ВД1М, нагартованный вариант имеет на 30–40 % более высокий предел текучести, что позволяет уменьшить толщину конструкции на 15–20 % при равной нагрузке. По сравнению с дюралюмином Д16АТ, сплав ВД1АНР уступает в прочности, но превосходит его по коррозионной стойкости и свариваемости, что расширяет область применения в агрессивных средах.
| Толщина, мм | Предел прочности, МПа | Предел текучести, МПа | Относительное удлинение, % | Типовое применение |
|---|---|---|---|---|
| 0,5–1,5 | 200–230 | 170–190 | 10–12 | Обшивка, штампованные детали |
| 2,0–4,0 | 190–220 | 160–180 | 9–11 | Несущие панели, настилы |
| 5,0–10,0 | 180–210 | 150–170 | 8–10 | Силовые элементы, рамы |
Сплав ВД1АНР обладает повышенной стойкостью к межкристаллитной коррозии благодаря отсутствию меди в составе. При эксплуатации в условиях повышенной влажности или морского тумана рекомендуется защитное анодирование (толщина оксидного слоя 10–20 мкм) или нанесение грунтовок на эпоксидной основе. В атмосферных условиях умеренного климата материал сохраняет работоспособность без дополнительной защиты до 15–20 лет.
ВД1АНР поставляется в нагартованном состоянии, что обеспечивает предел текучести на 30–40 % выше, чем у отожжённого ВД1АМ. При этом пластичность снижается с 18–20 % до 8–12 %, что ограничивает глубокую вытяжку.
Аргонодуговая сварка TIG с присадкой СвАК5 даёт прочность шва около 80 % от основного металла. Для восстановления свойств в зоне термического влияния возможна последующая выдержка при 160–180 C в течение 6–8 часов.
По ГОСТ 21631-76 для толщин 0,5–3,0 мм допуск составляет 0,05–0,10 мм, для 3,0–10,0 мм — 0,15–0,25 мм. Повышенная точность прокатки обеспечивает стабильность при механической обработке.
Сплав не содержит токсичных легирующих элементов, однако нагартованная поверхность без дополнительного покрытия не рекомендуется для длительного контакта с кислыми продуктами. Требуется анодирование или лакировка.