


Корзина
Ваша корзина пуста!
Это никогда не поздно исправить :)


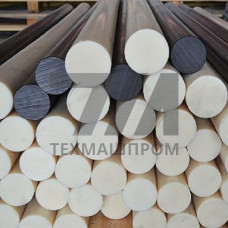
Экструзионный полиамидный стержень по ГОСТ 17648-83 — профильное изделие из полиамида, полученное методом непрерывной экструзии с последующим охлаждением и калибровкой. Стандарт распространяется на стержни из полиамида марок ПА6, ПА66 и их модификаций, предназначенные для механической обработки и применения в узлах трения. В отличие от литьевых заготовок, экструзионные стержни имеют более однородную надмолекулярную структуру по всей длине, что снижает разброс механических свойств при обработке.
Стандарт регламентирует диаметр стержней, предельные отклонения, кривизну и длину. Экструзионные стержни выпускаются диаметром от 10 до 200 мм с полями допусков по квалитетам h11–h12. Кривизна на 1 м длины не должна превышать 5 мм для диаметров до 60 мм и 10 мм для больших сечений. Влажность материала в состоянии поставки — не более 0,2 %, что обеспечивает стабильность размеров при механической обработке.
| Диаметр, мм | Предельное отклонение, мм | Плотность, кг/м | Предел текучести, МПа | Твёрдость по Бринеллю, МПа |
|---|---|---|---|---|
| 20 | –0,21 | 1140 | 75 | 140 |
| 50 | –0,25 | 1145 | 78 | 145 |
| 100 | –0,35 | 1150 | 80 | 150 |
| 150 | –0,40 | 1150 | 80 | 150 |
Экструзионный полиамидный стержень по ГОСТ 17648-83 сохраняет эксплуатационные характеристики в диапазоне температур от –40 C до +80 C. Ударная вязкость без надреза при 20 C — не менее 50 кДж/м. Коэффициент трения по стали без смазки — 0,15–0,25, что позволяет использовать стержни для изготовления вкладышей подшипников скольжения, втулок и направляющих. Водопоглощение за 24 ч — 1,5–2,5 %, поэтому при работе в условиях повышенной влажности требуется учёт линейного расширения.
Стержни обрабатываются точением, фрезерованием, сверлением и шлифованием на стандартном металлорежущем оборудовании. Рекомендуемая скорость резания — 200–400 м/мин для твердосплавного инструмента. Для снятия внутренних напряжений перед точной обработкой применяется отжиг при 140–160 C в течение 2–4 ч. Охлаждение при обработке — воздушное или эмульсионное, без применения масел, вызывающих набухание поверхностного слоя.
Стандарт распространяется на стержни из полиамида ПА6, ПА66 и их модификаций с добавками дисульфида молибдена или графита для повышения антифрикционных свойств.
ГОСТ 17648-83 устанавливает сортамент стержней диаметром от 10 до 200 мм. Для диаметров свыше 120 мм допускается изготовление по согласованию с потребителем.
При влажности выше 0,2 % рекомендуется сушка при 80–90 C в течение 4–6 ч для предотвращения коробления и изменения размеров готовых деталей.
В узлах трения со стальным валом без смазки ресурс составляет 5000–10000 ч в зависимости от удельного давления и скорости скольжения. При наличии смазки ресурс увеличивается в 2–3 раза.