


Корзина
Ваша корзина пуста!
Это никогда не поздно исправить :)


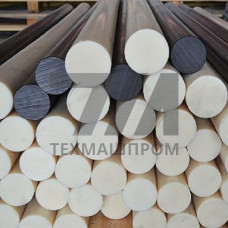
Экструзионный полиамидный стержень, выпускаемый в соответствии с ГОСТ 24888-81, представляет собой монолитный профиль круглого сечения, полученный методом непрерывной шнековой экструзии из полиамидных композиций на основе ПА6, ПА66 и их модификаций. Стандарт регламентирует номинальные диаметры от 10 до 200 мм, предельные отклонения по квалитетам h11–h14, а также требования к кривизне, разнотолщинности и качеству поверхности. В отличие от литьевых и капролоновых заготовок, экструзионный стержень характеризуется направленной ориентацией макромолекул вдоль оси, что повышает прочность при растяжении и изгибе в продольном направлении.
Стержни изготавливают из первичного и вторичного полиамида с добавлением термостабилизаторов, антифрикционных наполнителей (графит, дисульфид молибдена, фторопласт) и армирующих волокон. Для работы в условиях сухого трения применяют композиции с дисульфидом молибдена, снижающим коэффициент трения до 0,08–0,12. Модификации с графитом повышают теплостойкость и стойкость к знакопеременным нагрузкам.
| Параметр | ПА6 | ПА66 | ПА6 + MoS | ПА6 + 30 % стекловолокна |
|---|---|---|---|---|
| Плотность, г/см | 1,14 | 1,15 | 1,16 | 1,36 |
| Предел прочности при растяжении, МПа | 70–80 | 80–90 | 65–75 | 150–170 |
| Относительное удлинение, % | 100–200 | 60–100 | 80–150 | 3–5 |
| Теплостойкость (HDT), C | 80–100 | 100–120 | 85–105 | 200–210 |
| Водопоглощение за 24 ч, % | 1,6–1,9 | 1,3–1,6 | 1,4–1,7 | 0,8–1,1 |
| Коэффициент трения по стали | 0,15–0,25 | 0,15–0,22 | 0,08–0,12 | 0,18–0,28 |
Экструзионные стержни применяют для изготовления деталей машин и механизмов методом механической обработки: точения, фрезерования, сверления. Направление применения определяется сочетанием нагрузок, температуры и среды.
Полиамидные стержни чувствительны к влагопоглощению: при насыщении влагой размеры увеличиваются на 1,5–3 %, что требует учёта при назначении допусков на сопрягаемые детали. Длительная эксплуатация при температуре выше 100 C без термостабилизации приводит к термоокислительной деструкции. Стержни не предназначены для работы в среде концентрированных кислот, щелочей и ароматических углеводородов. При обработке резанием необходимо применять охлаждение для предотвращения локального перегрева и оплавления кромок.
Стандарт охватывает номинальные диаметры от 10 до 200 мм с предельными отклонениями по h11–h14. Длина стержней обычно составляет от 1000 до 3000 мм в зависимости от производителя и диаметра.
Экструзионный стержень имеет продольную ориентацию макромолекул, что повышает прочность при растяжении и изгибе вдоль оси. Литьевой стержень изотропен, но уступает по продольной прочности и имеет более выраженную усадочную пористость в толстых сечениях.
Для узлов сухого трения оптимален ПА6 с дисульфидом молибдена: коэффициент трения по стали составляет 0,08–0,12, что снижает нагрев и износ сопряжённых деталей. Допустимая нагрузка — до 10 МПа при скорости скольжения до 0,5 м/с.
При насыщении влагой до равновесного состояния размеры увеличиваются на 1,5–3 %. Для прецизионных деталей рекомендуется предварительная влагостабилизация заготовок в воде при 80–100 C с последующей сушкой и калибровкой.