


Корзина
Ваша корзина пуста!
Это никогда не поздно исправить :)


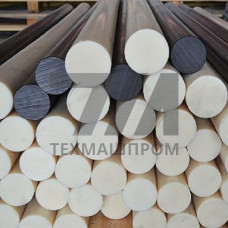
Экструзионный стержень из полиамида ПА-12 (полидодеканоамид) — конструкционный полуфабрикат, получаемый методом непрерывной шнековой экструзии с последующим охлаждением и калибровкой. ПА-12 отличается от ПА-6 и ПА-66 меньшим влагопоглощением — 0,8–1,5 % при выдержке в воде, что обеспечивает стабильность геометрических размеров в условиях переменной влажности. Плотность материала — 1,01–1,03 г/см, температура плавления — 178–180 C.
Стержни поставляются в диаметрах от 20 до 200 мм, длина хлыста — 1000 или 2000 мм. Допуск на диаметр для точеных стержней — h9–h11, для экструзионных — 0,5–1,5 % в зависимости от сечения. Цвет: натуральный (кремовый), чёрный, реже — синий и зелёный.
| Параметр | Значение | Метод испытания | Условия | Единица |
|---|---|---|---|---|
| Плотность | 1,01–1,03 | ISO 1183 | 23 C | г/см |
| Предел текучести при растяжении | 42–48 | ISO 527 | сухой образец | МПа |
| Модуль упругости | 1100–1400 | ISO 527 | 23 C | МПа |
| Ударная вязкость по Шарпи | без разрушения | ISO 179 | –30 C | кДж/м |
| Теплостойкость по Вика | 140–160 | ISO 306 | нагрузка 50 Н | C |
| Водопоглощение | 0,8–1,5 | ISO 62 | 24 ч в воде | % |
Стержень ПА-12 сохраняет работоспособность в диапазоне от –50 C до +90 C при длительной эксплуатации и до +120 C кратковременно. Морозостойкость — ключевое преимущество перед ПА-6: при –40 C ударная вязкость снижается не более чем на 20 %. Коэффициент трения по стали — 0,15–0,25 без смазки, что позволяет применять материал в узлах сухого трения.
Химическая стойкость: инертен к углеводородам, маслам, щелочам, растворам солей. Нестоек к концентрированным минеральным кислотам и фенолам. Светостойкость без стабилизаторов ограничена — для наружного применения вводят технический углерод (чёрные марки).
Стержень ПА-12 обрабатывается на токарных и фрезерных станках с ЧПУ стандартным твердосплавным инструментом. Рекомендуемая скорость резания — 200–400 м/мин, подача — 0,1–0,3 мм/об. Перед точной обработкой целесообразна сушка при 80 C в течение 2–4 ч для снятия внутренних напряжений и стабилизации размеров. Склеивание выполняется эпоксидными составами или горячей сваркой экструзионным прутком.
Экструзионный стержень имеет более равномерную структуру по длине и меньше внутренних напряжений, однако литьевой обеспечивает более точные допуски по диаметру. Экструзионный ПА-12 предпочтителен для длинномерных деталей и заготовок под механическую обработку.
Длительная рабочая температура — от –50 C до +90 C. Кратковременно (до 1 ч) допускается нагрев до +120 C без потери несущей способности. При превышении этих значений материал размягчается и теряет упругость.
Да, при изготовлении деталей с допуском менее 0,05 мм рекомендуется сушка при 80 C в течение 2–4 ч. Это снижает влагосодержание до 0,1–0,2 % и минимизирует усадку после механической обработки.
Стандартный сортамент включает диаметры от 20 до 200 мм с шагом 5–10 мм. Длина хлыста — 1000 или 2000 мм. Возможно изготовление стержней нестандартного сечения под заказ.