


Корзина
Ваша корзина пуста!
Это никогда не поздно исправить :)


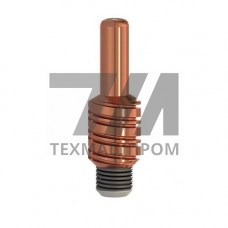
Электрод для плазменной резки ЭП-01 — комплектующее для плазмотронов, работающих в среде сжатого воздуха. Изделие применяется в установках воздушно-плазменной резки углеродистых и низколегированных сталей. Электрод ЭП-01 относится к расходным элементам плазменной горелки и подлежит периодической замене по мере выработки ресурса активной вставки.
Электрод ЭП-01 выполнен по классической схеме: медный корпус с запрессованной гафниевой вставкой, расположенной в центральной части торцевой поверхности. Гафний выбран в качестве эмиттера благодаря высокой температуре плавления (2233 C) и способности формировать устойчивую термоэмиссионную зону при взаимодействии с кислородом воздуха. В процессе работы на торце вставки образуется тугоплавкая оксидная пленка, обеспечивающая стабильное горение дежурной и рабочей дуги.
Геометрия электрода ЭП-01 согласована с соплом и завихрителем конкретной модели плазмотрона. Посадочные размеры и глубина утопления гафниевой вставки определяют длину сжатия дуги и, соответственно, качество реза. Применение электрода с несоответствующими параметрами приводит к нестабильному горению дуги, повышенному износу сопла и ухудшению чистоты кромки реза.
Электрод ЭП-01 рассчитан на работу при силе тока в диапазоне 20–60 А. При превышении верхнего предела наблюдается ускоренный выгар гафниевой вставки и эрозия медного корпуса. Оптимальная сила тока подбирается в зависимости от толщины разрезаемого металла:
Рабочее давление воздуха на входе в плазмотрон должно составлять 4–6 бар. Расход плазмообразующего газа — 150–250 л/мин в зависимости от конфигурации горелки. Отклонение давления от номинальных значений приводит к нестабильному сжатию дуги и снижению ресурса электрода.
Срок службы электрода ЭП-01 определяется количеством пусков и продолжительностью непрерывной работы. Ориентировочный ресурс при номинальных режимах — 8–12 часов чистого времени реза. Интенсивность износа возрастает при частых включениях, работе на максимальных токах и использовании воздуха с повышенной влажностью.
Признаком выработки ресурса служит углубление в центре гафниевой вставки глубиной более 1,5–2 мм. Дальнейшая эксплуатация приводит к прогару корпуса и выходу из строя плазмотрона. Рекомендуется проводить визуальный осмотр электрода перед каждой сменой сопла.
| Параметр | Значение для ЭП-01 | Метод контроля | Критерий замены | Примечание |
|---|---|---|---|---|
| Рабочий ток | 20–60 А | Амперметр | — | Зависит от толщины металла |
| Давление воздуха | 4–6 бар | Манометр | — | На входе в плазмотрон |
| Глубина кратера вставки | до 1,5 мм | Визуальный осмотр | более 2 мм | В центре гафниевой вставки |
| Ориентировочный ресурс | 8–12 ч | Учет времени реза | по износу | При номинальных режимах |
Электроды ЭП-01 используются в плазменных резаках ручного типа и на портальных машинах термической резки с ЧПУ. Основные области применения — заготовительные участки машиностроительных предприятий, цеха металлоконструкций, судоремонтные и вагоноремонтные производства. Электрод обеспечивает стабильное качество реза при разделке листового проката, демонтаже металлоконструкций и вырезке деталей сложной конфигурации.
При использовании ЭП-01 в автоматизированных линиях резки необходимо контролировать состояние электрода в регламентном порядке, поскольку деградация вставки влияет на перпендикулярность кромки и ширину реза. Для серийного производства рекомендуется вести учет наработки каждого электрода с привязкой к конкретному плазмотрону.
Электрод ЭП-01 предназначен для плазмотронов, работающих на сжатом воздухе с силой тока до 60 А. Конкретная совместимость определяется по посадочным размерам и конструкции горелки конкретного производителя.
Гафний образует тугоплавкий оксид, который обеспечивает стабильную эмиссию электронов при высоких температурах. Это позволяет поддерживать устойчивое горение дуги в воздушной среде без разрушения корпуса электрода.
Периодичность замены зависит от режимов резки и интенсивности эксплуатации. При работе на номинальных токах ресурс составляет 8–12 часов чистого времени. Контроль состояния выполняется визуально по глубине кратера на гафниевой вставке.
Да, влажность и масляные загрязнения воздуха ускоряют износ гафниевой вставки и вызывают нестабильное горение дуги. Рекомендуется использовать осушители и фильтры тонкой очистки в пневмолинии перед плазмотроном.