


Корзина
Ваша корзина пуста!
Это никогда не поздно исправить :)


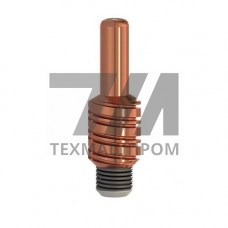
Электрод ЭП-03 — комплектующая часть плазмотрона, предназначенная для формирования сжатой электрической дуги в процессе плазменной резки токопроводящих материалов. Изделие относится к сменным расходным элементам и устанавливается в плазменные горелки инжекторного типа, работающие в среде технологического газа (воздух, кислород, азот, аргон).
Конструктивно электрод ЭП-03 представляет собой цилиндрический корпус из меди с высокой теплопроводностью и запрессованной вставкой из гафния, расположенной в центральной части рабочего торца. Гафниевая вставка обеспечивает термоэмиссионную стабильность дуги и локализует зону горения, что критически важно для получения узкого реза с минимальной зоной термического влияния.
Электрод ЭП-03 выпускается в нескольких типоразмерах, различающихся посадочным диаметром и длиной, что позволяет подбирать элемент под конкретную модель плазменной горелки. Основные параметры:
Геометрические параметры электрода ЭП-03 нормируются по посадочному конусу и резьбовому соединению, что обеспечивает взаимозаменяемость с горелками отечественного производства, включая аппараты серий ПВР, УПР и аналогичное оборудование.
Электрод ЭП-03 применяется в системах плазменной резки для обработки углеродистых и низколегированных сталей, а также цветных металлов. Основные области использования:
Рабочий процесс с электродом ЭП-03 характеризуется стабильным горением дуги при давлении плазмообразующего газа 4–6 бар и скорости реза до 3000 мм/мин на тонколистовом материале. Качество реза соответствует 2–3 классу по ГОСТ 14792, шероховатость поверхности — Ra 12,5–25 мкм.
Ресурс электрода ЭП-03 определяется интенсивностью эрозии гафниевой вставки, которая зависит от величины рабочего тока и состава плазмообразующего газа. При использовании воздуха в качестве технологического газа стойкость вставки снижается на 15–20 % по сравнению с азотом из-за окислительного воздействия. Признаком выработки электрода служит увеличение глубины кратера вставки свыше 2 мм, что приводит к нестабильности дуги и ухудшению качества реза.
Для продления срока службы рекомендуется соблюдать полярность подключения (электрод — катод), контролировать расход охлаждающей жидкости и своевременно очищать сопло от нагара. Замена электрода ЭП-03 производится при визуальном осмотре после 8–10 часов работы или при появлении характерных признаков износа.
| Типоразмер | Рабочий ток, А | Толщина реза, мм | Ресурс, ч | Охлаждение |
|---|---|---|---|---|
| ЭП-03-20 | 20–40 | 3–10 | 8 | воздушное |
| ЭП-03-60 | 40–80 | 5–20 | 10 | водяное |
| ЭП-03-100 | 80–120 | 10–30 | 12 | водяное |
При подборе электрода ЭП-03 необходимо учитывать мощность плазменного источника питания и конструкцию горелки. Несоответствие токовой нагрузки приводит к ускоренному износу вставки или нестабильному горению дуги. Для горелок с воздушным охлаждением допустимый ток ограничен 40 А, при более высоких нагрузках требуется водяное охлаждение.
Электрод ЭП-03 совместим с плазменными резаками, использующими стандартные посадочные размеры под резьбу М101 или М121,25. Перед установкой необходимо проверить состояние изолятора и контактных поверхностей горелки, а также герметичность газовых каналов.
Основной признак — увеличение глубины кратера гафниевой вставки более 2 мм, сопровождающееся нестабильностью дуги, повышенным разбрызгиванием металла и ухудшением качества реза. Рекомендуется проводить визуальный осмотр после каждых 4–5 часов работы.
Применение кислорода допустимо только для электродов с увеличенным ресурсом гафниевой вставки. Стандартный ЭП-03 при работе на кислороде теряет ресурс на 30–40 % из-за интенсивного окисления, поэтому для кислородной резки рекомендуется использовать специализированные электроды.
Электрод ЭП-03 подключается к отрицательному полюсу источника питания (катод). Обратная полярность приводит к перегреву корпуса и быстрому выходу элемента из строя.
Отличие заключается в посадочных размерах, допустимой токовой нагрузке и конструкции охлаждения. ЭП-03 рассчитан на средние токи 20–120 А и применяется в универсальных плазменных горелках, тогда как другие типы могут быть ориентированы на микроплазменную или высокоамперную резку.