


Корзина
Ваша корзина пуста!
Это никогда не поздно исправить :)


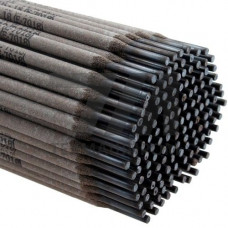
Электроды ОЗР-2 — специальные покрытые стержни для ручной дуговой резки (строжки) металла, предназначенные для разделения и удаления металла электрической дугой без применения газового оборудования. Покрытие — рутиловое с повышенным содержанием газообразующих и ионизирующих компонентов, обеспечивающее стабильное горение дуги при плотности тока 200–350 А и формирование широкого реза. Стержень — из низкоуглеродистой стали; диаметр выпускаемых электродов — 4,0; 5,0; 6,0; 8,0 мм. Резка ведётся на обратной полярности (плюс на электроде) при напряжении холостого хода не менее 65–70 В.
В отличие от газовой резки, ОЗР-2 не требует баллонов с кислородом и пропаном: процесс реализуется на стандартных сварочных выпрямителях и трансформаторах с падающей вольт-амперной характеристикой. Электрод работает в режиме непрерывного расплавления с принудительным удалением расплава давлением дуги и газов, что позволяет резать металл толщиной до 20–25 мм за один проход.
| Диаметр, мм | Ток резки, А | Толщина металла, мм | Полярность | Расход на 1 м реза |
|---|---|---|---|---|
| 4,0 | 200–260 | до 8 | обратная | 1,5–2 электрода |
| 5,0 | 260–300 | до 12 | обратная | 1,2–1,6 электрода |
| 6,0 | 300–350 | до 18 | обратная | 1,0–1,4 электрода |
| 8,0 | 350–420 | до 25 | обратная | 0,8–1,2 электрода |
Резку ведут с отрывом: электрод периодически отводят от металла для выброса шлака и восстановления дугового промежутка. Угол наклона электрода к поверхности — 60–80 по направлению резки. Перед резкой кромку очищают от ржавчины и окалины: загрязнения снижают стабильность дуги и увеличивают расход электродов. Для толщин свыше 20 мм применяют двухсторонний рез с предварительным подогревом зоны реза до 200–300 C.
Электроды ОЗР-2 не предназначены для сварки: покрытие не формирует защитной шлаковой ванны требуемого состава, а наплавленный металл имеет повышенную пористость. Хранение — в сухих отапливаемых помещениях при влажности не выше 60 %; перед применением прокалка при 120–150 C в течение 40–60 минут.
Устойчивая резка достигается на постоянном токе обратной полярности. На переменном токе дуга менее стабильна, возможны обрывы и увеличенный расход электродов.
При диаметре 8,0 мм и токе 350–420 А — до 25 мм. Для больших толщин применяют двухсторонний рез или предварительный подогрев кромки.
Покрытие ОЗР-2 содержит газообразующие компоненты, создающие давление для выброса расплава. Сварочные электроды формируют шлак и не обеспечивают направленного удаления металла из реза.
Достаточно сварочного выпрямителя или трансформатора с напряжением холостого хода не менее 65–70 В и током до 400 А. Газовые баллоны и резаки не нужны.