


Корзина
Ваша корзина пуста!
Это никогда не поздно исправить :)


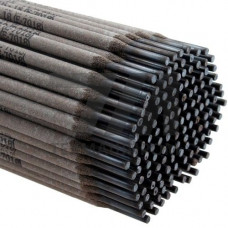
Электроды для резки металла ТУ 1272-005-41637695-98 — специализированные расходные элементы для дуговой резки углеродистых и низколегированных сталей. В отличие от сварочных электродов, режущие марки работают в режиме глубокого проплавления с выдуванием расплава, что обеспечивает формирование узкого реза без значительного оплавления кромок. Продукция по данному ТУ изготавливается с покрытием, стабилизирующим горение дуги при повышенных токах и обеспечивающим направленный перенос металла.
Технические условия 1272-005-41637695-98 регламентируют геометрические параметры стержня, состав обмазки и механические свойства наплавленного металла. Стержень выполняется из низкоуглеродистой проволоки, а покрытие содержит компоненты, повышающие ионизацию дугового промежутка. Рабочий ток при резке превышает сварочные значения в 1,5–2 раза, что требует от обмазки повышенной термостойкости и устойчивости к отслаиванию при перегреве.
Электроды данного ТУ рассчитаны на работу с источниками питания постоянного тока обратной полярности. Оптимальная плотность тока на электроде — 60–100 А/мм, что обеспечивает стабильное горение дуги и эффективное удаление расплавленного металла из зоны реза. При снижении тока ниже рекомендуемого значения дуга становится нестабильной, возрастает вероятность примерзания электрода к кромке разрезаемого металла.
Покрытие электродов обладает повышенной механической прочностью, что позволяет выполнять резку в различных пространственных положениях. При работе на вертикальной плоскости и в нижнем положении формируется узкий рез шириной 3–6 мм в зависимости от толщины металла. Глубина реза за один проход достигает 8–12 мм для низкоуглеродистых сталей.
Процесс резки электродами ТУ 1272-005-41637695-98 основан на проплавлении металла по линии реза с последующим удалением расплава силой давления дуги. Для начала процесса необходимо возбудить дугу на кромке детали и выдержать ее до образования ванны расплава, после чего перемещать электрод вдоль линии реза с равномерной скоростью. Угол наклона электрода к поверхности металла — 60–70 в направлении резки.
Перед началом работ рекомендуется прокалка электродов при температуре 150–170 C в течение 1 часа. Это устраняет остаточную влагу из покрытия и предотвращает образование пор и трещин в зоне термического влияния. Хранение электродов должно осуществляться в сухом отапливаемом помещении при относительной влажности не более 50%.
Электроды для резки металла ТУ 1272-005-41637695-98 применяются в условиях, где использование плазменной или газокислородной резки нецелесообразно или невозможно:
По сравнению с газовой резкой электродный метод не требует предварительного подогрева металла и баллонного оборудования, что существенно упрощает организацию работ на удаленных объектах. В отличие от плазменной резки, электродный способ обеспечивает меньшую скорость обработки, однако не требует подвода сжатого воздуха и электроэнергии повышенной мощности.
| Параметр | Значение для ТУ 1272-005-41637695-98 | Типичное значение для газовой резки | Типичное значение для плазменной резки | Примечание |
|---|---|---|---|---|
| Диаметр электрода, мм | 3–6 | — | — | Зависит от толщины металла |
| Толщина разрезаемого металла, мм | до 20 | 5–300 | 0,5–50 | Для электродной резки — за один проход |
| Ширина реза, мм | 3–6 | 2–5 | 1–4 | Зависит от режима |
| Необходимость подогрева металла | нет | требуется для толстого металла | нет | Электродный метод не требует предварительного подогрева |
Для резки электродами ТУ 1272-005-41637695-98 используются сварочные выпрямители и инверторные источники с вольт-амперной характеристикой, обеспечивающей напряжение холостого хода не менее 70 В. Рекомендуемая длина сварочных кабелей — не более 30 м при сечении 50 мм, что минимизирует падение напряжения в цепи. Работы выполняются с применением средств индивидуальной защиты: щитка со светофильтром не темнее С-8, краг и спецодежды из негорючих материалов.
При выполнении резки на высоте или в стесненных условиях необходимо обеспечить защиту окружающих предметов от разлета искр и брызг расплавленного металла. Зона термического влияния при электродной резке составляет 2–4 мм, что требует последующей механической обработки кромок при подготовке деталей под сварку ответственных конструкций.
Для электродов диаметром 4 мм оптимальный рабочий ток составляет 180–250 А при постоянном токе обратной полярности. Точное значение зависит от толщины разрезаемого металла и требуемой скорости резки.
Электроды ТУ 1272-005-41637695-98 предназначены для резки углеродистых и низколегированных сталей. Для нержавеющих сталей требуется применение специализированных марок с покрытием, обеспечивающим удаление тугоплавких оксидов хрома.
Да, прокалка при температуре 150–170 C в течение 1 часа обязательна, если электроды хранились в неотапливаемом помещении или при относительной влажности выше 50%. Это предотвращает образование пор в зоне реза.
При использовании электродов диаметром 6 мм и токе 350–400 А возможна резка металла толщиной до 20 мм за один проход. Для больших толщин требуется выполнение реза в несколько проходов или применение альтернативных методов.