


Корзина
Ваша корзина пуста!
Это никогда не поздно исправить :)


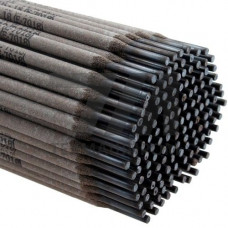
Электроды для резки металла, изготовленные по ТУ 1272-090-00187197-96, представляют собой специализированный расходный материал для дуговой резки углеродистых и низколегированных сталей. В отличие от сварочных электродов, режущие стержни работают в режиме глубокого проплавления с интенсивным выдуванием расплава, что обеспечивается специально подобранным составом покрытия и геометрией плавящегося стержня.
Технические условия ТУ 1272-090-00187197-96 регламентируют параметры стержней диаметром 3–6 мм, предназначенных для работы на постоянном токе прямой полярности. Покрытие электродов характеризуется повышенным содержанием газообразующих компонентов, создающих направленный поток, который удаляет жидкий металл из зоны реза. Это позволяет выполнять разделительную резку листового проката толщиной до 20 мм без предварительного подогрева, а также прорезать отверстия и выполнять вырезку дефектных участков сварных швов.
Применение электродов по ТУ 1272-090-00187197-96 целесообразно в условиях, где использование плазменной или газокислородной резки затруднено: на монтажных площадках, при ремонте металлоконструкций, в стеснённых условиях цеховых участков. Процесс ведётся на токах 150–300 А в зависимости от диаметра стержня. Качество реза характеризуется шириной реза 6–10 мм и наличием грата на нижней кромке, который удаляется механическим способом.
Ключевые параметры режимов резания:
Электроды ТУ 1272-090-00187197-96 востребованы при демонтаже металлоконструкций, разделке лома в металлургическом производстве, удалении изношенных крепёжных элементов, вырезке технологических проёмов в корпусах оборудования. В судоремонте и вагоноремонтных депо ими выполняют вырезку повреждённых участков обшивки, срезку заклёпок и болтовых соединений. При строительстве трубопроводов электроды применяют для вскрытия дефектных стыков перед повторной заваркой.
Работа ведётся при температуре окружающей среды до –10 C. Перед использованием электроды прокаливают при температуре 150–170 C в течение 1 часа для удаления влаги из покрытия. Хранение осуществляется в сухих отапливаемых помещениях при относительной влажности не более 50%. Допустимый срок хранения в заводской упаковке — 24 месяца с даты изготовления.
| Диаметр, мм | Длина, мм | Ток резки, А | Толщина металла, мм | Расход на 1 м реза, шт. |
|---|---|---|---|---|
| 3 | 350 | 150–180 | до 6 | 2,5 |
| 4 | 350 | 180–220 | до 10 | 3,0 |
| 5 | 450 | 220–260 | до 15 | 3,8 |
Электроды поставляются в герметичных металлических банках или картонных коробках массой 1–5 кг. На упаковку наносится маркировка с указанием диаметра, номера ТУ, даты изготовления и знака соответствия. Для промышленных потребителей возможна поставка в транспортной таре по 25–50 кг с групповой упаковкой, защищающей покрытие от механических повреждений при транспортировке.
Режущие электроды имеют покрытие с повышенным содержанием газообразующих компонентов, создающих направленную струю, которая выдувает расплавленный металл из зоны реза. Сварочные электроды формируют шовную ванну и не обеспечивают удаление металла.
Электроды предназначены для углеродистых и низколегированных сталей. При резке высоколегированных и нержавеющих сталей возможно образование тугоплавких оксидов, затрудняющих процесс.
Работа ведётся на постоянном токе прямой полярности (минус на электроде). Обратная полярность снижает глубину проплавления и ухудшает качество реза.
Да, электроды прокаливают при температуре 150–170 C в течение 1 часа. Это обязательное условие для удаления влаги из покрытия и стабильного горения дуги.