


Корзина
Ваша корзина пуста!
Это никогда не поздно исправить :)


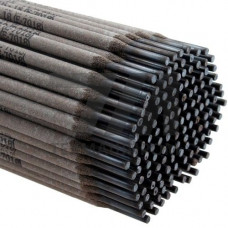
Электроды для резки металла, выпускаемые по ТУ 1272-096-00187197-97, представляют собой специальный класс сварочных материалов, предназначенных для кислородно-дуговой и воздушно-дуговой резки, строжки и удаления дефектных участков металла. В отличие от стандартных сварочных электродов, данные изделия не формируют сварной шов, а обеспечивают локальный нагрев и расплавление металла под действием электрической дуги с последующим удалением расплава струёй сжатого воздуха или кислорода. Технические условия регламентируют химический состав покрытия, геометрические параметры стержня и эксплуатационные характеристики готового изделия.
Электрод состоит из металлического стержня и специального покрытия, обеспечивающего стабильное горение дуги и газообразование в зоне реза. Стержень изготавливается из низкоуглеродистой стали с ограниченным содержанием примесей, что предотвращает образование тугоплавких оксидов в полости реза. Покрытие содержит газообразующие компоненты, ионизирующие добавки и шлакообразующие элементы, формирующие защитную атмосферу и облегчающие удаление расплавленного металла.
Ключевые технические параметры электродов по ТУ 1272-096-00187197-97:
Электроды данной марки применяются в операциях, где требуется быстрая разделительная резка или удаление металла без использования газового оборудования. Типовые технологические операции:
Оборудование для работы с электродами включает сварочные трансформаторы, выпрямители и специализированные установки воздушно-дуговой резки, оснащённые электрододержателем с каналом подачи воздуха. Наибольшее распространение технология получила в ремонтных цехах металлургических производств, на судоремонтных предприятиях, в цехах металлоконструкций и на объектах монтажа трубопроводной арматуры.
| Параметр | Значение | Единица | Условия | Примечание |
|---|---|---|---|---|
| Диаметр стержня | 4,0–8,0 | мм | стандартное исполнение | по ТУ 1272-096 |
| Ток резки | 200–400 | А | постоянный, прямая полярность | зависит от диаметра |
| Давление воздуха | 0,4–0,6 | МПа | в зоне реза | очищенный, без масла |
| Толщина реза | до 40 | мм | углеродистая сталь | за один проход |
| Скорость резки | 0,8–2,5 | м/мин | лист 10–20 мм | ручной режим |
| Расход электрода | 0,15–0,35 | кг/м | резка стали | зависит от толщины |
Электроды по ТУ 1272-096-00187197-97 рассчитаны на работу в диапазоне температур окружающего воздуха от –30 C до +50 C. Перед применением рекомендуется прокалка при 120–150 C в течение 40–60 минут для удаления влаги из покрытия. Не допускается использование электродов с повреждённым покрытием, так как это приводит к нестабильному горению дуги и образованию дефектов кромки реза.
При резке легированных сталей и цветных сплавов эффективность снижается из-за образования тугоплавких оксидов, затрудняющих удаление расплава. В таких случаях требуется повышение тока на 15–20 % и увеличение расхода воздуха. Для чугуна рекомендуется применять электроды большего диаметра с повышенным током для компенсации теплопотерь.
Требуется источник постоянного тока с напряжением холостого хода не менее 60 В, электрододержатель с каналом подачи сжатого воздуха и компрессор, обеспечивающий давление 0,4–0,6 МПа при расходе до 0,8 м/мин.
Технически возможно, но эффективность ниже, чем для углеродистых сталей, из-за образования тугоплавких оксидов хрома. Рекомендуется увеличить ток на 15–20 % и обеспечить интенсивный поддув воздуха для удаления расплава.
Для диаметра 4,0 мм рабочий ток составляет 200–280 А. Превышение тока ведёт к перегреву стержня, осыпанию покрытия и нестабильному горению дуги.
Да, прокалка при 120–150 C в течение 40–60 минут необходима для удаления влаги из покрытия. Влажное покрытие вызывает пористость и нестабильность дуги.