


Корзина
Ваша корзина пуста!
Это никогда не поздно исправить :)


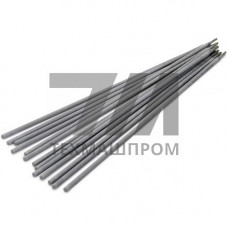
Электроды для сварки алюминия, поставляемые в соответствии с ГОСТ 9466-75, представляют собой металлические стержни с нанесённым покрытием, предназначенные для ручной дуговой сварки, наплавки и исправления дефектов литых алюминиевых деталей. Стандарт ГОСТ 9466-75 регламентирует классификацию, размеры, технические требования и методы испытаний покрытых электродов для дуговой сварки сталей и цветных металлов, включая алюминий и его сплавы. Электроды для алюминия выпускаются диаметром от 3,0 до 12,0 мм, длиной от 300 до 450 мм, с покрытием, обеспечивающим стабильное горение дуги в условиях окисления расплава.
Сварка алюминия электродами с покрытием сопряжена с высокой химической активностью расплава, образованием тугоплавкой оксидной плёнки AlO с температурой плавления около 2050 C и значительной усадкой металла. Покрытие электродов для алюминия выполняет несколько функций: газообразование для защиты сварочной ванны, шлакообразование для удаления оксидов, легирование и стабилизацию дуги. В состав покрытий вводят хлориды и фториды щелочных и щелочноземельных металлов — NaCl, KCl, NaF, LiF, криолит NaAlF, которые разрушают оксидную плёнку и переводят её в шлак.
Для ручной дуговой сварки алюминия и его сплавов применяются электроды следующих марок, соответствующих требованиям ГОСТ 9466-75 по размерам, покрытию и маркировке:
Электроды для алюминия по ГОСТ 9466-75 имеют стержни из алюминия или алюминиевых сплавов, чаще всего из технического алюминия АД0 или сплава АК5. Покрытие наносится методом окунания или опрессовки, толщина покрытия составляет 0,5–1,5 мм в зависимости от диаметра стержня. Коэффициент наплавки для электродов с солевым покрытием находится в пределах 6–9 г/(Ач), что ниже, чем у электродов для сварки стали, из-за высокой теплопроводности алюминия и потерь на разбрызгивание.
Сварка выполняется на постоянном токе обратной полярности. Плотность тока для электродов диаметром 4,0 мм составляет 12–18 А/мм, для диаметра 6,0 мм — 10–15 А/мм. Дуга возбуждается при напряжении 40–60 В, рабочее напряжение составляет 25–35 В. Перед сваркой электроды прокаливают при температуре 150–200 C в течение 40–60 минут для удаления влаги из гигроскопичного покрытия. Кромки деталей обезжиривают ацетоном или уайт-спиритом и зачищают до металлического блеска.
| Диаметр электрода, мм | Длина, мм | Сварочный ток, А | Напряжение дуги, В | Толщина свариваемого металла, мм |
|---|---|---|---|---|
| 3,0 | 300 | 80–120 | 25–30 | 1,5–3,0 |
| 4,0 | 350 | 120–160 | 28–32 | 3,0–6,0 |
| 5,0 | 400 | 160–220 | 30–34 | 6,0–10,0 |
| 6,0 | 450 | 220–280 | 32–36 | 10,0–15,0 |
| 8,0 | 450 | 280–350 | 34–38 | 15,0–25,0 |
Электроды для сварки алюминия по ГОСТ 9466-75 применяются в тех случаях, когда использование аргонодуговой сварки невозможно или экономически нецелесообразно. К таким случаям относятся монтажные условия, ремонтные работы, сварка в труднодоступных местах, а также исправление дефектов литья. Конкретные области применения включают:
При сварке алюминиевыми электродами необходимо учитывать высокую теплопроводность металла — 220–240 Вт/(мК), что требует увеличения сварочного тока на 20–30 % по сравнению со стальными электродами аналогичного диаметра. Сварочная ванна имеет низкую вязкость, поэтому сварку выполняют в нижнем положении с минимальным числом проходов. Для предотвращения прожогов применяют подкладки из графита или нержавеющей стали.
Шлак, образующийся при сварке, содержит хлориды и фториды, которые вызывают коррозию алюминия при неполном удалении. После сварки шов и околошовную зону промывают горячей водой и зачищают металлической щёткой до полного удаления остатков шлака. Закалка и старение сварного соединения из термически упрочняемых сплавов типа АК не восстанавливаются в полной мере, поэтому прочность сварного шва составляет 60–70 % от прочности основного металла.
Наиболее распространены электроды марок ОЗА-1, ОЗА-2, ОЗАНА, АК и УАНА. Они имеют солевое покрытие на основе хлоридов и фторидов, обеспечивающее разрушение оксидной плёнки и защиту сварочной ванны.
Сварка выполняется на постоянном токе обратной полярности. Для электрода диаметром 4,0 мм сварочный ток составляет 120–160 А при напряжении дуги 28–32 В.
Да, покрытие электродов гигроскопично. Прокалка при температуре 150–200 C в течение 40–60 минут удаляет влагу и предотвращает пористость шва.
Шлак содержит хлориды и фториды, вызывающие коррозию. Его удаляют промывкой горячей водой с последующей зачисткой металлической щёткой до полного исчезновения следов.