


Корзина
Ваша корзина пуста!
Это никогда не поздно исправить :)


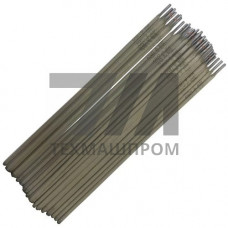
ОК-92.60 — покрытые электроды с графитизированным покрытием для холодной сварки чугуна и восстановления чугунных отливок. Наплавленный металл по структуре соответствует серому чугуну с пластинчатым графитом, что обеспечивает обрабатываемость резанием и совместимость по коэффициенту линейного расширения с основным металлом. Продукт выпускается по стандарту ISO 1071 (класс E C FeG), поставляется на катушках в мотках для полуавтоматической наплавки и в виде стержней для ручной дуговой сварки.
| Параметр | Значение | Условия | Единица | Примечание |
|---|---|---|---|---|
| Предел прочности наплавленного металла | 200 | 20 C | МПа | по ISO 1071 |
| Твёрдость наплавки | 170–220 | после охлаждения на воздухе | HB | зависит от погонной энергии |
| Диаметр стержня | 3,2; 4,0 | РДС | мм | длина 350 мм |
| Род тока | DC+ / AC | обратная полярность | — | Uхх 60 В |
| Ток сварки | 90–140 | 3,2 мм | А | короткие валики |
| Температура предварительного подогрева | 300–450 | толстостенные отливки | C | локальный нагрев |
Графитизированное покрытие вводит в шов углерод и кремний, подавляя отбеливание и образование цементита в зоне термического влияния. Это снижает риск трещин при охлаждении и позволяет вести сварку без общего подогрева детали при толщине стенки до 20 мм. Наплавка хорошо обрабатывается резцом, фрезой и шлифовальным кругом, что критично при восстановлении посадочных поверхностей и направляющих.
Кромки разделывают под углом 60–70, удаляют графит и масло до металлического блеска. Сварку ведут короткими валиками длиной 30–50 мм с проковкой каждой валика сразу после обрыва дуги. Проковка снимает усадочные напряжения и уплотняет металл. Для ответственных узлов применяют предварительный подогрев 300–450 C и медленное охлаждение под асбестом или в печи. При наплавке больших объёмов используют мотковую проволоку ОК-92.60 в среде аргона или CO.
Для тонкостенных деталей до 20 мм сварку ведут без подогрева короткими валиками с проковкой. Для толстостенных отливок и ответственных узлов рекомендуется локальный подогрев 300–450 C и замедленное охлаждение.
Сварку ведут на постоянном токе обратной полярности (DC+) или переменном токе. Для диаметра 3,2 мм ток составляет 90–140 А, для 4,0 мм — 130–180 А. Напряжение холостого хода источника — не менее 60 В.
Да. Структура наплавки соответствует серому чугуну с пластинчатым графитом, твёрдость 170–220 HB. Шов обрабатывается резцом, фрезой и шлифованием, что позволяет восстанавливать посадочные поверхности и направляющие.
Электроды предназначены для серого, ковкого и высокопрочного чугуна: СЧ20–СЧ30, КЧ35-10, КЧ37-12, ВЧ50, ВЧ60. Возможна сварка разнородных соединений чугун–сталь при разделке кромок.