


Корзина
Ваша корзина пуста!
Это никогда не поздно исправить :)


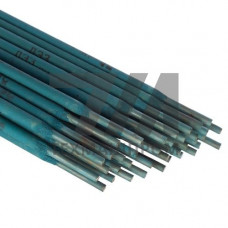
Электроды для сварки разнородных сталей по ГОСТ 10052-75 — это покрытые плавящиеся электроды, предназначенные для ручной дуговой сварки соединений из сталей различных структурных классов: углеродистых, низколегированных, теплоустойчивых и высоколегированных. Стандарт нормирует типы электродов, марки покрытий, механические свойства наплавленного металла и область применения. Ключевая особенность — способность формировать шов с аустенитной или смешанной структурой, обеспечивающей компенсацию различия коэффициентов линейного расширения и предотвращение холодных трещин в зоне термического влияния.
Стандарт устанавливает несколько типов, различающихся химическим составом наплавленного металла и назначением:
Электроды выпускаются с рутиловым, основным (фтористо-кальциевым) и смешанным покрытием. Основное покрытие обеспечивает минимальное содержание водорода в наплавленном металле — не более 5 мл на 100 г, что критично при сварке закаливающихся сталей. Рутиловые покрытия дают стабильное горение дуги и лёгкое отделение шлака, но уступают по стойкости к образованию пор при повышенной влажности.
Диаметр электродов — 2,0–5,0 мм. Род тока — постоянный обратной полярности или переменный (для рутиловых типов). Пространственное положение — нижнее, вертикальное, потолочное (в зависимости от типа покрытия).
| Тип электрода | Структура шва | Предел текучести, МПа | Относительное удлинение, % | Тип покрытия |
|---|---|---|---|---|
| ЭА-1 | Аустенитно-ферритная | 350 | 25 | Рутиловое |
| ЭА-2 | Аустенитная | 400 | 20 | Основное |
| ЭА-3 | Ферритно-аустенитная | 300 | 18 | Смешанное |
| ЭА-4 | Аустенитная | 350 | 22 | Основное |
Электроды ГОСТ 10052-75 востребованы в узлах, где требуется соединение разнородных материалов без образования хрупких интерметаллидных прослоек и трещин:
Наплавленный металл сохраняет работоспособность в интервале –60…+600 C в зависимости от типа. Для соединений, работающих в сероводородсодержащих средах, предпочтительны электроды с аустенитной структурой и содержанием ферритной фазы не более 10 %. Перед сваркой электроды с основным покрытием прокаливают при 350–400 C в течение 1–2 часов. Сварку ведут с минимальным тепловложением, без поперечных колебаний, с контролем межслойной температуры не выше 150 C для предотвращения отпускной хрупкости в низколегированной части соединения.
ЭА-1 дают аустенитно-ферритную структуру с повышенным содержанием феррита и применяются для соединений углеродистых сталей с коррозионностойкими. ЭА-2 обеспечивают полностью аустенитную структуру с добавками молибдена и азота, что повышает жаропрочность и стойкость к горячим трещинам при сварке теплоустойчивых сталей.
Электроды с основным покрытием требуют постоянного тока обратной полярности. Рутиловые и смешанные типы допускают сварку на переменном токе. Выбор определяется требованиями к содержанию водорода и пространственным положением шва.
В большинстве случаев послесварочная термообработка не требуется, поскольку аустенитный шов пластичен и не склонен к закалке. Однако для узлов из теплоустойчивых сталей с толщиной стенки более 20 мм может назначаться высокий отпуск при 680–720 C с учётом риска охрупчивания.
Для корневого прохода используют электроды диаметром 2,0–3,0 мм с минимальным током, чтобы обеспечить проплавление без прожога и сформировать обратный валик. Заполняющие и облицовочные слои выполняют электродами 3,0–5,0 мм.