


Корзина
Ваша корзина пуста!
Это никогда не поздно исправить :)


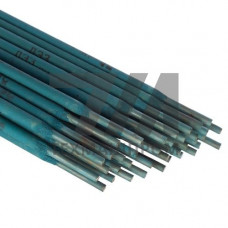
Электроды для сварки разнородных сталей по ГОСТ 9466-75 — это покрытые плавящиеся электроды, предназначенные для получения неразъёмных соединений между сталями различных структурных классов: углеродистыми, низколегированными, теплоустойчивыми, высоколегированными и аустенитными. Стандарт ГОСТ 9466-75 регламентирует размеры, предельные отклонения, маркировку, комплектность и общие технические требования к покрытым электродам, тогда как тип покрытия, род тока и пространственное положение сварки определяются частными стандартами (ГОСТ 10052-75, ГОСТ 9467-75) и техническими условиями на конкретную марку.
Ключевая особенность рассматриваемой группы — способность шва работать в условиях разнородного металлургического сопряжения, где основной металл одной детали существенно отличается по химическому составу и коэффициенту линейного расширения от другой. Для таких соединений применяют аустенитные, аустенитно-ферритные и никельсодержащие электроды, обеспечивающие пластичность наплавленного металла и стойкость к образованию холодных трещин.
Согласно ГОСТ 9466-75, электроды маркируются индексом, включающим тип покрытия, марку, диаметр и назначение. Для сварки разнородных сталей преимущественно используют покрытия следующих видов:
Диаметры электродов по ГОСТ 9466-75 — от 2,0 до 6,0 мм с предельными отклонениями 0,2 мм для тонких и 0,4 мм для толстых. Длина стержня — 250–450 мм в зависимости от диаметра. Для разнородных соединений критичны сила сварочного тока, полярность и температура предварительного подогрева, определяемая разницей в теплопроводности свариваемых сталей.
| Диаметр, мм | Род тока | Полярность | Ток, А | Положение сварки |
|---|---|---|---|---|
| 2,0 | Постоянный | Обратная | 40–70 | Нижнее, вертикальное |
| 3,0 | Постоянный | Обратная | 80–120 | Нижнее, вертикальное, потолочное |
| 4,0 | Постоянный | Обратная | 120–180 | Нижнее, вертикальное |
| 5,0 | Постоянный | Обратная | 180–240 | Нижнее |
Наиболее распространённые марки, выпускаемые по ГОСТ 9466-75 и соответствующие требованиям к сварке разнородных сталей:
Электроды данной группы востребованы в следующих отраслях и системах:
Для таких соединений используют аустенитные электроды марок ОЗЛ-6, ОЗЛ-8, ЦЛ-11, обеспечивающие пластичность наплавленного металла и стойкость к образованию холодных трещин при разнице коэффициентов линейного расширения.
Да, для соединений с высокоуглеродистыми и низколегированными сталями рекомендуется подогрев до 150–250 C, что снижает скорость охлаждения и предотвращает закалочные структуры в зоне термического влияния.
Основное покрытие (тип Б) требует постоянного тока обратной полярности, что обеспечивает стабильное горение дуги и минимальное разбрызгивание при сварке разнородных соединений.
Электроды с основным и рутил-основным покрытием хранят в сухих отапливаемых помещениях при влажности не выше 60 %; перед применением прокаливают при 350–400 C в течение 1–2 часов.