


Корзина
Ваша корзина пуста!
Это никогда не поздно исправить :)


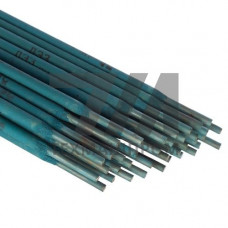
Электроды ЛЭЗ-29-9 — это сварочные материалы с аустенитной структурой наплавленного металла, предназначенные для соединения и наплавки высоколегированных сталей аустенитного класса. Индекс 29-9 указывает на содержание хрома (около 29%) и никеля (около 9%) в металле шва, что обеспечивает двухфазную аустенитно-ферритную структуру с повышенной стойкостью к горячим трещинам. Электроды ЛЭЗ-29-9 применяются для сварки разнородных сталей, в том числе при соединении аустенитных сталей с углеродистыми и низколегированными, а также для наплавки промежуточных слоёв при ремонте оборудования.
Покрытие электродов ЛЭЗ-29-9 — основное (карбонатно-фтористое), что обеспечивает низкое содержание диффузионного водорода в наплавленном металле и высокую стойкость шва к образованию пор и холодных трещин. Сварка выполняется на постоянном токе обратной полярности (DC+). Коэффициент наплавки составляет 9–11 г/Ач, что позволяет вести процесс с производительностью, достаточной для формирования многослойных швов при толщине металла от 6 мм и выше.
Наплавленный металл характеризуется следующими показателями:
Сварку рекомендуется выполнять при температуре окружающей среды не ниже –10 C. Прокалка электродов перед применением обязательна: 350–400 C в течение 1 часа. Это снижает содержание влаги в покрытии и предотвращает пористость шва при сварке ответственных конструкций.
Электроды ЛЭЗ-29-9 востребованы при изготовлении и ремонте оборудования химической, нефтегазовой и энергетической отраслей. Основные сферы использования:
Благодаря двухфазной структуре металл шва устойчив к межкристаллитной коррозии в слабоагрессивных средах и сохраняет пластичность при циклических термических нагрузках. Это делает ЛЭЗ-29-9 пригодным для сварки элементов, эксплуатируемых в условиях знакопеременных температур.
| Марка | Тип покрытия | Содержание Cr, % | Содержание Ni, % | Основное назначение |
|---|---|---|---|---|
| ЛЭЗ-29-9 | основное | 29 | 9 | сварка разнородных сталей |
| ЦЛ-11 | основное | 19 | 10 | сварка коррозионностойких сталей |
| ОЗЛ-8 | рутилово-основное | 19 | 10 | сварка тонколистовых сталей |
В отличие от электродов типа ЦЛ-11, ЛЭЗ-29-9 обеспечивает более высокое содержание ферритной фазы (10–20%), что повышает сопротивляемость горячим трещинам при сварке жёстко закреплённых конструкций и толстостенных узлов. При этом металл шва сохраняет достаточную пластичность для работы при динамических нагрузках.
Электроды ЛЭЗ-29-9 отличаются стабильным горением дуги на малых токах, что позволяет выполнять сварку в вертикальном и потолочном положениях. Шлак отделяется легко, формирование валика равномерное, без подрезов. Рекомендуемый режим сварки для электродов диаметром 3 мм — ток 80–110 А, для диаметра 4 мм — 120–160 А. Напряжение дуги поддерживается в диапазоне 22–28 В.
При сварке разнородных соединений необходимо учитывать коэффициент линейного расширения аустенитного металла, который выше, чем у перлитных сталей. Для снижения остаточных напряжений рекомендуется выполнять сварку с предварительным подогревом до 150–200 C при толщине свариваемых элементов свыше 20 мм. После сварки ответственных узлов может потребоваться выдержка при 250–300 C для дегазации водорода.
Электроды ЛЭЗ-29-9 применяются для сварки разнородных соединений аустенитных сталей с углеродистыми и низколегированными, а также для наплавки промежуточных слоёв при ремонте оборудования из высоколегированных сталей.
Сварка выполняется на постоянном токе обратной полярности (DC+). Использование переменного тока не рекомендуется из-за нестабильного горения дуги.
Да, прокалка обязательна: электроды выдерживаются при температуре 350–400 C в течение 1 часа. Это предотвращает пористость шва и обеспечивает стабильные механические свойства наплавленного металла.
Сварные соединения сохраняют работоспособность при температурах до 400 C. При более высоких температурах возможно охрупчивание металла шва из-за выделения сигма-фазы.