


Корзина
Ваша корзина пуста!
Это никогда не поздно исправить :)


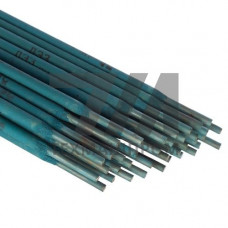
Электроды ОЗЛ-312 — специализированные сварочные материалы с рутилово-основным покрытием, предназначенные для соединения и наплавки коррозионностойких сталей аустенитного класса. Стержень выполнен из проволоки марки Св-08Х20Н9Г7Т, что обеспечивает металлу шва высокую стойкость к межкристаллитной коррозии и образованию горячих трещин. Покрытие электродов содержит легирующие компоненты, компенсирующие выгорание хрома и никеля в процессе дуговой сварки.
Наплавленный металл по химическому составу относится к типу 20Х25Н13 — аустенитная структура с содержанием ферритной фазы в пределах 3–8 %. Такое соотношение гарантирует стабильную прочность соединения при температурах эксплуатации до 350 C и обеспечивает сопротивление коррозионному растрескиванию в средах, содержащих сероводород и хлориды.
Электроды ОЗЛ-312 выпускаются диаметрами 2,0; 2,5; 3,0; 4,0 мм. Сварка выполняется на постоянном токе обратной полярности (DCEP) или переменном токе при напряжении холостого хода не менее 70 В. Рекомендуемый диапазон сварочного тока для электрода диаметром 3,0 мм составляет 80–110 А, для 4,0 мм — 120–160 А.
Покрытие электродов устойчиво к влагопоглощению, однако перед использованием требуется прокалка при температуре 150–170 C в течение 1 часа. Это позволяет исключить пористость шва и обеспечить стабильное горение дуги при сварке в нижнем и вертикальном положениях.
| Диаметр, мм | Сварочный ток, А | Производительность, кг/ч | Расход на 1 кг наплавки, кг | Положение сварки |
|---|---|---|---|---|
| 2,0 | 40–70 | 0,6 | 1,7 | Н, В |
| 2,5 | 60–90 | 0,9 | 1,7 | Н, В |
| 3,0 | 80–110 | 1,3 | 1,6 | Н, В, Г |
| 4,0 | 120–160 | 1,8 | 1,6 | Н |
Металл шва, выполненный электродами ОЗЛ-312, характеризуется пределом прочности 550–650 МПа, пределом текучести — не менее 350 МПа и относительным удлинением 30–40 %. Ударная вязкость при температуре –40 C составляет не менее 40 Дж/см, что позволяет применять электроды для конструкций, работающих в условиях низких температур.
Стойкость к межкристаллитной коррозии проверяется по ГОСТ 6032 методом АМУ (анодное травление в растворе серной кислоты с медным купоросом). Электроды ОЗЛ-312 обеспечивают прохождение испытаний после провоцирующего нагрева при 650 C в течение 2 часов.
Электроды ОЗЛ-312 предназначены для сварки теплоустойчивых и жаропрочных сталей перлитного класса с аустенитными сталями, а также для наплавки на углеродистые стали коррозионностойкого слоя. Основные области применения:
При сварке разнородных сталей рекомендуется выполнять подогрев до 150–200 C для снижения остаточных напряжений в зоне термического влияния. Для многослойной наплавки температура межслойного подогрева не должна превышать 250 C.
Электроды ОЗЛ-312 обеспечивают работоспособность сварных соединений в средах с pH от 2 до 12 при температурах до 350 C. Не рекомендуется применять их для сварки конструкций, работающих под давлением при температурах выше 400 C, а также в средах с концентрированной серной кислотой при повышенных температурах.
Хранение электродов должно осуществляться в сухих отапливаемых помещениях при относительной влажности не более 50 %. Гарантийный срок хранения в заводской упаковке — 2 года с даты изготовления.
Электроды ОЗЛ-312 применяются для сварки разнородных соединений аустенитных сталей с углеродистыми и низколегированными, а также для наплавки коррозионностойкого слоя на конструкционные стали.
Да, прокалка обязательна при нарушении герметичности упаковки или длительном хранении. Режим прокалки — 150–170 C в течение 1 часа.
Сварка выполняется на постоянном токе обратной полярности. Для диаметра 3,0 мм рекомендуемый ток — 80–110 А, для 4,0 мм — 120–160 А.
Металл шва выдерживает испытания по ГОСТ 6032 методом АМУ после провоцирующего нагрева при 650 C в течение 2 часов, что подтверждает стойкость к МКК.