


Корзина
Ваша корзина пуста!
Это никогда не поздно исправить :)


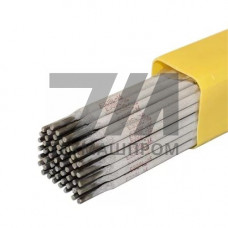
ОЗЛ-7 — покрытые электроды с рутил-карбонатным покрытием, предназначенные для ручной дуговой сварки (ММА) низкоуглеродистых и низколегированных конструкционных сталей с пределом прочности до 490 МПа. Марка выпускается по ГОСТ 9466-75 и ГОСТ 9467-75, тип Э42А по классификации отечественных стандартов. Стержень изготавливается из сварочной проволоки Св-08А или Св-08ГА, обеспечивающей стабильный перенос металла и низкое содержание серы и фосфора в наплавленном шве.
Покрытие ОЗЛ-7 содержит рутиловый концентрат, карбонаты кальция и магния, а также ферросплавы для раскисления и легирования сварочной ванны. Такая композиция обеспечивает устойчивое горение дуги на переменном и постоянном токе, умеренное разбрызгивание и лёгкую отделимость шлаковой корки. Коэффициент наплавки составляет 8,5–9,5 г/(Ач), расход электродов на 1 кг наплавленного металла — 1,6–1,7 кг.
| Параметр | Значение | Параметр | Значение | Единица |
|---|---|---|---|---|
| Диаметр | 3,0 | Ток сварки | 90–130 | А |
| Диаметр | 4,0 | Ток сварки | 140–180 | А |
| Диаметр | 5,0 | Ток сварки | 180–220 | А |
| Предел прочности шва | 420 | Относительное удлинение | 22 | % |
| Ударная вязкость | 34 | Температура испытания | –20 | C |
Сварку ведут на постоянном токе обратной полярности или переменном токе. Пространственное положение — нижнее, горизонтальное на вертикальной плоскости, вертикальное. Перед применением электроды прокаливают при 180–200 C в течение 40–60 минут для удаления влаги из покрытия. Кромки деталей зачищают до металлического блеска на ширину не менее 20 мм. Зазор при стыковом соединении — 1,5–2,5 мм в зависимости от толщины металла.
Для диаметра 4,0 мм рекомендуемый сварочный ток — 140–180 А. Сварку ведут на постоянном токе обратной полярности или переменном токе. При сварке в вертикальном положении ток снижают на 10–15 % от нижнего значения диапазона.
Да, прокалка необходима для удаления влаги из рутил-карбонатного покрытия. Режим прокалки — 180–200 C в течение 40–60 минут. Влажное покрытие приводит к пористости шва и водородному растрескиванию.
Тип Э42А обеспечивает предел прочности наплавленного металла не менее 420 МПа, относительное удлинение не менее 22 % и ударную вязкость не менее 34 Дж/см при температуре –20 C. Электроды пригодны для сварки низкоуглеродистых и низколегированных сталей с аналогичными характеристиками.
Нет. ОЗЛ-7 предназначены для низкоуглеродистых и низколегированных конструкционных сталей. Для нержавеющих сталей применяют электроды с аустенитным наплавленным металлом, например ОЗЛ-8 или ЦЛ-11.