


Корзина
Ваша корзина пуста!
Это никогда не поздно исправить :)


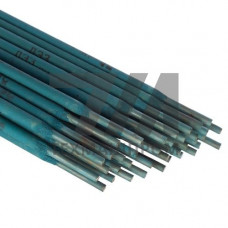
Электроды для сварки сталей, изготовленные по ТУ 1273-110-36534674-2001, представляют собой сварочные материалы с регламентированными техническими условиями, разработанными под конкретные производственные задачи. Данное ТУ устанавливает требования к покрытию, химическому составу стержня и механическим свойствам наплавленного металла, что отличает эти электроды от продукции, выпускаемой по общим ГОСТ 9466-75 или ГОСТ 9467-75.
Технические условия 1273-110-36534674-2001 распространяются на электроды с рутиловым, основным или рутилово-целлюлозным покрытием, предназначенные для ручной дуговой сварки углеродистых и низколегированных сталей. Контроль качества по данному ТУ включает проверку стабильности горения дуги, коэффициента наплавки и содержания водорода в наплавленном металле, что критично при сварке ответственных металлоконструкций.
В отличие от стандартных позиций, электроды по ТУ 1273-110-36534674-2001 проходят дополнительный входной контроль по геометрическим параметрам: допуск на длину стержня составляет 2,5 мм, на толщину покрытия — 0,2 мм. Это обеспечивает стабильность сварочно-технологических свойств при использовании в автоматизированных линиях и роботизированных комплексах.
Покрытие электродов характеризуется равномерной толщиной без трещин и вздутий, прочностью на сжатие не менее 15 МПа. Влажность покрытия перед прокалкой не должна превышать 0,5%, что особенно важно для электродов с основным видом покрытия, склонных к пористости шва при повышенном содержании влаги.
Согласно ТУ 1273-110-36534674-2001, наплавленный металл должен обеспечивать следующие показатели при испытании образцов, вырезанных из сварного соединения:
| Тип электрода | Временное сопротивление, МПа | Предел текучести, МПа | Ударная вязкость при –40 C, Дж/см | Содержание водорода, мл/100 г |
|---|---|---|---|---|
| Э42А | 420 | 330 | 34 | 5 |
| Э46А | 460 | 360 | 34 | 5 |
| Э50А | 510 | 390 | 34 | 4 |
Электроды по ТУ 1273-110-36534674-2001 обеспечивают устойчивое горение дуги на переменном и постоянном токе обратной полярности. Рекомендуемый диапазон сварочного тока для электродов диаметром 3 мм составляет 90–130 А, для диаметра 4 мм — 140–190 А. Пространственное положение при сварке — нижнее, вертикальное снизу вверх и потолочное для электродов с основным покрытием.
Прокалка перед применением обязательна: для электродов с основным покрытием — при температуре 350–400 C в течение 1 часа, для рутиловых — при 150–200 C в течение 45 минут. Хранение после прокалки допускается в течение 3 суток в закрытой таре при относительной влажности не более 60%.
Электроды, аттестованные по ТУ 1273-110-36534674-2001, применяются при изготовлении и ремонте оборудования, работающего при температурах до –40 C, включая:
При выборе электродов по данному ТУ необходимо учитывать, что технические условия конкретного производителя могут содержать дополнительные требования к упаковке, маркировке и условиям транспортирования. Перед закупкой рекомендуется запрашивать паспорт качества партии с указанием фактических механических свойств наплавленного металла и результатов контроля герметичности покрытия.
Технические условия устанавливают более жесткие допуски на геометрические параметры и дополнительный контроль содержания диффузионного водорода. Это обеспечивает стабильность свойств при сварке ответственных конструкций, где требуется гарантированная ударная вязкость при отрицательных температурах.
Да, прокалка обязательна. Электроды с основным покрытием прокаливаются при 350–400 C в течение 60 минут, с рутиловым — при 150–200 C в течение 45 минут. Использование непрокаленных электродов приводит к появлению пор в шве и снижению механических свойств.
ТУ распространяется на электроды типов Э42А, Э46А и Э50А с основным или рутиловым покрытием. Конкретный тип указывается в маркировке на упаковке и в паспорте качества партии.
Для корневых проходов при сварке трубопроводов рекомендуется применять электроды диаметром 2,5–3 мм с рутиловым покрытием, обеспечивающим хорошее формирование обратного валика. Электроды с основным покрытием предпочтительны для заполняющих и облицовочных слоев.