


Корзина
Ваша корзина пуста!
Это никогда не поздно исправить :)


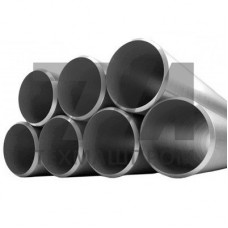
Электросварные трубы ГОСТ 20295-85 — прямошовные и спиральношовные стальные трубы, выпускаемые для строительства магистральных газонефтепроводов, технологических и промысловых трубопроводов. Стандарт нормирует геометрию, механические свойства основного металла и сварного соединения, а также результаты гидравлических и неразрушающих испытаний. Продукция по данному ГОСТу отличается от труб общестроительного назначения повышенными требованиями к ударной вязкости при отрицательных температурах и к сплошности шва.
ГОСТ 20295-85 охватывает диаметры от 159 до 1420 мм с толщиной стенки 3,5–16 мм. Трубы поставляются мерной, немерной и кратной длины; для диаметров до 426 мм применяется прямошовная технология формовки, свыше 530 мм — как прямошовная, так и спиральношовная. Кривизна на 1 м длины не превышает 1,5 мм для труб диаметром до 530 мм и 2,0 мм для труб большего диаметра. Овальность концов ограничивается 1 % от номинального наружного диаметра.
Стандарт допускает применение низколегированных и углеродистых сталей, свариваемых без предварительного подогрева. Основные марки — 17ГС, 17Г1С, 09Г2С, 10Г2ФБ, 08Г2СФБ, 13ХФА. Для труб из стали 10Г2ФБ предел текучести достигает 390 МПа, ударная вязкость при –40 C — не ниже 39 Дж/см. Сварной шов проходит радиографический или ультразвуковой контроль по всей длине.
| Наружный диаметр, мм | Толщина стенки, мм | Марка стали | Предел текучести, МПа | Рабочее давление, МПа |
|---|---|---|---|---|
| 219 | 6,0 | 17ГС | 265 | 5,4 |
| 325 | 8,0 | 09Г2С | 325 | 7,4 |
| 530 | 10,0 | 10Г2ФБ | 390 | 9,8 |
| 720 | 12,0 | 13ХФА | 390 | 9,8 |
| 1020 | 14,0 | 10Г2ФБ | 390 | 9,8 |
| 1420 | 16,0 | 13ХФА | 390 | 9,8 |
Трубы ГОСТ 20295-85 применяются на линейных участках магистральных газопроводов и нефтепроводов, в обвязке компрессорных и насосных станций, в системах заводнения нефтяных пластов, на технологических трубопроводах НПЗ и газоперерабатывающих заводов. Для участков с температурой эксплуатации до –60 C используются трубы из стали 13ХФА и 10Г2ФБ. При прокладке в многолетнемёрзлых грунтах применяются трубы с толщиной стенки от 14 мм и дополнительным контролем сварных соединений.
Для труб диаметром 1420 мм стандарт предусматривает низколегированные стали марок 10Г2ФБ, 13ХФА и 09Г2С. Выбор марки определяется температурой эксплуатации и рабочим давлением: для участков с температурой до –60 C применяется сталь 13ХФА с ударной вязкостью не ниже 39 Дж/см.
ГОСТ 20295-85 устанавливает требования к трубам для магистральных трубопроводов: нормируется ударная вязкость при отрицательных температурах, сплошность сварного шва контролируется ультразвуком или радиографией, гидроиспытание проводится при напряжении 0,95 от предела текучести. ГОСТ 10704-91 регламентирует только геометрию и массу труб общестроительного назначения.
Максимальный наружный диаметр — 1420 мм при толщине стенки до 16 мм. Такие трубы изготавливаются спиральношовным или прямошовным способом и предназначены для линейных участков магистральных газопроводов высокого давления.
Да. Каждая труба проходит гидравлическое испытание и ультразвуковой контроль продольного или спирального шва. Дополнительно проводятся испытания на ударный изгиб основного металла и сварного соединения при температуре –40 C или –60 C в зависимости от категории поставки.