


Корзина
Ваша корзина пуста!
Это никогда не поздно исправить :)


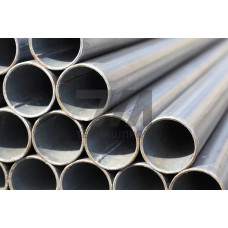
Электросварные трубы, изготовленные по ТУ 1383-010-48124013-03, представляют собой прямошовную продукцию, получаемую формовкой листового или рулонного проката с последующей сваркой токами высокой частоты. Технические условия регламентируют выпуск труб для систем отопления, водоснабжения и теплоснабжения, работающих под избыточным давлением. В отличие от труб по ГОСТ 10704, данный документ устанавливает более жесткие требования к контролю сварного шва и гидравлическим испытаниям каждой единицы готовой продукции.
Сортамент по ТУ 1383-010-48124013-03 охватывает трубы с наружным диаметром от 17 до 165 мм при толщине стенки от 2,0 до 5,4 мм. Продукция поставляется в немерной, мерной и кратной мерной длине. Испытательное гидравлическое давление для типоразмеров с толщиной стенки до 3,5 мм составляет 6,0 МПа, для более толстостенных труб — 3,0 МПа, что подтверждает герметичность сварного соединения и основного металла.
Для производства применяются низкоуглеродистые стали марок 08пс, 08кп, 10пс, 10кп, 15пс, 15кп и 20 по ГОСТ 1050, а также стали повышенной коррозионной стойкости 08Х18Н10Т и 12Х18Н10Т по ГОСТ 5632. Выбор марки стали определяется условиями эксплуатации трубопровода: для систем горячего водоснабжения и отопления жилых и общественных зданий преимущественно используются углеродистые стали, для агрессивных сред и пищевых производств — коррозионностойкие.
Механические свойства труб из углеродистых сталей характеризуются временным сопротивлением разрыву не менее 372 МПа (для стали 20 — не менее 412 МПа) и относительным удлинением после разрыва не менее 20%. Трубы из коррозионностойких сталей обладают более высокими пластическими характеристиками при сопоставимых прочностных показателях.
| Наружный диаметр, мм | Толщина стенки, мм | Марка стали | Испытательное давление, МПа | Масса 1 м, кг |
|---|---|---|---|---|
| 25 | 2,8 | 10пс | 6,0 | 1,53 |
| 57 | 3,5 | 20 | 6,0 | 4,62 |
| 89 | 4,0 | 08пс | 3,0 | 8,38 |
| 108 | 4,5 | 12Х18Н10Т | 3,0 | 11,49 |
Формовка заготовки осуществляется на непрерывных трубоэлектросварочных агрегатах (ТЭСА) с последующей сваркой шва токами высокой частоты. После сварки трубы подвергаются калиброванию, правке и гидравлическим испытаниям. Сварной шов контролируется неразрушающими методами — ультразвуковой дефектоскопией или рентгенографическим контролем, что гарантирует отсутствие непроваров, пор и трещин в зоне соединения.
Для труб, предназначенных для систем отопления и горячего водоснабжения, обязательной операцией является снятие внутреннего грата (наплыва металла) в зоне сварного шва. Высота остаточного грата не должна превышать 0,3 мм для труб диаметром до 89 мм и 0,5 мм — для труб большего диаметра. Это требование критично для снижения гидравлического сопротивления трубопровода и предотвращения эрозионного износа в местах турбулентности потока.
Трубы по ТУ 1383-010-48124013-03 востребованы при монтаже:
Соединение труб в трубопроводных системах выполняется преимущественно электродуговой сваркой, что обеспечивает неразъемность и герметичность магистрали. Для труб малых диаметров (до 32 мм) допускается применение резьбовых соединений с использованием муфт и фитингов.
По сравнению с бесшовными горячедеформированными трубами электросварная продукция по данному ТУ отличается более точной геометрией поперечного сечения — овальность не превышает 1,5% от номинального наружного диаметра. Допуск по толщине стенки составляет 10%, что позволяет проектировать трубопроводы с минимальными запасами прочности. Экономическая эффективность применения обусловлена меньшей металлоемкостью при сопоставимых прочностных характеристиках и более низкой стоимостью погонного метра.
При заказе труб по ТУ 1383-010-48124013-03 необходимо указывать наружный диаметр, толщину стенки, марку стали, вид длины и группу испытательного давления. Для труб, эксплуатируемых при температурах ниже –40 C, требуется дополнительное согласование с заводом-изготовителем условий поставки и проведения испытаний на ударный изгиб.
Рабочее давление зависит от диаметра и толщины стенки. Для труб с толщиной стенки до 3,5 мм испытательное давление составляет 6,0 МПа, для более толстостенных — 3,0 МПа. Рабочее давление в системах отопления и водоснабжения обычно не превышает 1,6 МПа.
ТУ 1383-010-48124013-03 устанавливает более жесткие требования к контролю сварного шва — обязательную ультразвуковую или рентгенографическую дефектоскопию, а также гидравлические испытания каждой трубы. ГОСТ 10704 допускает выборочный контроль партии.
Применяются низкоуглеродистые стали 08пс, 08кп, 10пс, 10кп, 15пс, 15кп, 20 по ГОСТ 1050, а также коррозионностойкие стали 08Х18Н10Т и 12Х18Н10Т по ГОСТ 5632 для агрессивных сред.
Да, для труб, предназначенных для систем отопления и горячего водоснабжения, снятие грата обязательно. Высота остаточного грата не должна превышать 0,3 мм для труб диаметром до 89 мм и 0,5 мм для труб большего диаметра.