


Корзина
Ваша корзина пуста!
Это никогда не поздно исправить :)


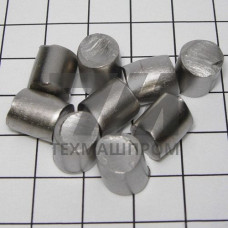
Электротехнические заготовки по ТУ 14-1-2033-77 — горячекатаный сортовой прокат из электротехнической стали, предназначенный для последующей переработки в шихту при выплавке и для механической обработки деталей магнитных систем. Технические условия регламентируют поставку заготовок квадратного и круглого сечения с нормированными магнитными и механическими характеристиками, что отличает их от заготовок общего назначения из конструкционной стали.
Ключевая особенность — сочетание регламентированного химического состава по кремнию и алюминию с ограничениями по углероду и сере. Именно эти элементы определяют удельные потери на перемагничивание и магнитную индукцию готового изделия. Заготовка служит исходной шихтовой составляющей для выплавки электротехнической стали в дуговых и индукционных печах, а также полуфабрикатом для ковки и прокатки.
Прокат поставляется в горячекатаном состоянии без термической обработки либо с отжигом по согласованию. Критичны стабильность массовой доли кремния и отсутствие неметаллических включений, поскольку они наследуются в готовом магнитопроводе.
| Параметр | Диапазон значений | Метод контроля | Влияние на переработку | Примечание |
|---|---|---|---|---|
| Массовая доля кремния | 0,8–4,0 % | спектральный анализ | удельное сопротивление | основной легирующий элемент |
| Массовая доля углерода | не более 0,04 % | химический анализ | снижение потерь на гистерезис | ограничение по ТУ |
| Сторона квадрата | 80–200 мм | штангенциркуль, шаблон | загрузка в печь | по согласованию сторон |
| Диаметр круга | 60–180 мм | измерение по сечению | ковка, обточка | круглый профиль |
| Массовая доля серы | не более 0,025 % | химический анализ | горячеломкость | ограничение по ТУ |
Заготовки применяют в производстве магнитопроводов трансформаторов, дросселей, электродвигателей и генераторов. Конкретная марка определяется требуемым уровнем магнитных потерь и условиями эксплуатации конечного изделия.
При нагреве под ковку заготовку выдерживают в интервале 1100–1180 C; превышение температуры вызывает рост зерна и необратимое ухудшение магнитных свойств. Охлаждение после деформации ведут замедленно, чтобы исключить закалочные трещины. В шихтовом переделе заготовку дробят и загружают в печь с учётом угара кремния, который достигает 5–10 %.
Транспортировка и хранение — в условиях, исключающих увлажнение и загрязнение поверхности. Наличие окалины и ржавчины нормируется, поскольку загрязнения вносят неметаллические включения в расплав и повышают потери готовой стали.
Заготовки используют как шихтовую составляющую для выплавки изотропной и анизотропной электротехнической стали марок 1211, 1212, 1311, 1312, а также для переплава в вакуумных печах при получении прецизионных магнитных сплавов.
Технические условия предусматривают квадратный профиль со стороной 80–200 мм и круглый диаметром 60–180 мм. Конкретные размеры устанавливаются по согласованию между изготовителем и потребителем.
Углерод повышает коэрцитивную силу и потери на гистерезис, а сера вызывает горячеломкость при ковке и образует сульфидные включения, искажающие магнитный поток в готовом изделии.
Заготовки отгружают в горячекатаном состоянии без термической обработки либо после отжига по согласованию сторон. Состояние поверхности и допустимая окалина нормируются техническими условиями.