


Корзина
Ваша корзина пуста!
Это никогда не поздно исправить :)


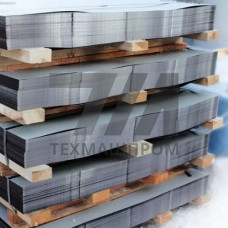
ГОСТ 12119.0-98 — межгосударственный стандарт, устанавливающий методы определения магнитных и электрических характеристик электротехнической стали. Область применения охватывает листовую и рулонную холоднокатаную анизотропную и изотропную сталь толщиной 0,20–1,00 мм, поставляемую для магнитопроводов электрических машин, трансформаторов и дросселей. Стандарт регламентирует условия испытаний, требования к аппаратуре и порядок обработки результатов, обеспечивая сопоставимость данных между изготовителем и потребителем.
ГОСТ 12119.0-98 распространяется на следующие группы электротехнических сталей:
Стандарт устанавливает методы измерения удельных магнитных потерь, магнитной индукции в заданном поле, коэрцитивной силы, магнитной проницаемости и удельного электрического сопротивления. Испытания проводят в постоянных и переменных магнитных полях при частотах 50, 60, 400 Гц и выше. Ключевые параметры — потери P1,5/50 и P1,7/50, индукция B2500, B5000, B10000 — нормируются в зависимости от марки стали и толщины листа.
Для реализации методов применяют аппаратуру, аттестованную в соответствии с требованиями стандарта:
Измерения выполняют при температуре окружающей среды 20 5 C и относительной влажности не более 80 %. Образцы перед испытанием размагничивают, укладывают с соблюдением изоляции между слоями и ориентации прокатки. Форма кривой магнитного потока должна быть синусоидальной; отклонение от синусоидальности контролируют по коэффициенту формы. Погрешность определения магнитных потерь не превышает 3 %, индукции — 2 %.
| Марка стали | Толщина, мм | P1,5/50, Вт/кг | B2500, Тл | Метод испытания |
|---|---|---|---|---|
| 3404 | 0,35 | 1,75 | 1,60 | Эпштейна |
| 3405 | 0,50 | 2,10 | 1,58 | Эпштейна |
| 2013 | 0,50 | 4,50 | 1,50 | Кольцевой |
| 2212 | 0,65 | 5,20 | 1,48 | Кольцевой |
| 1312 | 1,00 | 6,80 | 1,45 | Эпштейна |
Результаты измерений приводят к стандартным условиям: плотность материала принимают равной 7650 кг/м для анизотропной и 7800 кг/м для изотропной стали. Удельные потери пересчитывают на фактическую толщину и частоту. Протокол испытаний содержит марку стали, номер партии, геометрические размеры образцов, значения магнитных характеристик, сведения о средствах измерений и дату проведения испытаний. Стандарт гармонизирован с IEC 60404-2 и IEC 60404-3 в части методик определения магнитных свойств.
Стандарт охватывает анизотропные стали марок 3404–3409, изотропные холоднокатаные 2011–2013, 2111–2113, 2211–2216 и горячекатаные 1211–1213, 1311–1313 толщиной 0,20–1,00 мм.
Основной метод — ваттметровый в аппарате Эпштейна для полос 30 300 мм либо на кольцевых образцах. Измерения проводят при синусоидальной форме магнитного потока и нормированной частоте 50 Гц.
Погрешность определения магнитных потерь не превышает 3 %, магнитной индукции — 2 %. Коэффициент гармоник питающего напряжения — не более 5 %.
Температура окружающей среды — 20 5 C, относительная влажность — не более 80 %. Образцы предварительно размагничивают и укладывают с соблюдением направления прокатки.