


Корзина
Ваша корзина пуста!
Это никогда не поздно исправить :)


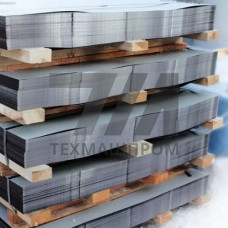
Электротехнический лист ГОСТ 3836-83 — это холоднокатаный или горячекатаный листовой прокат из низкоуглеродистой стали марок 08Ю, 08ПС и 08КП, предназначенный для изготовления магнитопроводов электрических машин, аппаратов и приборов. Материал отличается пониженным содержанием углерода (не более 0,08%) и регламентированным уровнем примесей, что обеспечивает стабильные магнитные свойства при работе в переменных и постоянных магнитных полях.
Ключевое отличие электротехнического листа по ГОСТ 3836-83 от конструкционного проката — нормируемые магнитные характеристики: коэрцитивная сила, магнитная индукция и удельные потери на перемагничивание. Сталь поставляется в термически обработанном (отожжённом) состоянии, что гарантирует минимальные внутренние напряжения и, как следствие, низкую коэрцитивную силу — не более 80 А/м для марки 08Ю.
Прокат выпускается в виде листов толщиной от 0,5 до 3,9 мм, шириной от 500 до 1000 мм. По точности прокатки листы подразделяются на классы: повышенная точность (ПТ) и нормальная точность (НТ). По виду кромки — с обрезной (О) и необрезной (НО) кромкой. Механические свойства нормируются по временному сопротивлению разрыву и относительному удлинению, которые зависят от марки стали и режима термической обработки.
| Марка стали | Толщина, мм | Коэрцитивная сила, А/м | Временное сопротивление, МПа | Относительное удлинение, % |
|---|---|---|---|---|
| 08Ю | 0,5–2,0 | 80 | 255–353 | 32 |
| 08ПС | 0,5–3,9 | 110 | 275–373 | 28 |
| 08КП | 0,5–3,9 | 130 | 294–412 | 24 |
Электротехнический лист ГОСТ 3836-83 хорошо поддаётся механической обработке: штамповке, вырубке и пробивке. При проектировании штамповой оснастки следует учитывать повышенную вязкость материала — рекомендуемый зазор между пуансоном и матрицей составляет 5–8% от толщины листа. Для снижения наклёпа кромок при вырубке пластин магнитопровода применяются штампы с полированными рабочими поверхностями и минимальными радиусами скругления режущих кромок.
Сварка листов выполняется точечной или шовной сваркой в среде защитных газов. Дуговая сварка плавящимся электродом не рекомендуется из-за локального перегрева, который ухудшает магнитные свойства в зоне термического влияния. При необходимости соединения элементов магнитопровода предпочтительно использовать механические соединения: склёпку, винтовые стяжки или бандажирование.
Основное назначение электротехнического листа ГОСТ 3836-83 — изготовление магнитопроводов и шихтованных сердечников, работающих при частотах до 400 Гц. Материал применяется в следующих узлах и оборудовании:
Для повышения межлистового сопротивления и снижения вихревых токов поверхность листов может подвергаться электроизоляционному покрытию — фосфатированию или нанесению лаковой плёнки. Толщина изоляционного слоя подбирается в зависимости от рабочего напряжения и класса нагревостойкости изоляции конкретного изделия.
Электротехнический лист ГОСТ 3836-83 рассчитан на продолжительную работу при температуре до 130 C. При превышении указанного температурного порога наблюдается необратимое ухудшение магнитных характеристик вследствие роста зёрен феррита и рекристаллизационных процессов. Для высокотемпературных применений (до 400 C) следует использовать кремнистые электротехнические стали, легированные кремнием.
Материал не предназначен для работы в условиях повышенной влажности без дополнительной защиты от коррозии. При хранении и транспортировке листы должны быть защищены от атмосферных осадков; рекомендуемая относительная влажность складских помещений — не более 60%. Перед штамповкой пластин магнитопровода поверхность листа должна быть очищена от масляных загрязнений и металлической пыли.
Приёмка электротехнического листа осуществляется партиями. Каждая партия сопровождается сертификатом качества с указанием марки стали, результатов химического анализа и магнитных испытаний. Контроль коэрцитивной силы проводится на образцах, вырезанных из каждого десятого листа партии. Допускается контроль магнитных свойств неразрушающими методами — с использованием коэрцитиметров, что позволяет оценить качество материала без нарушения целостности листа.
В электротехническом листе нормируются магнитные характеристики — коэрцитивная сила и магнитная индукция, а также ограничено содержание углерода до 0,08%. Обычная конструкционная сталь не имеет требований к магнитным параметрам и может содержать до 0,25% углерода.
Марка 08Ю с алюминиевым раскислением имеет минимальную коэрцитивную силу — не более 80 А/м. Это обеспечивает наименьшие потери на гистерезис и рекомендуется для магнитопроводов, работающих при повышенных частотах.
Материал эффективен до частот 400 Гц. При более высоких частотах возрастают потери на вихревые токи, и целесообразно применять ленточные магнитопроводы из аморфных сплавов или ферритовые сердечники.
Отжиг готовых шихтованных пакетов при температуре 750–800 C в защитной атмосфере снимает внутренние напряжения, возникшие при штамповке, и снижает коэрцитивную силу на 15–25%, что улучшает магнитные характеристики собранного магнитопровода.