


Корзина
Ваша корзина пуста!
Это никогда не поздно исправить :)


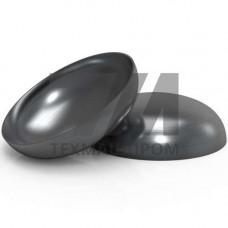
Эллиптическое днище из стали 20 — элемент корпусной арматуры сосудов и аппаратов, получаемый холодной штамповкой или горячей формовкой из листового проката марки 20 по ГОСТ 1050. Отношение высоты выпуклой части к диаметру составляет 0,25; образующая поверхность описывается эллипсом с полуосями D/2 и D/4. Такая геометрия обеспечивает равномерное распределение мембранных напряжений и позволяет применять днище при избыточном давлении до 1,6–2,5 МПа в зависимости от толщины стенки.
Днища изготавливают по ГОСТ 6533 из углеродистой качественной стали 20. Заготовка — лист горячекатаный по ГОСТ 19903 или ГОСТ 14637. Толщина стенки выбирается из ряда 4–60 мм, диаметр условного прохода — от 133 до 3600 мм. Кромка под сварной шов обрабатывается под V- или X-образную разделку. Для аппаратов, работающих под давлением, применяется термообработка — нормализация при 880–920 C с последующим охлаждением на воздухе.
Сталь 20 — низкоуглеродистая конструкционная сталь, содержащая 0,17–0,24 % углерода. Предел текучести при 20 C — не менее 245 МПа, временное сопротивление — 410–530 МПа. Относительное удлинение — 25 %. Ударная вязкость KCU при –40 C — не менее 29 Дж/см. Материал сохраняет работоспособность в диапазоне температур от –40 до +475 C. Для криогенных условий сталь 20 не применяется — требуется переход на низколегированные или аустенитные марки.
| Параметр | Значение | Условие | Норматив | Примечание |
|---|---|---|---|---|
| Предел текучести | 245 МПа | 20 C | ГОСТ 1050 | т, не менее |
| Временное сопротивление | 410–530 МПа | 20 C | ГОСТ 1050 | в |
| Относительное удлинение | 25 % | 20 C | ГОСТ 1050 | 5 |
| Ударная вязкость | 29 Дж/см | –40 C | ГОСТ 9454 | KCU |
| Рабочая температура | –40…+475 C | длительная | ГОСТ 6533 | без охрупчивания |
Днища из стали 20 устанавливаются в ёмкостном, теплообменном и реакционном оборудовании нефтегазовой, химической и нефтехимической отраслей. Типовые агрегаты — вертикальные резервуары, ректификационные колонны, сепараторы, аппараты воздушного охлаждения, буферные ёмкости компрессорных станций. В энергетике применяются в деаэраторах и подогревателях низкого давления. В системах водоснабжения — в гидроаккумуляторах и расширительных баках. Днища также востребованы при изготовлении цистерн для перевозки светлых нефтепродуктов и в аппаратах пищевой промышленности при рабочем давлении до 1,6 МПа.
Формовка выполняется на гидравлических прессах усилием 1000–4000 тс методом горячей штамповки при 1050–1100 C либо холодной штамповкой с последующим отжигом. После формовки проводится ультразвуковая дефектоскопия сварных швов и основного металла по ГОСТ 14782, радиографический контроль по ГОСТ 7512. Геометрия проверяется шаблонами: отклонение от эллиптичности — не более 1 % от диаметра, смещение кромок под сварку — не более 10 % толщины стенки. Гидравлические испытания проводятся при давлении 1,25–1,5 рабочего.
Диапазон рабочих температур — от –40 до +475 C. При более низких температурах возможно хрупкое разрушение из-за низкой ударной вязкости углеродистой стали.
Допустимое давление определяется толщиной стенки и диаметром. Для днища 1000 мм с толщиной 10 мм рабочее давление составляет до 1,6 МПа; при толщине 20 мм — до 2,5 МПа.
Эллиптическое днище имеет отношение высоты к диаметру 0,25 и плавную эллиптическую образующую. Торосферическое состоит из сферического сегмента и тороидального перехода, что снижает напряжение в краевой зоне, но усложняет изготовление.
Да, для аппаратов под давлением выполняется нормализация при 880–920 C. Это снимает остаточные напряжения после холодной деформации и восстанавливает структуру металла.