


Корзина
Ваша корзина пуста!
Это никогда не поздно исправить :)


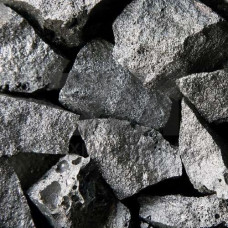
Феррохром FeCr70C1N7 — комплексный раскислитель-легирующая лигатура, сочетающая высокое содержание хрома (не менее 70 %) с низким углеродом (не более 1 %) и азотом в диапазоне 7–9 %. Такое соотношение Cr–C–N обеспечивает одновременное насыщение расплава хромом и азотом при минимальном приходе углерода, что критично для выплавки коррозионностойких, жаропрочных и азотсодержащих сталей аустенитного и дуплексного классов. Марка применяется преимущественно при внепечной обработке и в агрегатах ковш-печь (АКП), где требуется точная корректировка состава по азоту без применения газообразного азота.
Сплав получают методом внепечной металлургии с продувкой азотом, что обеспечивает стабильное усвоение азота в матрице хрома. Основная фаза — твёрдый раствор азота в хроме с включениями нитридов CrN и CrN. Высокая температура плавления (около 1600–1650 C) требует ввода лигатуры в расплав при температуре не ниже 1580 C для полного растворения и предотвращения образования нерастворимых нитридных корок.
| Параметр | Значение | Метод контроля | Влияние на плавку | Примечание |
|---|---|---|---|---|
| Массовая доля Cr | 70–75 % | ГОСТ 28473 / титриметрия | Обеспечение коррозионной стойкости | Основа лигатуры |
| Массовая доля C | 1,0 % | ГОСТ 22536.1 | Минимизация карбидообразования | Для сталей типа 08Х18Н10 |
| Массовая доля N | 7–9 % | ГОСТ 22720.1 | Аустенитообразование, твёрдость | Ключевой параметр марки |
| Массовая доля Si | 1,5 % | ГОСТ 28473 | Раскисление расплава | Ограничение по хрупкости |
| Массовая доля P | 0,03 % | ГОСТ 22536.3 | Снижение хладноломкости | Контроль чистоты |
| Массовая доля S | 0,02 % | ГОСТ 22536.2 | Предотвращение красноломкости | Для ответственных слитков |
| Фракция | 10–50 мм | ГОСТ 18365 | Скорость растворения | По согласованию с заказчиком |
Лигатура вводится в ковш до или во время выпуска металла из печи, либо в АКП через тракт подачи ферросплавов. Из-за высокой плотности и температуры плавления рекомендуется присадка под струю металла с последующим барботажем аргоном для ускорения растворения нитридных фаз. Усвоение азота из FeCr70C1N7 составляет 85–95 % в зависимости от основности шлака и окисленности расплава. Присадка в окисленный шлак недопустима — азот частично переходит в газовую фазу, что снижает эффективность легирования.
Основное отличие — наличие азота в количестве 7–9 % и допустимое содержание углерода до 1 %. Марка FeCr70C0,1 имеет углерод не более 0,1 %, но не содержит азота. FeCr70C1N7 применяется там, где требуется одновременное легирование хромом и азотом при умеренных требованиях по углероду.
Лигатура используется при выплавке азотсодержащих аустенитных, дуплексных и супердуплексных сталей, жаропрочных никель-хромовых сплавов, а также электротехнических сталей. Типовые марки — 04Х18Н10, 08Х18Н10Т, аналоги AISI 316N и UNS S32750.
При корректном вводе под струю металла с последующим барботажем аргоном усвоение азота достигает 85–95 %. При присадке в окисленный шлак или на зеркало металла без перемешивания усвоение снижается до 50–70 %.
Феррохром FeCr70C1N7 поставляется в стальных барабанах или биг-бэгах с защитой от влаги. Хранение — в сухих закрытых складах при относительной влажности не выше 70 %. Перед присадкой рекомендуется прокалка при 300–400 C для удаления влаги.