


Корзина
Ваша корзина пуста!
Это никогда не поздно исправить :)


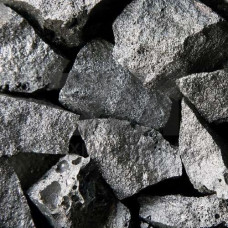
Феррохром марки ФХ650Б — высокоуглеродистый ферросплав, выплавляемый в рудовосстановительных электропечах и содержащий не менее 65 % хрома при массовой доле углерода до 8 %. Буква «Б» в обозначении указывает на ограничение содержания фосфора и серы, что важно при внепечной обработке конструкционных и низколегированных марок стали. Сплав поставляется в виде слитков массой до 20 кг либо дробленых кусков фракции 10–100 мм и применяется преимущественно в металлургическом переделе, а не в литейном производстве.
Гранулометрический состав регламентируется ГОСТ 4757. Куски размером менее 10 мм и более 100 мм суммарно не превышают 10 % партии. Насыпная плотность дробленого ФХ650Б составляет 2,8–3,2 т/м, что учитывается при расчете загрузочных бункеров и дозирующих систем.
| Показатель | Значение | Метод контроля | Влияние на плавку | Примечание |
|---|---|---|---|---|
| Массовая доля Cr | 65,0–72,0 % | титриметрия | степень легирования | основной элемент |
| Массовая доля C | 6,0–8,0 % | кулонометрия | науглероживание ванны | высокое значение |
| Массовая доля Si | до 2,0 % | спектральный | дополнительное раскисление | ограничивается |
| Массовая доля P | до 0,03 % | фотометрия | хладноломкость металла | индекс «Б» |
| Массовая доля S | до 0,02 % | титрование | красноломкость | индекс «Б» |
| Температура плавления | 1550–1650 C | расчетно-справочный | скорость растворения | зависит от состава |
ФХ650Б вводят в расплав на выпуске из конвертера или в ковше при внепечной обработке. Высокое содержание углерода делает марку непригодной для финишного легирования нержавеющих сталей аустенитного класса, где требуется низкоуглеродистый феррохром ФХ003 или ФХ010. Основные направления использования:
Сплав транспортируют навалом в полувагонах или в биг-бэгах массой 1 т. Гигроскопичность поверхности кусков минимальна, однако при хранении под открытым небом возможно образование мелкой фракции за счет окисления. Подача в печь осуществляется через вибрационные питатели или системы пневмотранспорта с дозированием по массе. Присадка ФХ650Б в ковш сопровождается экзотермической реакцией, что требует контроля температуры расплава во избежание перегрева футеровки.
ФХ650Б содержит не менее 65 % хрома и до 8 % углерода, тогда как ФХ800 — не менее 80 % хрома. Марка ФХ650Б применяется для рядового легирования, ФХ800 — при необходимости ввода большего количества хрома с меньшей массой присадки.
Нет. Высокое содержание углерода не позволяет получить аустенитную нержавеющую сталь с требуемой коррозионной стойкостью. Для этих целей применяют низкоуглеродистые марки феррохрома.
Расход определяется по массе вводимого хрома с учетом угара 3–8 % и фактического содержания Cr в партии. Для получения 1 т стали с 1 % хрома требуется примерно 15–16 кг сплава.
Для присадки в ковш рациональна фракция 20–60 мм: она обеспечивает контролируемую скорость растворения и снижает потери от выноса мелочи с отходящими газами.