


Корзина
Ваша корзина пуста!
Это никогда не поздно исправить :)


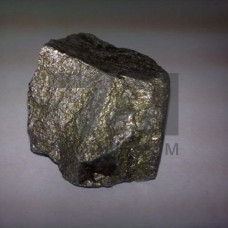
Ферромолибден FeMo70Cu1 — комплексный ферросплав на основе молибдена с регламентированным содержанием меди, применяемый для одновременного легирования стали молибденом и медью при выплавке в дуговых сталеплавильных печах, индукционных тигельных печах и агрегатах ковш-печь. В отличие от стандартного ферромолибдена FeMo60 и FeMo70, данная марка содержит медь в пределах 0,8–1,2 %, что позволяет вводить оба элемента одним присадом и сокращать число операций по доводке металла.
Сплав выплавляется алюминотермическим или силикотермическим способом из молибденового концентрата с добавкой медной составляющей. Основу составляет молибден; медь распределена равномерно по объёму слива или гранул, что исключает локальные зоны с повышенным содержанием Cu в готовой стали.
| Элемент | Массовая доля, % | Класс крупности | Фракция, мм | Насыпная плотность, г/см |
|---|---|---|---|---|
| Mo | 68,0–72,0 | крупный | 20–50 | 4,2–4,8 |
| Cu | 0,8–1,2 | средний | 10–20 | 4,0–4,6 |
| Si | 1,5 | мелкий | 2–10 | 3,8–4,4 |
| C | 0,10 | дробь | 0,5–2 | 3,6–4,2 |
| S | 0,08 | порошок | 0–0,5 | 3,4–4,0 |
| P | 0,05 | — | — | — |
Температура плавления сплава находится в диапазоне 1750–1850 C, что обеспечивает устойчивое растворение присадки в жидкой стали без образования тугоплавких корок на поверхности зеркала металла. Усвоение молибдена при вводе в ковш составляет 95–98 %, меди — 90–95 %; потери зависят от окисленности шлака и продолжительности выдержки.
Молибден повышает температуру рекристаллизации, увеличивает прокаливаемость и сопротивление ползучести; медь в малых добавках усиливает стойкость к атмосферной коррозии и повышает прочностные характеристики после дисперсионного твердения. Совместное введение через FeMo70Cu1 даёт стабильное соотношение Mo:Cu, что важно для марок с узким допуском по обоим элементам.
Сплав поставляется в стальных барабанах, биг-бэгах или мешках с массой от 25 до 1000 кг. Каждая партия сопровождается сертификатом качества с указанием фактического химического состава по ковшевой пробе. Контроль фракционного состава выполняется ситовым анализом; допускается наличие фракции менее нижней границы не более 5 % по массе.
Хранение осуществляется в закрытых сухих складах при относительной влажности не выше 75 %; перед вводом в печь рекомендуется прокалка при 300–400 C для удаления влаги. Транспортировка допускается всеми видами крытого транспорта с защитой от атмосферных осадков.
Наличием регламентированной меди в пределах 0,8–1,2 %, что позволяет вводить молибден и медь одним присадом и сокращать число операций легирования.
При соблюдении технологии ввода усвоение молибдена составляет 95–98 %, меди — 90–95 %; потери растут при повышенной окисленности шлака.
Для индукционных тигельных печей рациональна фракция 10–20 мм или 20–50 мм в зависимости от объёма тигля и способа загрузки.
Да, рекомендуется прокалка при 300–400 C для удаления влаги и снижения вероятности выбросов и насыщения металла водородом.