


Корзина
Ваша корзина пуста!
Это никогда не поздно исправить :)


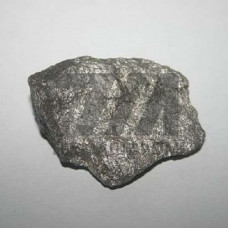
Феррониобий марки ФНб-50С — это ферросплав, применяемый для микролегирования стали ниобием в процессе внепечной обработки и ковшевой металлургии. Марочный состав регламентируется ГОСТ 16773-2003, согласно которому содержание ниобия в сплаве составляет 50–65% по массе. Буквенный индекс «С» в обозначении указывает на ограниченное содержание кремния, что обеспечивает стабильное усвоение ниобия при вводе в сталеплавильный агрегат и снижает риск образования неметаллических включений в готовом металле.
Основное функциональное назначение ФНб-50С — формирование мелкодисперсных карбонитридов ниобия Nb(C,N) в аустенитной матрице. Эти частицы обеспечивают торможение рекристаллизации при контролируемой прокатке и препятствуют росту зерна при нагреве под деформацию. В результате достигается комплексное упрочнение стали за счет дисперсионного твердения и измельчения ферритной структуры, что критически важно для производства толстолистового проката категорий прочности до Х80 и выше.
Феррониобий ФНб-50С поставляется в кусках фракцией 5–50 мм или 20–100 мм в зависимости от условий завалки. Удельная плотность сплава составляет около 7,4 г/см, что обеспечивает быстрое растворение в жидкой стали без всплывания на поверхность шлака. Температура плавления феррониобия находится в диапазоне 1450–1550 C, что позволяет вводить его непосредственно в ковш на установке доводки металла (УДМ) или в сталеразливочный ковш при выпуске плавки.
Усвоение ниобия из ФНб-50С при корректной технологии раскисления достигает 90–95%. Оптимальный интервал ввода — после раскисления алюминием при содержании кислорода в стали не более 15 ppm. Для равномерного распределения ниобия по объему металла рекомендуется продувка аргоном через донные фурмы в течение 5–7 минут с интенсивностью 0,5–0,8 м/(тч).
Микролегирование ниобием в количестве 0,02–0,06% позволяет повысить предел текучести трубной стали на 80–120 МПа без потери ударной вязкости. Эффективность ФНб-50С проявляется в сочетании с контролируемой прокаткой с ускоренным охлаждением, когда формируется ферритно-бейнитная структура с размером зерна 5–8 мкм.
| Параметр | ФНб-50С | ФНб-60 | ФНб-70 |
|---|---|---|---|
| Массовая доля Nb, % | 50–65 | 55–65 | 65–75 |
| Массовая доля Si, %, не более | 3,0 | 5,0 | 3,0 |
| Массовая доля P, %, не более | 0,05 | 0,10 | 0,05 |
| Массовая доля S, %, не более | 0,03 | 0,05 | 0,03 |
| Фракция, мм | 5–50 | 20–100 | 5–50 |
Феррониобий ФНб-50С востребован на металлургических предприятиях, выпускающих продукцию ответственного назначения. Основные направления применения включают:
Применение ФНб-50С в технологии производства стали позволяет сократить расход дорогостоящих легирующих элементов — ванадия и молибдена — при сохранении требуемого комплекса прочностных характеристик. Это делает сплав экономически эффективной альтернативой при разработке составов низколегированных сталей с гарантированной свариваемостью, поскольку ниобий не ухудшает показатели углеродного эквивалента.
При входном контроле феррониобия ФНб-50С на металлургическом предприятии проверяется не только химический состав, но и отсутствие посторонних включений, расслоений и окисленных поверхностных зон. Наличие крупных кусков с развитой поверхностью окисления снижает степень усвоения ниобия и требует корректировки расхода сплава. Хранение ФНб-50С должно исключать контакт с влагой, поскольку ввод влажного ферросплава в жидкую сталь сопровождается интенсивным парообразованием и выбросами металла.
По ГОСТ 16773-2003 массовая доля ниобия в сплаве ФНб-50С составляет 50–65%. Фактическое содержание уточняется в сертификате качества партии и может варьироваться в зависимости от технологии восстановительной плавки.
Индекс «С» указывает на пониженное содержание кремния — не более 3,0% против 5,0% для обычных марок. Это снижает количество кремнистых неметаллических включений в стали и повышает стабильность механических свойств готового проката.
Для ввода в сталеразливочный ковш применяется фракция 5–50 мм, обеспечивающая быстрое растворение без всплывания. Крупная фракция 20–100 мм используется при завалке в агрегат ковш-печь с интенсивной продувкой.
Рекомендуемая температура металла при вводе феррониобия составляет 1580–1620 C. При более низких температурах снижается скорость растворения сплава и увеличивается риск неусвоения ниобия.