


Корзина
Ваша корзина пуста!
Это никогда не поздно исправить :)


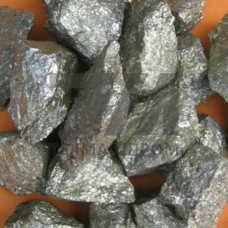
Ферросера в слитках марки ФСу30 — лигатура на основе железа с массовой долей серы 28–32 %, выпускаемая по ГОСТ 19417-74. В отличие от порошковой и гранулированной серы, слитковая форма обеспечивает контролируемое введение серы в расплав без пирофорного пыления и потерь на угар. Плавление лигатуры происходит при 1150–1200 C, что ниже температуры металлической ванны в сталеплавильном агрегате, поэтому растворение идёт с поглощением тепла и требует учёта теплового баланса плавки.
Слитки получают разливкой расплава в изложницы; поверхность имеет характерный серо-жёлтый оттенок, обусловленный сульфидной плёнкой. Основной нормируемый параметр — массовая доля серы, остальное приходится на железо и регламентированные примеси. Кусок слитка должен выдерживать транспортные нагрузки без разрушения, поэтому регламентируется прочность на сжатие.
| Параметр | Значение | Метод контроля | Влияние на плавку | Примечание |
|---|---|---|---|---|
| Массовая доля серы | 28–32 % | титрование | расчёт присадки | основной показатель |
| Массовая доля железа | не менее 65 % | ГОСТ 19417-74 | усвоение серы | остаток по балансу |
| Кремний | не более 2,0 % | спектральный | раскисление | примесь |
| Углерод | не более 0,5 % | экспресс-анализ | нейтрально | примесь |
| Температура плавления | 1150–1200 C | термический | порядок ввода | ниже ванны |
| Размер куска | 20–200 мм | ситовой | скорость растворения | по заказу |
ФСу30 вводят в ковш или в кристаллизатор в зависимости от целевой задачи. При производстве автоматных сталей (А12, А20, А30, А40Г) лигатуру присаживают в ковш под струёй металла либо на дно перед выпуском — это даёт равномерное распределение сульфидов марганца и улучшает обрабатываемость резанием. Для получения серосодержащих сульфидных включений с глобулярной морфологией слиток подают в промежуточный ковш МНЛЗ с защитой зеркала металла.
Усвоение серы зависит от основности шлака: при CaO/SiO выше 2,5 наблюдается отшлаковывание, поэтому лигатуру вводят после скачивания окислительного шлака. Оптимальная температура металла перед присадкой — 1560–1600 C. При вводе в кристаллизатор сортовой МНЛЗ расход составляет 0,8–1,5 кг на тонну стали в зависимости от требуемой концентрации серы 0,08–0,30 %.
Слитки поставляют в стальных контейнерах или навалом в полувагонах партиями до 20 т. Хранение — в сухих закрытых складах, исключающих контакт с влагой, поскольку при увлажнении возможно выделение сероводорода. При дроблении слитков образуется мелкая фракция, склонная к пылению; работы ведут в средствах защиты органов дыхания. Класс опасности серы — 4-й, транспортировка — по правилам для неопасных грузов.
ФСу30 содержит 28–32 % серы в связанном с железом виде, что снижает пирофорность и потери на угар по сравнению с элементарной серой, а также обеспечивает более плотный контакт с расплавом.
При усвоении 85–90 % расход составляет ориентировочно 5–6 кг на тонну стали; точное значение рассчитывают по балансу серы с учётом остаточного содержания в шихте.
Да, при защите зеркала металла и использовании фракции 20–60 мм; это обеспечивает глобулярную форму сульфидов и стабильную разливку сортовой заготовки.
Регламентируются кремний (не более 2,0 %), углерод (не более 0,5 %) и фосфор; суммарное содержание примесей ограничивают для предотвращения загрязнения металла.