


Корзина
Ваша корзина пуста!
Это никогда не поздно исправить :)


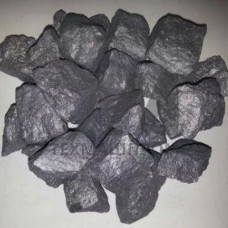
Ферросиликомагний марки ФСМг-9 — лигатура, применяемая для модифицирования чугуна в ковше и в форме. Массовая доля магния в сплаве составляет 8–10%, что соответствует требованиям ГОСТ 1485. Основное назначение ФСМг-9 — сфероидизирующая обработка расплава с получением высокопрочного чугуна с шаровидным графитом (ВЧШГ). Введение магния в чугун обеспечивает сфероидизацию графитных включений, что повышает прочностные характеристики отливок без потери пластичности.
Химический состав ФСМг-9 включает кремний (45–55%), магний (8–10%), кальций (до 2%), а также примеси — алюминий, титан, фосфор и серу в регламентированных пределах. Соотношение кремния и магния подобрано для обеспечения стабильного усвоения магния расплавом при температурах обработки 1380–1480 C. Кальций в составе лигатуры способствует снижению окисляемости магния и повышает эффективность модифицирования.
Ввод ферросиликомагния ФСМг-9 осуществляется в ковш перед заливкой или непосредственно в литейную форму (метод «инмолд»). Для ковшевого модифицирования применяют фракции 5–25 мм, для внутриформенного — 1–5 мм. Расход лигатуры зависит от требуемого содержания остаточного магния в отливке (0,03–0,06%) и составляет 1,0–1,8% от массы металла. При обработке расплава в ковше рекомендуется использовать крытый ковш с отношением высоты к диаметру не менее 1,5 для снижения пироэффекта.
Усвоение магния при корректной технологии обработки достигает 40–60%. На эффективность влияют температура расплава, содержание серы в исходном чугуне (не более 0,02%) и способ ввода лигатуры. Для снижения окисления магния применяют присадку ферросилиция ФС75 совместно с ФСМг-9 в соотношении 1:2–1:3.
Обработка ферросиликомагнием ФСМг-9 обеспечивает получение чугуна с шаровидным графитом, который характеризуется:
Модифицирование ФСМг-9 также снижает отбел в тонкостенных сечениях отливок за счет графитизирующего действия кремния, входящего в состав лигатуры. Это позволяет получать отливки с толщиной стенки от 4 мм без дополнительного сфероидизирующего отжига.
Ферросиликомагний ФСМг-9 используется в литейных цехах машиностроительных предприятий для производства ответственных отливок:
Для получения высокопрочного чугуна с ферритной структурой после модифицирования ФСМг-9 проводят графитизирующий отжиг при 700–750 C. При производстве отливок с перлитной структурой дополнительная термическая обработка не требуется — перлит формируется в процессе кристаллизации при контролируемом охлаждении.
| Параметр | Значение для ФСМг-9 | Метод контроля | Типичное применение | Фракция поставки |
|---|---|---|---|---|
| Массовая доля Mg, % | 8–10 | Химический анализ по ГОСТ 1485 | Ковшевое модифицирование | 5–25 мм |
| Массовая доля Si, % | 45–55 | ГОСТ 1485 | Внутриформенное модифицирование | 1–5 мм |
| Массовая доля Ca, % | 0,5–2,0 | Атомно-эмиссионный анализ | Снижение окисляемости Mg | 0,5–2 мм |
| Температура обработки, C | 1380–1480 | Термопара погружения | Ковшовая обработка | — |
| Расход лигатуры, % | 1,0–1,8 | Расчет по массе металла | ВЧШГ с остаточным Mg 0,03–0,06% | — |
Ферросиликомагний ФСМг-9 поставляется в дробленом виде с контролируемым гранулометрическим составом. Допустимое отклонение по фракции — не более 10% по массе. Лигатура упаковывается в стальные барабаны или мягкие контейнеры МКР с полиэтиленовым вкладышем для защиты от увлажнения. Хранение осуществляется в закрытых складских помещениях при относительной влажности не более 70%. Срок хранения не ограничен при соблюдении условий — сплав не подвержен старению и не теряет модифицирующих свойств.
ФСМг-9 содержит 8–10% магния, который обеспечивает сфероидизацию графита в чугуне. ФС75 — графитизирующий модификатор без магния, он не формирует шаровидный графит, а только влияет на форму и распределение пластинчатого графита в сером чугуне.
Оптимальное содержание остаточного магния в высокопрочном чугуне составляет 0,03–0,06%. При меньшем содержании графит не полностью сфероидизируется, при большем — возрастает склонность к отбелу и усадочным дефектам.
Содержание серы в исходном расплаве не должно превышать 0,02%. При более высокой концентрации сера связывает магний в сульфиды, снижая эффективность модифицирования. Требуется предварительное обессеривание расплава содой или карбидом кальция.
Для метода «инмолд» применяют фракцию 1–5 мм. Мелкая фракция обеспечивает быстрое растворение лигатуры в потоке металла, но при чрезмерно мелком помоле возрастают потери магния на окисление и угар.