


Корзина
Ваша корзина пуста!
Это никогда не поздно исправить :)


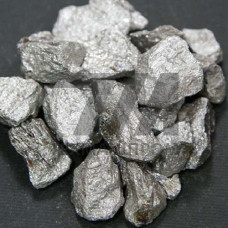
Ферротитан марки ФТи70С1 — легирующий сплав на основе титана с массовой долей титана 68–72 % и кремния не более 1,0 %. Выпускается по ГОСТ 4761-91 и применяется преимущественно для раскисления, модифицирования и микролегирования стали. В отличие от титановой губки, ферротитан обладает меньшей температурой плавления и более высокой плотностью, что обеспечивает предсказуемое усвоение титана при вводе в ковш.
Химический состав регламентируется ГОСТ 4761-91. Кремний в марке С1 ограничен на уровне 1,0 %, что важно для выплавки сталей, чувствительных к силикатным неметаллическим включениям. Алюминий и углерод нормируются отдельно и влияют на поведение сплава при вводе в расплав.
| Показатель | Значение | Метод контроля | Влияние на плавку | Примечание |
|---|---|---|---|---|
| Массовая доля Ti | 68–72 % | титриметрия | основной легирующий элемент | базовый показатель марки |
| Массовая доля Si | не более 1,0 % | спектральный анализ | снижение силикатных включений | отличие от марки С2 |
| Массовая доля Al | не более 3,0 % | атомно-абсорбционный | регулирование раскисления | контроль по партии |
| Массовая доля C | не более 0,10 % | кулонометрия | минимизация науглероживания | для низкоуглеродистых сталей |
| Фракция | 20–50 мм | ситовой анализ | скорость растворения | основная поставка |
| Плотность | 5,5–6,0 г/см | гидростатическое взвешивание | погружение в расплав | выше, чем у губки |
Ферротитан ФТи70С1 поставляется в виде кусков различных фракций, выбор которых определяется способом ввода в расплав и типом плавильного агрегата. Мелкие фракции применяются для ковшевого легирования и порошковой проволоки, крупные — для завалки в печь.
Титан, вводимый в составе ФТи70С1, выполняет несколько задач одновременно. При раскислении он связывает кислород, растворённый в металле, образуя оксиды TiO и TiO, которые частично удаляются в шлак. При микролегировании титан образует карбонитриды Ti(C,N), тормозящие рост аустенитного зерна при нагреве под прокатку.
В производстве трубных марок стали ферротитан ФТи70С1 обеспечивает стабильность механических свойств в зоне термического влияния сварного шва. При выплавке низколегированных конструкционных сталей ввод сплава в ковш позволяет удерживать остаточный титан в пределах 0,02–0,06 % без образования крупных включений.
Усвоение титана из ФТи70С1 зависит от температуры расплава, основности шлака и порядка ввода материалов. Оптимальный интервал ввода — 1560–1600 C при основном шлаке с отношением CaO/SiO не ниже 2,5. При повышенной окисленности шлака усвоение снижается, поэтому ферротитан вводят после предварительного раскисления алюминием или силикокальцием.
Куски фракции 20–50 мм растворяются в ковше в течение 3–8 минут при перемешивании аргоном. Для порошковой проволоки применяется фракция 0–5 мм с насыпной плотностью 2,8–3,2 г/см, что обеспечивает равномерную подачу через трайб-аппарат.
Марка С1 ограничивает кремний на уровне 1,0 %, марка С2 допускает до 2,0 %. Для сталей с жёсткими требованиями по неметаллическим включениям применяется именно С1.
Для наполнения порошковой проволоки используется фракция 0–5 мм с насыпной плотностью 2,8–3,2 г/см. Более крупные куски не проходят через дозирующий узел трайб-аппарата.
Рекомендуемый интервал — 1560–1600 C при основном шлаке. Ввод проводят после раскисления алюминием, чтобы снизить угар титана.
При ковшевом легировании остаточное содержание титана удерживается в пределах 0,02–0,06 %, что достаточно для торможения роста зерна без охрупчивания металла.