


Корзина
Ваша корзина пуста!
Это никогда не поздно исправить :)


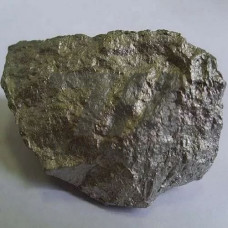
Ферровольфрам ФВ70(а) — лигатура на основе вольфрама с массовой долей основного элемента не менее 70 %, выплавляемая алюминотермическим способом по ГОСТ 17293-93. Марка «а» обозначает повышенное содержание вольфрама и ограниченный допуск по примесям цветных металлов. Сплавляемая масса кристаллизуется в слитки, которые затем дробят и рассеивают на товарные фракции. Материал относится к тугоплавким лигатурам: температура плавления находится в диапазоне 2600–2900 C, насыпная плотность кускового продукта — 9,5–12,0 г/см.
В отличие от ферровольфрама марки ФВ70 без индекса, модификация «а» нормирует более жёсткие пределы по сере и фосфору, что критично при выплавке высоколегированных инструментальных и жаропрочных сталей. Плавка ведётся в дуговых и индукционных печах, ввод лигатуры — в ковш или в печь до раскисления, при температуре расплава не ниже 1550 C.
| Контролируемый параметр | Значение для ФВ70(а) | Метод контроля | Влияние на плавку | Примечание |
|---|---|---|---|---|
| Массовая доля W, % | 70,0–78,0 | Гравиметрия, РФА | Обеспечивает расчётную шихту | Не менее 70 % |
| Кремний, % | 1,0 | Спектральный анализ | Снижает загрязнение стали | Ограничение по «а» |
| Марганец, % | 0,6 | Атомно-абсорбционный | Контроль остаточных элементов | — |
| Сера, % | 0,06 | Кулонометрия | Снижение горячей хрупкости | Жёсткий допуск |
| Фосфор, % | 0,05 | Фотометрия | Повышение ударной вязкости | — |
| Фракция, мм | 10–100; 2–10 | Ситовой рассев | Скорость растворения | По заказу |
Лигатура поставляется в кусковом и дроблёном виде. Крупные фракции 20–100 мм применяют при загрузке в дуговую печь вместе с шихтой, мелкие 2–10 мм — для ковшевого легирования и в порошковой проволоке. Насыпная плотность зависит от гранулометрии и составляет 9,5–12,0 г/см для куска и 7,0–8,5 г/см для мелочи. Влажность не нормируется, но перед вводом в расплав материал прокаливают при 300–400 C для удаления адсорбированной влаги.
Основное назначение ФВ70(а) — легирование вольфрамом быстрорежущих, штамповых и жаропрочных сталей. Введение 1 % W повышает теплостойкость и красностойкость инструмента, увеличивает сопротивление абразивному износу. Лигатуру применяют на металлургических комбинатах, в литейных цехах тяжёлого машиностроения, на заводах по производству быстрорежущего проката Р6М5, Р18, Р9К5, а также при выплавке никелевых жаропрочных сплавов типа ЖС и ВЖ.
Ферровольфрам ФВ70(а) имеет плотность, близкую к плотности стали, поэтому при ковшевом легировании требуется механическое перемешивание или продувка аргоном для предотвращения осаждения кусков на подину. Растворение лигатуры в жидкой стали лимитируется диффузией и занимает 5–15 минут в зависимости от фракции и температуры. При загрузке в печь лигатуру подают под слой шлака после расплавления шихты, что снижает угар вольфрама до 3–8 %. Внепечная обработка порошковой проволокой с наполнителем из ФВ70(а) обеспечивает усвоение вольфрама на уровне 90–95 %.
Индекс «а» ужесточает допуски по сере, фосфору и цветным примесям при сохранении массовой доли вольфрама не менее 70 %. Это снижает загрязнение ответственных марок стали.
Для ввода в сталеразливочный ковш применяют фракции 10–50 мм и 2–10 мм. Мелкие фракции растворяются быстрее, но требуют защиты от окисления при подаче.
При загрузке под шлак после расплавления шихты угар составляет 3–8 %. Ввод в ковш без защиты шлаком увеличивает потери до 15–20 %.
Да, прокалка при 300–400 C удаляет адсорбированную влагу и снижает риск выброса расплава при погружении кусков в жидкую сталь.