


Корзина
Ваша корзина пуста!
Это никогда не поздно исправить :)


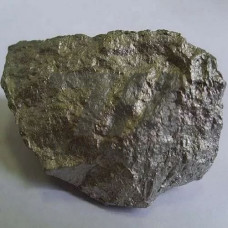
Ферровольфрам марки ФВ72 — лигатура на основе вольфрама с массовой долей основного элемента 72 %, выплавляемая алюминотермическим способом и поставляемая в виде слитков, дробленой крупки или порошка. ГОСТ 17293-93 нормирует для данной марки содержание вольфрама не менее 72 %, а также ограничивает примеси цветных металлов и фосфора. Материал относится к тугоплавким лигатурам: температура плавления сплава находится в диапазоне 2600–2800 C, что определяет специфику его ввода в расплавы.
Плотность ферровольфрама ФВ72 — 15,0–16,5 г/см, насыпная плотность дробленой фракции — 6,5–8,0 г/см. Высокая плотность обеспечивает быстрое погружение кусков лигатуры под зеркало металла и снижает угар при вводе в ковш. Алюминотермическая технология даёт слиток с характерной столбчатой структурой и повышенным содержанием алюминия — до 1,5 %, что учитывают при легировании сталей с ограничением по этому элементу.
| Показатель | Значение | Метод контроля | Влияние на плавку | Примечание |
|---|---|---|---|---|
| Массовая доля W | 72–78 % | гравиметрия, РФА | расчёт присадки | основной нормируемый элемент |
| Кремний | до 1,0 % | спектральный анализ | угар, загрязнение шлака | ограничивается для инструментальных сталей |
| Алюминий | до 1,5 % | ААС | раскисление ванны | следствие алюминотермии |
| Фосфор | до 0,05 % | фотометрия | хладноломкость | критичен для штамповых сталей |
| Фракция | 2–50 мм | ситовой рассев | скорость растворения | по согласованию с потребителем |
Ферровольфрам ФВ72 поставляется в дробленом виде с регламентированным гранулометрическим составом. Класс крупности подбирают под способ ввода: для загрузки в ковш при выпуске плавки применяют куски 20–50 мм, для инжекционной подачи и порошковой проволоки — крупку 2–10 мм и мельче.
Основное назначение лигатуры ФВ72 — легирование вольфрамом быстрорежущих, штамповых и жаропрочных сталей. Ввод в ковш при выпуске плавки обеспечивает усвоение вольфрама 90–95 % при температуре расплава 1580–1620 C. Для сталей типа Р6М5 и Р18 вольфрам формирует карбиды M6C и MC, отвечающие за красностойкость режущей кромки.
В производстве жаропрочных никелевых сплавов лигатура применяется для введения тугоплавкого компонента в вакуумно-индукционных печах; здесь важна низкая газонасыщенность и минимальное содержание цветных примесей. В наплавочных шихтах ФВ72 повышает абразивную стойкость покрытий на деталях горно-обогатительного оборудования — зубьях ковшей, билах дробилок, шнеках.
Тугоплавкость лигатуры требует ввода под зеркало расплава или в струю металла при выпуске, поскольку на поверхности вольфрам окисляется с образованием WO и уносится в шлак. Перед присадкой куски прогревают до 400–600 C для удаления влаги, что снижает вероятность выброса расплава. Расчёт присадки ведут по фактическому содержанию вольфрама в партии, а не по номиналу марки.
Массовая доля вольфрама — не менее 72 %; фактически в партиях фиксируется 72–78 %. Точное значение указывается в сертификате качества на конкретную плавку.
Алюминий — восстановитель в алюминотермическом процессе. Его остаточное содержание достигает 1,5 % и учитывается при легировании сталей с ограничением по этому элементу.
Для присадки в сталеразливочный ковш применяют куски 20–50 мм: они проходят через шлак и растворяются в объёме металла. Для инжекции и порошковой проволоки используют крупку 2–10 мм.
При вводе под зеркало расплава или в струю при выпуске усвоение составляет 90–95 %. Открытая присадка на поверхность шлака увеличивает угар и снижает этот показатель.