


Корзина
Ваша корзина пуста!
Это никогда не поздно исправить :)


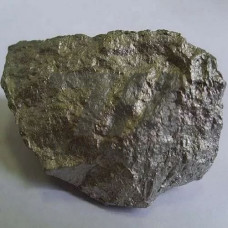
Ферровольфрам марки ФВ75(а) — легирующий сплав системы Fe–W, выпускаемый по ГОСТ 17293-93 и предназначенный для введения вольфрама в жидкую сталь и сплавы. Массовая доля вольфрама — не менее 75 %, суммарное содержание примесей регламентировано, что обеспечивает стабильную усвояемость элемента при внепечной обработке и в ковшевой металлургии.
Сплав получают алюминотермитным восстановлением вольфрамового концентрата; слиток охлаждают, дробят и классифицируют по фракциям. Буква «а» в обозначении указывает на исполнение с ограниченным содержанием фосфора и серы, что критично для выплавки инструментальных и жаропрочных марок. Температура плавления ферровольфрама — 2700–2800 C, плотность — 15,0–16,5 г/см, поэтому куски вводят в расплав до выпуска плавки или в ковш под струю.
| Показатель | Значение | Метод контроля | Влияние на плавку | Примечание |
|---|---|---|---|---|
| Массовая доля W | 75,0–80,0 % | ГОСТ 17293-93 | Расчёт присадки | Основа сплава |
| Кремний, не более | 0,8 % | Гравиметрия | Окисление, шлак | Контроль угара |
| Фосфор, не более | 0,04 % | Фотометрия | Хладноломкость | Исполнение «а» |
| Сера, не более | 0,03 % | Титрометрия | Красноломкость | Исполнение «а» |
| Фракция 10–50 мм | основная поставка | Ситовой анализ | Растворение в ковше | Дуговая печь |
| Фракция 2–10 мм | мелкая | Ситовой анализ | Инжекция порошком | АКР, ИЛС |
ФВ75(а) вводят в состав быстрорежущих сталей Р6М5, Р18, штамповых 4Х5В2ФС и жаропрочных никелевых сплавов типа ХН70ВМТЮ. В литейном производстве сплав применяют при выплавке износостойких чугунов для прокатных валков и деталей дробильно-размольного оборудования. В сварочном производстве вольфрамсодержащие присадки обеспечивают стойкость наплавленного слоя на шнеках экструдеров, ножах горячей резки и матрицах прессов.
Присадку рассчитывают по массе вольфрама с учётом угара 5–15 % в зависимости от типа агрегата: в дуговой печи угар выше, при вводе в ковш под струю — минимален. Растворение кусков фракции 10–50 мм в объёме расплава занимает 3–8 минут при температуре 1550–1600 C и интенсивном перемешивании аргоном.
Сплав хранят в закрытых сухих складах при относительной влажности не выше 75 %; контакт с влагой приводит к окислению поверхности и потере вольфрама при плавке. Приёмку проводят партиями с отбором проб по ГОСТ 17293-93, проверяя химический состав и гранулометрию. Для ответственных плавок авиационного и энергетического назначения запрашивают сертификат с фактическими значениями примесей по каждой партии.
Исполнение «а» нормирует фосфор не более 0,04 % и серу не более 0,03 %, тогда как базовая марка допускает более высокие пределы. Это снижает риск красноломкости и хладноломкости в готовом металле.
Для пневматической инжекции через фурму применяют фракцию 0–2 мм; для трайб-аппаратов и порошковой проволоки — 2–10 мм. Крупные куски 10–50 мм используют только для завалки в печь или ковш.
При вводе под струю выпускаемой стали угар составляет 5–8 %, в дуговой печи — до 15 %. Точный коэффициент зависит от окисленности расплава и основности шлака.
Массу ферровольфрама определяют по формуле m = (M C) / (K 100), где M — масса плавки, C — требуемая концентрация вольфрама, K — доля W в сплаве с учётом угара.