


Корзина
Ваша корзина пуста!
Это никогда не поздно исправить :)


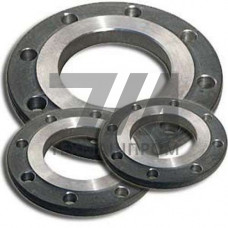
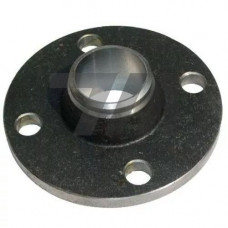
Фланцы из стали марки 10Х17Н17М3Т — это крепёжные элементы трубопроводной арматуры, изготовленные из высоколегированной аустенитной коррозионностойкой стали, легированной молибденом и титаном. Марка относится к системе Fe–Cr–Ni–Mo с содержанием хрома 16–18 %, никеля 16–18 %, молибдена 2,5–3,5 % и титана в пределах 0,4–0,7 %. Титан выполняет функцию стабилизатора: он связывает углерод в карбиды TiC, предотвращая межкристаллитную коррозию после сварки и в зоне термического влияния. Именно поэтому фланцы 10Х17Н17М3Т применяются в сварных узлах, работающих в агрессивных средах без последующей термической обработки.
По коррозионной стойкости сталь близка к зарубежным аналогам типа AISI 316Ti и используется в условиях воздействия серной, фосфорной, уксусной кислот умеренной концентрации, а также хлоридсодержащих растворов. Молибден повышает сопротивление питтинговой и щелевой коррозии, что критично для фланцевых соединений с уплотнительными поверхностями, где возможно застаивание среды.
Фланцы 10Х17Н17М3Т выпускаются в соответствии с ГОСТ 12820-80 (плоские приварные), ГОСТ 12821-80 (приварные встык), ГОСТ 12822-80 (свободные на приварном кольце). Исполнение 1 — с соединительным выступом, исполнение 2 — с выступом под прокладку, исполнение 3 — с впадиной. Уплотнительные поверхности обрабатываются до шероховатости Ra 3,2–6,3 мкм в зависимости от типа прокладки.
Заготовки получают ковкой или штамповкой с последующей механической обработкой. Сварные фланцы изготавливают методом электрошлаковой или аргонодуговой сварки. Термообработка — аустенизация при 1050–1100 C с охлаждением на воздухе или в воде. После механической обработки проводится контроль геометрии, ультразвуковая дефектоскопия сварных швов и стилоскопирование для подтверждения химсостава.
| Параметр | Значение | Условие | Метод контроля | Норматив |
|---|---|---|---|---|
| Предел прочности | 510–640 МПа | 20 C | растяжение | ГОСТ 1497 |
| Предел текучести | 200 МПа | 20 C | растяжение | ГОСТ 1497 |
| Твёрдость | 200 HB | поставка | Бринелль | ГОСТ 9012 |
| Ударная вязкость | 100 Дж/см | 20 C | Шарпи | ГОСТ 9454 |
Фланцы 10Х17Н17М3Т устанавливаются в трубопроводах химических производств, на установках каталитического крекинга, в системах подачи кислот и щелочей, в теплообменном оборудовании нефтеперерабатывающих заводов. В пищевой промышленности применяются в линиях с агрессивной мойкой. В энергетике — в контурах с теплоносителями, содержащими хлориды. Соединения работают под давлением до 4,0 МПа и при знакопеременных температурных нагрузках.
Сталь 10Х17Н17М3Т содержит молибден 2,5–3,5 %, что повышает стойкость к питтинговой коррозии в хлоридсодержащих средах. 12Х18Н10Т не имеет молибдена и уступает по сопротивлению щелевой коррозии.
Диапазон рабочих температур — от –196 C до +600 C. При температурах выше 600 C наблюдается интенсивное окалинообразование, поэтому применение ограничено.
Нет. Титан стабилизирует углерод, предотвращая выделение карбидов хрома по границам зёрен. Это исключает необходимость аустенизации сварного соединения после монтажа.
Паронит, фторопласт, спирально-навитые прокладки с графитовым наполнителем. Выбор зависит от агрессивности среды и рабочего давления.