


Корзина
Ваша корзина пуста!
Это никогда не поздно исправить :)


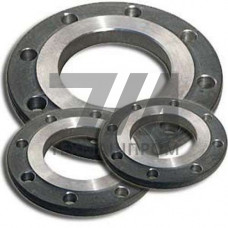
Фланец плоский приварной A350 Gr.LF2 CL1 — это соединительный элемент трубопроводной арматуры, изготовленный из низколегированной кремнемарганцовистой стали, легированной никелем, с контролируемой мелкозернистой структурой. Исполнение CL1 регламентирует нормализацию или нормализацию с отпуском, что обеспечивает стабильный комплекс механических свойств при работе в условиях низких температур. Материал соответствует спецификации ASTM A350, применяемой для фланцев, фитингов и других компонентов, эксплуатируемых при криогенных температурах до –50 C.
В отличие от углеродистых сталей общего назначения, A350 Gr.LF2 CL1 характеризуется гарантированной ударной вязкостью по Шарпи при отрицательных температурах. Это делает плоские приварные фланцы данного исполнения востребованными в магистральных трубопроводах, на объектах нефтегазодобычи и в системах сжиженного природного газа, где стандартные фланцы из стали 20 или 09Г2С не обеспечивают требуемого запаса пластичности.
Плоский приварной фланец A350 Gr.LF2 CL1 представляет собой диск с центральным отверстием и равномерно расположенными крепежными отверстиями. Присоединение к трубопроводу выполняется угловым сварным швом с двух сторон — по наружной кромке и со стороны внутреннего отверстия. Такая схема не требует разделки кромок под стыковой шов, что упрощает монтаж на объектах с ограниченным доступом к месту сварки.
Расчетное давление для данного типа фланцев ограничено, поскольку соединение воспринимает нагрузку через сварные швы, работающие на срез. Фланцы плоские приварные A350 Gr.LF2 CL1 применяются в трубопроводах с рабочим давлением до 2,5 МПа (PN 25) в зависимости от условного прохода и температуры среды. При более высоких параметрах рекомендуется использовать фланцы с воротником (тип 01 по ГОСТ 33259) из аналогичного материала.
Химический состав стали A350 Gr.LF2 CL1 ограничивает содержание углерода до 0,30 %, марганца — 0,60–1,35 %, кремния — 0,15–0,30 %. Никель присутствует в количестве до 0,40 %, что повышает хладостойкость без существенного удорожания материала. Сера и фосфор ограничены уровнями 0,040 % и 0,035 % соответственно, что обеспечивает удовлетворительную свариваемость без предварительного подогрева при толщинах до 25 мм.
Механические свойства после нормализации гарантируют предел текучести не менее 250 МПа и временное сопротивление разрыву в диапазоне 485–655 МПа. Относительное удлинение составляет не менее 22 %, что подтверждает достаточную деформационную способность материала при монтажных нагрузках и температурных циклах.
| Параметр | Значение для CL1 | Метод контроля | Требование ASTM A350 | Типичный результат |
|---|---|---|---|---|
| Предел текучести, МПа | 250 | Растяжение при 20 C | 250 | 280–320 |
| Временное сопротивление, МПа | 485–655 | Растяжение при 20 C | 485–655 | 520–580 |
| Ударная вязкость KCU, Дж/см | 20 при –50 C | Испытание на маятниковом копре | 20 Дж при –50 C | 40–80 |
| Относительное удлинение, % | 22 | Растяжение | 22 | 28–35 |
Фланцы плоские приварные A350 Gr.LF2 CL1 изготавливаются по размерам, установленным стандартами ASME B16.5 (для фланцев с соединительным выступом RF) и ASME B16.47 (для больших диаметров). Ответные поверхности могут выполняться в исполнениях RF (raised face), FF (flat face) или RTJ (ring type joint) в зависимости от требований герметичности соединения и типа прокладочного материала.
Маркировка каждого фланца включает обозначение материала, номинальное давление (класс 150, 300 или 600), условный проход и номер плавки. Поковки, из которых изготавливаются фланцы, проходят стопроцентный ультразвуковой контроль на отсутствие внутренних дефектов в соответствии с требованиями ASTM A388.
Плоские приварные фланцы A350 Gr.LF2 CL1 используются в следующих инженерных системах:
Сварка фланцев A350 Gr.LF2 CL1 выполняется электродами с основным видом покрытия, обеспечивающими содержание диффузионного водорода в наплавленном металле не более 5 мл/100 г. Рекомендуемые сварочные материалы — электроды класса E7018 или проволока ER70S-6 для полуавтоматической сварки в среде защитного газа. Для толщин свыше 25 мм требуется предварительный подогрев зоны сварки до 150–200 C с контролем температуры термокарандашом или пирометром.
После завершения сварочных работ соединение подлежит визуальному и измерительному контролю, а при рабочих параметрах выше PN 16 — радиографическому контролю на объем дефектов. Термообработка после сварки (отпуск при 620–650 C) назначается для толщин более 30 мм или при наличии требований заказчика к снятию остаточных напряжений.
Исполнение CL1 предусматривает нормализацию или нормализацию с отпуском, что гарантирует ударную вязкость при –50 C. Исполнение CL2 дополнительно требует контроля твердости и более узких пределов по химическому составу, что обеспечивает стабильность свойств при последующей термообработке после сварки.
Спецификация ASTM A350 регламентирует применение материала до –50 C. При более низких температурах следует рассматривать стали типа A350 Gr.LF3 или аустенитные нержавеющие стали с гарантированной ударной вязкостью при –100 C и ниже.
Для исполнения RF применяются паронитовые прокладки ПОН-Б, спирально-навитые прокладки с наполнителем из графита или PTFE. При температурах ниже –40 C рекомендуется использовать прокладки на основе PTFE или специальные низкотемпературные парониты, сохраняющие эластичность.
Для толщин до 25 мм предварительный подогрев не обязателен при температуре окружающей среды выше 0 C. При толщинах свыше 25 мм или температуре ниже 0 C необходим подогрев до 150–200 C для предотвращения образования закалочных структур в зоне термического влияния.